 English
 русский
 عربى

Как удаление окалины из проволоки улучшает качество волочения проволоки, срок службы матрицы и эффективность
Автор: Админ
Дата: 2026-09-04
Когда стержень со средним содержанием углерода диаметром 5,5 мм покидает стан горячей прокатки, на его поверхности образуется слой оксидной окалины толщиной обычно от 10 до 30 микрон. Втяните этот стержень прямо в волочильную матрицу, и хрупкая окалина расколется на абразивные фрагменты, которые поцарапают подшипник матрицы, сделают тянутую проволоку шероховатой и снизят скорость линии. Удаление окалины с проволоки удаляет этот оксидный слой до того, как стержень войдет в матрицу. В этой статье объясняется, как удаление окалины из проволоки улучшает волочение проволоки в измеримых показателях: увеличивается срок службы матрицы, меньшее количество поломок, более высокая скорость и более чистая поверхность готового изделия.
Контент
- 1 Удаление окалины с проволоки удаляет оксидный слой перед волочением
- 2 Как удаление окалины с проволоки продлевает срок службы матрицы и снижает вероятность поломок проволоки
- 3 Повышение качества поверхности за счет удаления окалины перед нанесением
- 4 Механическое удаление окалины с проволоки и химическое травление: практическое сравнение
- 5 Выбор системы удаления окалины для вашего проволочного стана
- 6 Часто задаваемые вопросы об удалении и рисовании накипи
Удаление окалины с проволоки удаляет оксидный слой перед волочением
Удаление окалины с проволоки — это контролируемое удаление слоя оксида железа с горячекатаной катанки перед ее поступлением в фильеру, выполняемое путем механического изгиба и чистки щеткой, химического травления или комбинированного процесса. Это первый действительно качественный затвор на линии волочения проволоки, который контролирует количество абразивных загрязнений, достигающих матрицы в течение всей кампании.
При горячей прокатке на поверхности прутка образуется трехслойная окалина: мягкий вюстит (FeO) ближе к металлу, магнетит (Fe3O4) посередине и более твердый гематит (Fe2O3) снаружи. Наружные слои хрупкие и разбиваются на острые частицы, как только стержень сгибается или трется о направляющую. При механическом удалении накипи происходит растрескивание всей оболочки накипи путем пропускания стержня через ролики в обратном направлении, а затем головка щетки стирает выпавшую пыль. Вместо этого при химическом травлении накипь растворяется в соляной или серной кислоте. В любом случае цель одна: не допускать попадания частиц оксида в камеру штампа.
Один рулон горячекатаной катанки массой 2000 кг может содержать от 20 до 60 кг оксидной окалины. Оставшись на стержне, окалина превращается в абразивный мусор в матрице и загрязняет каждую последующую ванну.
Как удаление окалины с проволоки продлевает срок службы матрицы и снижает вероятность поломок проволоки
Проволока, очищенная от окалины, стабильно работает с меньшим износом матрицы, меньшим количеством остановок на ремонт и меньшим количеством разрывов проволоки по средней линии, чем проволока, тянутая с окалиной, все еще находящейся на поверхности. Причина механическая: частицы окалины становятся притирочным составом между стержнем и твердосплавным подшипником матрицы.
При непрерывном волочении каждый грамм окалины, попадающий в матрицу, должен куда-то уходить. Частицы внедряются в смазочную пленку, пробивают канавки на поверхности матрицы и повышают локальную температуру подшипника. Более высокая температура разрушает пленку стеаратной смазки, что приводит к прилипанию, вибрации и внезапным поломкам проволоки.
- Фрагменты окалины повреждают твердосплавный подшипник и сокращают срок службы матрицы между переточками.
- Внедренные частицы оставляют на проволоке продольные царапины, снижая качество ее поверхности.
- Дополнительное трение нагревает матрицу и разрушает смазочную пленку, увеличивая разрыв средней линии.
Проволочные заводы, которые переходят с прутка без очистки от окалины на механическое удаление окалины, обычно сообщают о увеличении срока службы матрицы на 30–50 процентов и заметном снижении количества обрывов проволоки в течение первого месяца производства.
40% Умереть жизнь
15% Скорость линии
-30% Обрывы проводов
Типичные улучшения после добавления механического средства для удаления окалины
Умереть жизнь extension
40%
Сокращение поверхностного брака
65%
Снижение затрат на кислоту
50%
Скорость линии gain
15%
Уменьшение обрыва проволоки
30%
Повышение качества поверхности за счет удаления окалины перед нанесением
Удаление окалины с проволоки улучшает конечную поверхность тянутой проволоки, поскольку удаляет оксидный слой до того, как этот слой можно будет впрессовать в металл. Чистая, матовая поверхность стержня означает меньшее количество нахлестов, ямок и линий волочения в готовой проволоке.
Для заводов по производству крепежных изделий выгода очевидна. Холодная высадка вталкивает стержень в полость матрицы, и любая внедренная окалина становится источником напряжения, которое во время формовки превращается в трещину. Спецификации крепежа для автомобильной и аэрокосмической промышленности не допускают такого типа дефектов, и одна бракованная партия может стоить больше, чем год расходных материалов для удаления накипи. Гальванизированная или оцинкованная проволока также ведет себя по-разному: удаление накипи обеспечивает равномерную адгезию покрытия, а остатки окалины вызывают появление пятен и вздутий.
Окалина, попадающая в матрицу, впоследствии не смывается; он механически вдавливается в проволоку. Ни один следующий этап очистки не может полностью устранить нахлесты и вмятины, образовавшиеся во время волочения.
Механическое удаление окалины с проволоки и химическое травление: практическое сравнение
Механическое удаление окалины является правильным выбором для большинства прутков из углеродистой стали диаметром от 5,5 мм до примерно 16 мм, тогда как химическое травление остается необходимым для нержавеющей стали, очень тонкой проволоки и специальных сплавов. Эти два метода не всегда являются конкурентами; Многие заводы используют механическое устройство для удаления накипи перед короткой ванной травления, чтобы совместить скорость с полной чистотой поверхности.
| Точка оценки | Механическое удаление накипи с проволоки | Химическое травление |
| Принцип работы | Обратный изгиб плюс чистка | Растворение кислоты в HCl или H2SO4. |
| Удаление накипи | 80–90 процентов, остатки пыли смахиваются щеткой. | Почти 100 процентов, яркая поверхность |
| Стоимость оборудования | Высокие первоначальные инвестиции, компактность | Снижение первоначальных инвестиций, резервуары и газоочистители |
| Эксплуатационные расходы | Электричество и износ валиков или щеток | Кислота, вода, отопление, нейтрализация отходов |
| Обращение с отходами | Пыль от сухой окалины, собранная и переработанная | Кислая промывная вода, требующая обработки |
| Типичный размер стержня | Углеродистая и легированная сталь толщиной от 5,5 до 16 мм. | от 1 до 16 мм, широкий выбор сталей |
| Линейная интеграция | Прямая линия с волочильной машиной | Часто отдельная станция периодического или непрерывного действия. |
| Экологическая нагрузка | Никакой химической ванны, низкое потребление воды | Кислотные пары, сточные воды и отработанный травильный раствор |
Правило выбора
Используйте механическое удаление накипи для стержней диаметром 5,5 мм и выше. Переходите к химическому травлению проволоки диаметром менее 2 мм, марок нержавеющей стали или спецификаций, требующих блестящей поверхности без оксидов.
Выбор системы удаления окалины для вашего проволочного стана
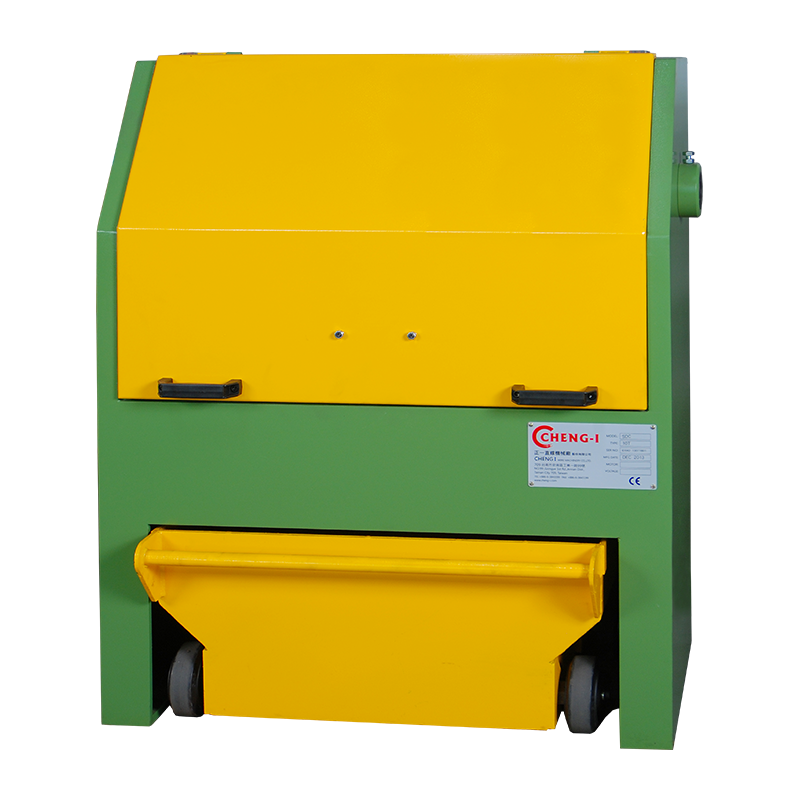
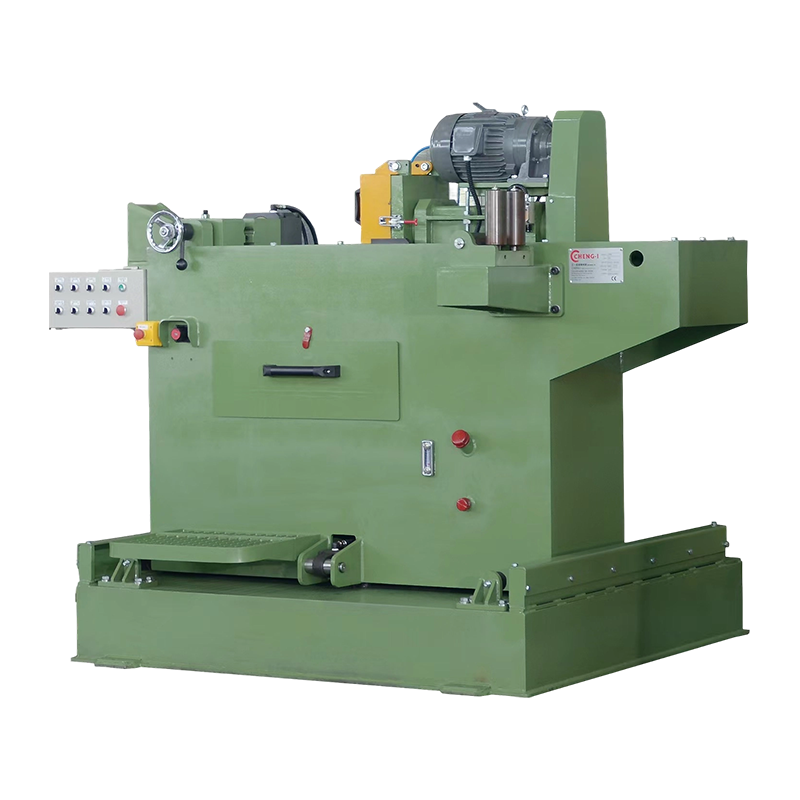
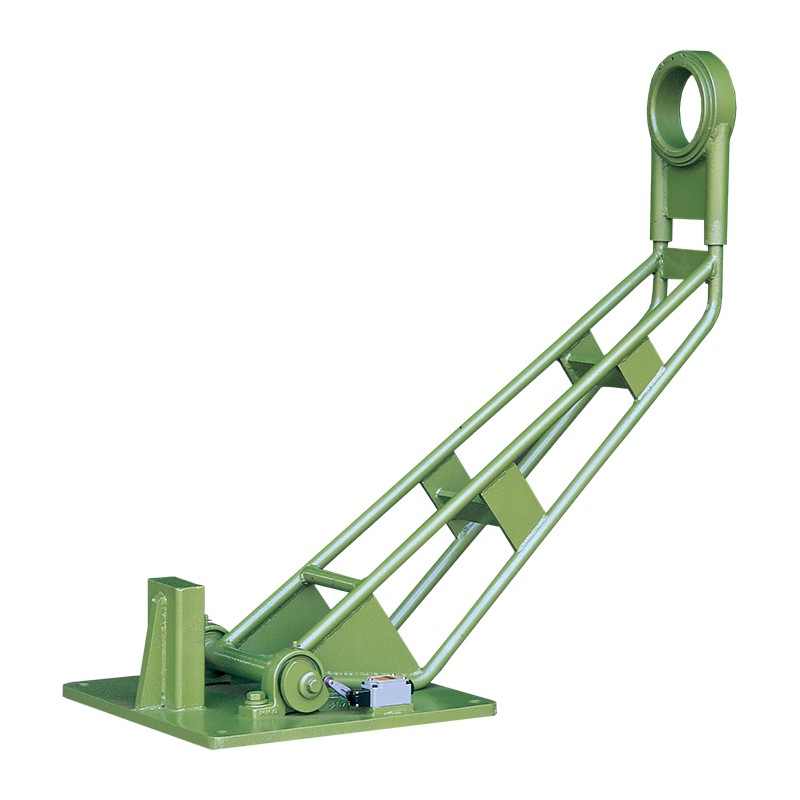
Хорошо спроектированная механическая машина для удаления окалины сочетает в себе регулируемый обратный изгиб, чистку щеткой, сбор пыли и синхронизацию скорости, поэтому она может работать в одном ряду с волочильной машиной на полной производственной скорости. Работа в линию исключает затраты на транспортировку и риск коррозии, связанный с отдельной линией травления.
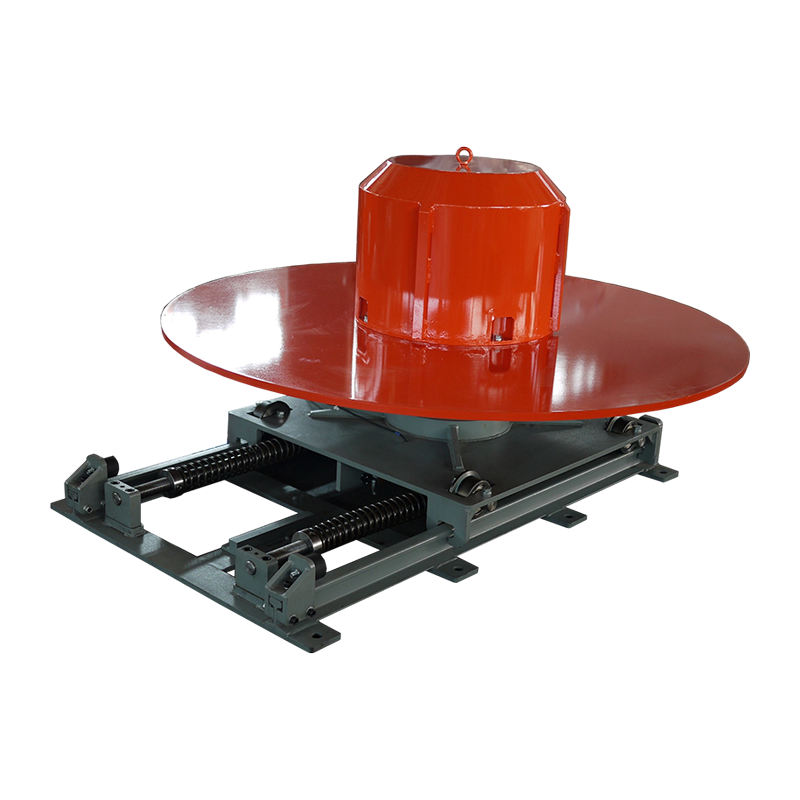
Поставщики оборудования, которые понимают всю проволочную линию, добиваются лучших результатов, чем поставщики, которые производят только одну машину. CHENG-I PREMIUM WIRE EQUIPMENT, профессиональный производитель оборудования для производства проволоки, основанный в 1970 году в Тайнаньском научном парке на Тайване, производит машины для удаления окалины с проволоки, волочильные машины, отводные машины, приемные моталки и отрезные машины, а также поставляет комплексные схемы оборудования для заводов по производству крепежа и обработки проволоки. Ее оборудование экспортируется на крупные заводы по волочению проволоки в США, Западной Европе, Юго-Восточной Азии, Индии, на Ближнем Востоке и в Японии.
- Регулируемые ролики обратного изгиба, подходящие к диаметру стержня и марке стали.
- Щеточная головка, которая удаляет остатки пыли перед входом проволоки в матрицу.
- Установка для сбора и фильтрации пыли, которая поддерживает чистоту цеха.
- Синхронизация скорости с отдающими и волочильными машинами для непрерывной работы.
- Изнашиваемые детали рассчитаны на непрерывную работу в несколько смен с простым доступом для обслуживания.
На проволочном стане, работающем в две смены, установка механического удаления окалины обычно окупается за счет экономии штампов и меньшего количества брака в течение 12–18 месяцев.
Часто задаваемые вопросы об удалении и рисовании накипи
Удаляет ли механическое удаление накипи всю накипь?
Механическое удаление накипи удаляет большую часть оксида, обычно от 80 до 90 процентов, а головка щетки очищает остаточную пыль с поверхности стержня перед матрицей. Химическое травление удаляет почти 100 процентов и оставляет более яркую поверхность, поэтому критически важные сплавы и нержавеющая проволока все еще подвергаются воздействию кислоты.
Может ли проволочная очистка от окалины полностью заменить линию травления?
Для прутка из углеродистой стали диаметром от 5,5 до 16 мм механическое удаление окалины с помощью проволоки может заменить травильную ванну в большинстве операций волочения. Для нержавеющей стали, подшипниковой стали или прутка толщиной менее 2 мм по-прежнему требуется травление, и перед кислотной ванной часто устанавливают механическое устройство, чтобы сократить расход кислоты и продлить срок службы ванны.
При каком диаметре стержня имеет смысл удалять окалину проволокой?
Удаление окалины с проволоки наиболее эффективно на стержне диаметром 5,5 мм и выше, где оксидный слой наиболее толстый и масса окалины на виток высока. Проволока диаметром менее 2 мм содержит меньше окалины на метр и обычно изготавливается из уже очищенного от окалины или протравленного стержня, поэтому использование отдельного встроенного устройства для удаления накипи редко оправдано.
Замедляет ли удаление окалины проволоку линии волочения?
Нет. Чистая поверхность стержня снижает трение в матрице, что снижает нагрев и разрушение смазки. Заводы обычно сообщают, что скорость линии может быть увеличена на 10–15 процентов после установки, поскольку процесс больше не ограничивается скачками температуры матрицы из-за истирания окалины.
При оценке машины для удаления окалины узнайте у поставщика срок службы роликов, щеток и эталонные установки для стержня того же размера и марки стали, которую вы рисуете.
Свяжитесь с нами сейчас
 Для прецизионных проволочных машин или
комплексные заводские решения, пожалуйста
свяжитесь с
Команда продаж и инжиниринга CHENG I.
Категория продукта
Машина для удаления окалины с проволоки Волочильная машина Намоточная машина Отрезная машина Размоточная машина Прочее оборудование/ПринадлежностиСвяжитесь с нами

+86-563-6616199 (доб.: 105, 103, 111)

+86-15167365999

Джон Ван и Элейн Чжао

sales@chengiwire.com

Китай, провинция Аньхой, город Сюаньчэн, зона экономического развития Гуандэ, северный район, улица Кэцзи, № 8.
Авторские права © CHENG I Wire Machinery Co. Ltd. Все
Права
Сдержанный
Производитель проволочного оборудования | КИТАЙ