 English
 русский
 عربى

Как удалить накипь из стальной проволоки: механические и химические методы для чистой волочения
Автор: Админ
Дата: 2026-08-20
Рулон горячекатаной стальной катанки вмещает до 20 килограммов прокатной окалины на тонну. Поместите эту окалину в волочильную матрицу, и она начнет вести себя как рыхлая зернистость: износ матрицы ускоряется, поверхность проволоки царапается, а процент брака возрастает при последующих операциях холодной высадки, цинкования или нанесения покрытия. Таким образом, способ удаления окалины из стальной проволоки является решением производственного планирования, а не деталями технического обслуживания.
Прокатная окалина образуется при горячей прокатке проволоки при температуре 900-1200°С и охлаждении на воздухе. Хрупкий оксидный слой тверже основного металла и содержит три соединения: вюстит (FeO), ближайший к стали, магнетит (Fe3O4) в середине и гематит (Fe2O3) снаружи. Завод, поставляющий 50 000 тонн прутка в год, обрабатывает от 500 до 1 000 тонн этого абразивного оксида, и каждый грамм, оставшийся на поверхности, сокращает срок службы инструмента и ухудшает качество продукции.
Контент
- 1 Почему перед волочением необходимо удалять окалину со стальной проволоки
- 2 Как механически удалить окалину из стальной проволоки: сгибание, чистка щеткой и струйная очистка воздухом
- 3 Химическое удаление накипи: когда кислотное травление все еще имеет смысл
- 4 Выбор правильного способа удаления накипи из стальной проволоки: сравнение методов
- 5 Удаление накипи в линии: интеграция процесса без дополнительной обработки
- 6 Часто задаваемые вопросы об удалении накипи с проволоки
Почему перед волочением необходимо удалять окалину со стальной проволоки
Стальную проволоку невозможно экономично тянуть, если на поверхности находится прокатная окалина. Оксидный слой имеет твердость от 400 до 600 HV, что примерно вдвое превышает твердость отожженной или низкоуглеродистой проволоки, и внутри зоны контакта с матрицей он распадается на острые частицы.
Эти частицы вызывают три измеримые проблемы. Износ штампа увеличивается на 40–60 процентов на заводах, где используется стержень без очистки от окалины, поскольку окалина действует как абразив между проволокой и твердосплавным или алмазным штампом. Качество поверхности падает, поскольку сломанные частицы вдавливаются в проволоку, создавая продольные царапины, которые вызывают брак в линиях крепежа, пружины или корда шины. Адгезия покрытия нарушается, когда остатки окалины блокируют покрытия из фосфата цинка или извести, оставляя неравномерную основу смазочного материала и увеличивая силу вытягивания.
- Вюстит (FeO): самый толстый слой, самый мягкий из трех, легче всего растворяется в слабой кислоте.
- Магнетит (Fe3O4): плотный и прочно связанный; слой, противостоящий механическому изгибу.
- Гематит (Fe2O3): тонкий внешний слой, твердый и хрупкий; сначала ломаются при изгибе.
Как механически удалить окалину из стальной проволоки: сгибание, чистка щеткой и струйная очистка воздухом
Механическое удаление накипи удаляет от 85 до 95 процентов оксидного слоя путем многократного сгибания проволоки на шкивах и удаления разрыхленной окалины щетками или струями воздуха. Это выбор по умолчанию для поточного волочения, поскольку он не производит кислоту, промывочную воду и жидкие отходы и работает с той же скоростью, что и линия волочения.
Проволока проходит через несколько шкивов в чередующихся направлениях, и каждый изгиб растягивает поверхностный слой. Хрупкая чешуя трескается и отслаивается хлопьями; вращающиеся стальные щетки и сжатый воздух затем очищают частицы перед тем, как проволока попадет в матрицу. Типичное устройство использует от четырех до шести циклов изгиба, при этом диаметр шкивов соответствует размеру проволоки, а также система пылеудаления для поддержания чистоты рабочей зоны.
Механическое удаление накипи представляет собой процесс подготовки поверхности, при котором хрупкая прокатная окалина разрушается путем обратного изгиба проволоки и удаляется разрыхленный оксид с помощью щеток, воздушных струй или того и другого, поэтому проволока поступает в волочильную матрицу с чистой, однородной поверхностью.
Механическое удаление окалины лучше всего работает на свежекатаном стержне с неповрежденной окалиной и без трещин. Сильно заржавевший или хранившийся стержень окалинивается неравномерно, а остаточные 5–15 процентов оксида, оставшиеся после изгиба, по-прежнему слишком много для гальванической проволоки или проволоки для холодной высадки, которая требует чистой подложки перед нанесением покрытия или формовкой.
Химическое удаление накипи: когда кислотное травление все еще имеет смысл
Кислотное травление химически растворяет окалину и обеспечивает удаление от 98 до 100 процентов, поэтому оно остается стандартом, когда последующий процесс требует полностью свободной от оксидов поверхности. Это не дешевая альтернатива механическому удалению накипи; это точный шаг со своими собственными требованиями к химическому составу, нагреву и обращению с отходами.
При травлении проволоки преобладают две кислоты: соляная кислота (HCl) и серная кислота (H2SO4). HCl работает при температуре 20–40°C, имеет более быстрое растворение и меньшее воздействие на недрагоценные металлы, но стоит дороже и требует контроля дыма. H2SO4 дешевле за тонну, но требует температуры 60-80°С, приводит к переносу большего количества кислоты в промывочные баки и оставляет осадок на проволоке из более высоких сплавов.
| Параметр | Соляная кислота (HCl) | Серная кислота (H2SO4) |
| Рабочая температура | 20-40°С | 60-80°C |
| Типичная концентрация | 10-20% | 10-25% |
| Скорость удаления | Быстрое и короткое время погружения | Медленнее и дольше время погружения |
| Потери основного металла | Низкий при торможении | Высшее; необходим контроль ингибитора |
| Основной недостаток | Более высокая стоимость кислоты и удаление дыма | Более высокие затраты на электроэнергию и перенос кислоты |
Маринование никогда не является самостоятельным этапом. После кислотной ванны проволоку промывают и покрывают известью, бурой или фосфатом, чтобы занести смазку в матрицу и предотвратить повторное ржавление. Отработанная кислота, промывочная вода и дым требуют обработки или регенерации, поэтому общие затраты на химическое удаление накипи обычно в 2–3 раза превышают прямые затраты на кислоту на тонну.
Для проволоки с гальванопокрытием, пружинной проволоки или несущей проволоки почти полное удаление окалины при травлении оправдывает ее стоимость. Для стандартной вытяжки чистого стержня того же результата можно добиться дешевле с помощью механического удаления окалины, поэтому большинство современных высокоскоростных линий начинают с гибки и чистки щеткой, а травление добавляют только для критических марок.
Выбор правильного способа удаления накипи из стальной проволоки: сравнение методов
Выбирайте механическое удаление окалины для высокоскоростной вытяжки чистого свежекатаного стержня; выбирайте химическое травление, когда стержень сильно заржавел, для отделки требуется полностью очистить поверхность от окалины или процесс уже включает ванны для нанесения покрытия. Решение зависит от четырех факторов: состояния входящего стержня, скорости лески, требований к поверхности и ограничений окружающей среды.
Механическое удаление накипи
- Удаление окалины на 85-95%, сухой процесс
- Работает в режиме онлайн на полной скорости рисования
- Никакой кислоты, никаких сточных вод, только сухая пыль.
- Самая низкая стоимость за тонну чистой штанги
- Оставляет тонкий остаточный оксидный слой.
Химическое травление
- Удаление накипи на 98-100%, поверхность без оксидов.
- Периодический или поточный, с подогревом и вентиляцией
- Требуется кислота, промывочная вода и обработка дымом.
- Более высокая стоимость за тонну плюс этап нанесения покрытия
- Необходим для обшивки, холодной высадки, шинного корда.
85-95% Удаление путем сгибания и чистки
98-100% Удаление травлением HCl
40-60% Потеря ресурса матрицы без удаления окалины
0 л Жидкие кислотные отходы, механическая линия
Эффективность удаления накипи методом удаления накипи
Правило выбора: запустите механическое удаление накипи, когда стержень чистый и график вытяжки соответствует стандарту; добавьте кислотное травление, когда на стержне видна видимая ржавчина или если продукт требует гальванопокрытия, холодной высадки или отделки шинного корда.
Удаление накипи в линии: интеграция процесса без дополнительной обработки
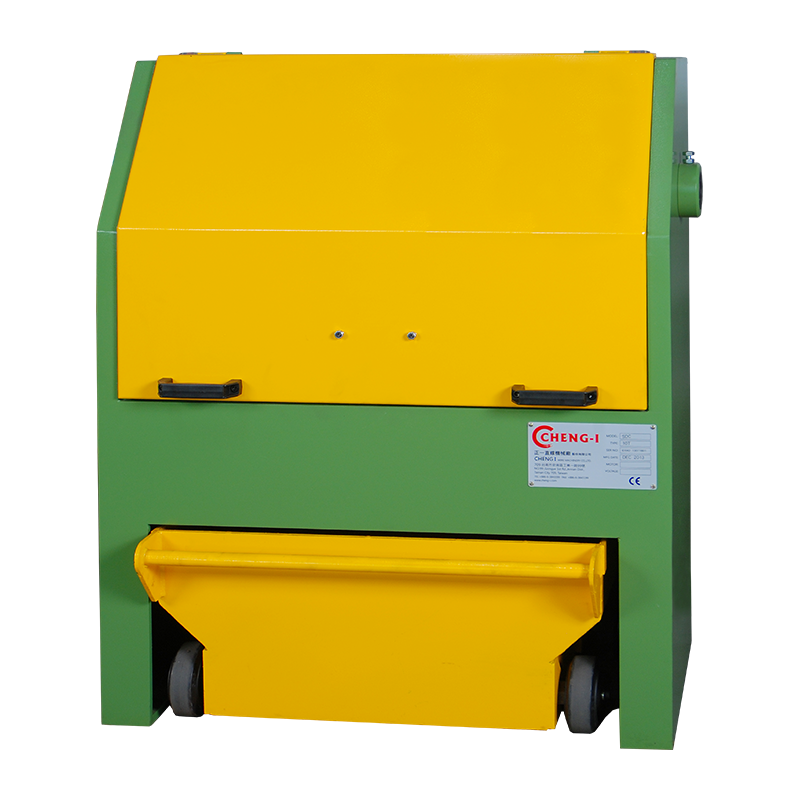
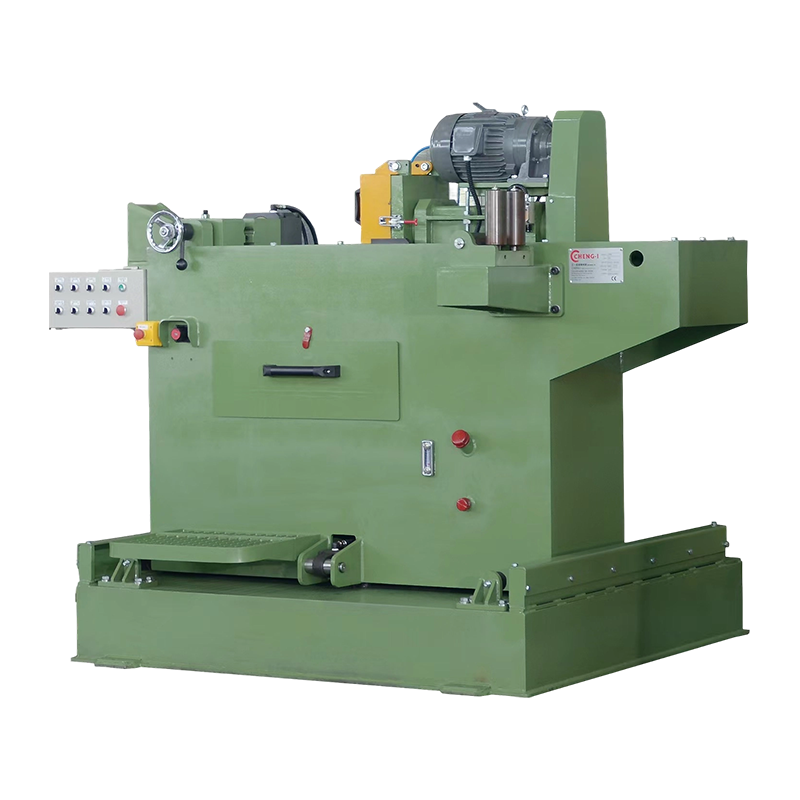
Современная линия волочения проволоки включает удаление окалины непосредственно между отводом и первой матрицей, поэтому удаление окалины не требует дополнительных операций и выполняется на скорости линии. Это конфигурация, которую CHENG-I PREMIUM WIRE EQUIPMENT (CHENG-I) встраивает в свои пакеты отдачи, удаления окалины, волочения и приемки.
Линейная станция механического удаления накипи работает в следующей последовательности:
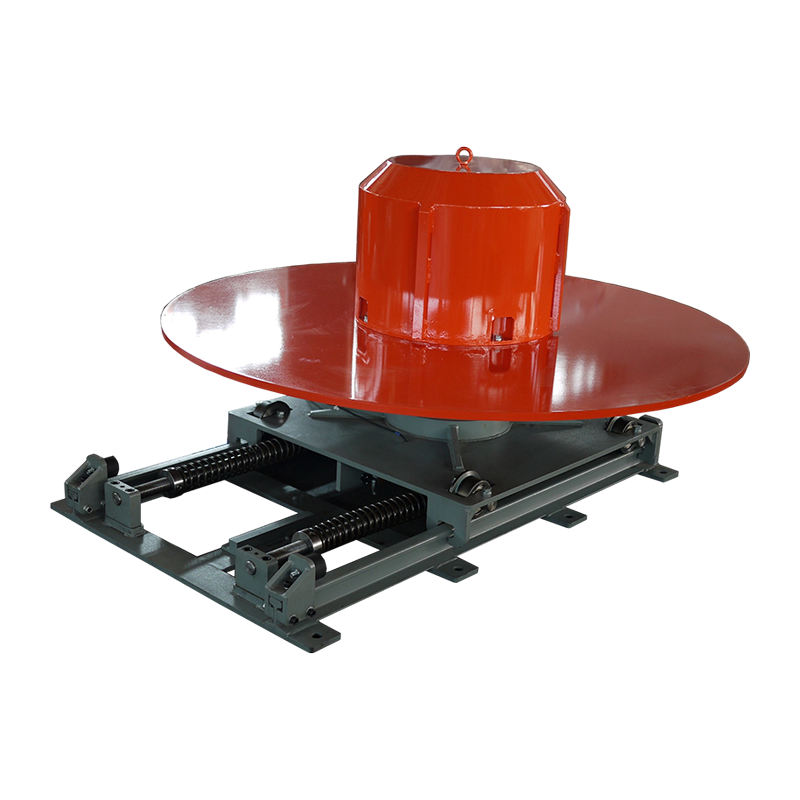
- Окупаемость с контролем натяжения подает катушку с постоянной скоростью и предотвращает перекручивание проволоки между катушкой и первым шкивом.
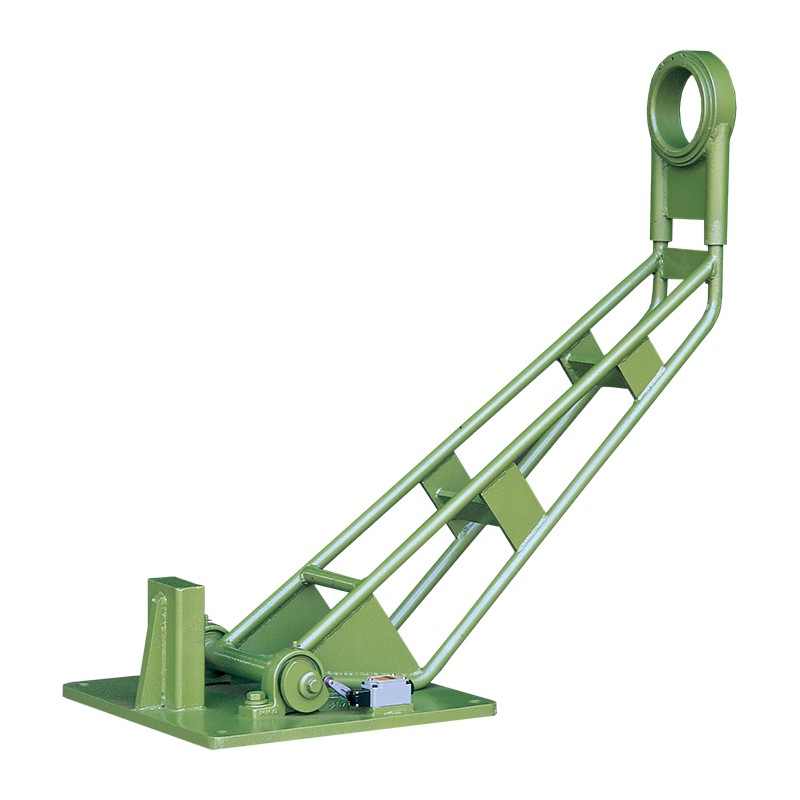
- Обратный изгиб unit сгибает проволоку на четырех-шести шкивах; чередующиеся изгибы разрушают хрупкий оксидный слой, в то время как проволока остается ниже предела текучести.
- Щеточно-воздушная станция снимает с поверхности отколовшуюся окалину; Материал щетки, давление и объем воздуха соответствуют диаметру проволоки и скорости линии.
- Сбор пыли улавливает частицы сухого оксида до того, как они осядут на матрице, смазке или готовом рулоне.
- Вход в коробку штампа получает проволоку с удаленной на 85-95% окалиной и однородной поверхностью, равномерно впитывающей волочильную смазку.
Выбор оборудования зависит от дальности и скорости проволоки. Машина для удаления окалины со стержня диаметром 5,5–13 мм на линии сухого волочения обычно работает со скоростью 2–5 м/с, тогда как для более тяжелого стержня требуются шкивы большего диаметра и более высокая мощность щетки. Компания CHENG-I, основанная в 1970 году с производством в Тайнане, Тайвань, и Гуандэ, Аньхой, Китай, поставляет сертифицированные CE машины для удаления окалины и комплектные линии для обработки проволоки производителям крепежных изделий, шинного корда, пружинной проволоки и несущей проволоки в США, Европе, Юго-Восточной Азии, Индии и Японии.
Наиболее экономически эффективное решение по удалению окалины принимается на этапе планирования завода: выбор механического, химического или комбинированного оборудования для удаления окалины до того, как линия будет построена, а не модернизация ее после того, как затраты на штампы и процент брака уже выявили проблему.
Часто задаваемые вопросы об удалении накипи с проволоки
Может ли механическое удаление окалины удалить всю окалину со стальной проволоки?
Нет. Механическое удаление накипи удаляет от 85 до 95 процентов оксидного слоя. Он ломается и счищает большую часть чешуи, но оставляет тонкий, прочно связанный остаток в впадинах на поверхности. При обшивке, холодной высадке или шинопроводной проволоке этот остаточный слой необходимо удалить с помощью легкого кислотного травления.
В чем разница между удалением накипи и маринованием?
Удаление накипи — это общий процесс удаления оксидной окалины со стальной проволоки, а травление — это особый химический метод, в котором для растворения оксида используется кислота. Механическая очистка от накипи удаляет накипь путем сгибания и чистки щеткой; травление основано на химическом растворении и оставляет поверхность полностью свободной от оксидов.
С какими диаметрами проволоки может работать линейная механическая машина для удаления окалины?
Большинство машин для удаления окалины с обратным изгибом рассчитаны на катанку диаметром от 5,5 до 25 мм. При толщине ниже 5,5 мм становится трудно контролировать изгибающие усилия, и более распространено химическое травление, поскольку тонкая проволока не создает достаточной поверхностной деформации для надежного разрушения окалины.
Замедляет ли удаление накипи процесс рисования?
Механическое удаление окалины в линии не снижает скорость волочения, если машина имеет правильный размер, поскольку станция удаления окалины работает синхронно с волочильным станом. Кислотное травление, напротив, часто представляет собой этап периодической обработки, который увеличивает время обработки; если травление установлено в линию, скорость линии ограничивается временем погружения и секциями промывки и нанесения покрытия.
Свяжитесь с нами сейчас
 Для прецизионных проволочных машин или
комплексные заводские решения, пожалуйста
свяжитесь с
Команда продаж и инжиниринга CHENG I.
Категория продукта
Машина для удаления окалины с проволоки Волочильная машина Намоточная машина Отрезная машина Размоточная машина Прочее оборудование/ПринадлежностиСвяжитесь с нами

+86-563-6616199 (доб.: 105, 103, 111)

+86-15167365999

Джон Ван и Элейн Чжао

sales@chengiwire.com

Китай, провинция Аньхой, город Сюаньчэн, зона экономического развития Гуандэ, северный район, улица Кэцзи, № 8.
Авторские права © CHENG I Wire Machinery Co. Ltd. Все
Права
Сдержанный
Производитель проволочного оборудования | КИТАЙ