 English
 русский
 عربى

Удаление окалины с проволоки или травление: выбор правильного метода удаления окалины при волочении проволоки
Автор: Админ
Дата: 2026-08-20
Установки волочения проволоки, перерабатывающие высокоуглеродистый стержень диаметром 12 мм при производительности 8 тонн в час, не переносят окалину на входной поверхности. Оксид на стане горячей прокатки истирает карбид-вольфрамовые матрицы, повышает шероховатость тянутой проволоки и создает скольжение, которое дестабилизирует режим прохода. Промышленная практика предлагает два устоявшихся ответа: химическое травление, при котором оксид растворяется в горячей кислоте, и механическое удаление окалины с проволоки, при котором он откалывается при изгибе. В этой статье сравниваются оба метода по затратам на тонну, качеству поверхности, отходам и интеграции линий, чтобы инженер завода мог выбрать наиболее подходящий вариант для конкретной производственной программы.
Контент
- 1 Почему удаление окалины определяет срок службы матрицы и качество проволоки
- 2 Механическое удаление накипи с помощью проволоки: снятие накипи
- 3 Химическое травление: стандарт кислотной ванны
- 4 Удаление окалины с проволоки и травление: параллельное сравнение
- 5 Стоимость за тонну: где накапливается экономия
- 6 Качество поверхности: яркая, чистая или достаточно чистая.
- 7 Затраты на охрану окружающей среды, безопасность и соблюдение требований
- 8 Гибридные линии: сначала очистка от накипи, маринование только при необходимости
- 9 Как выбрать правильный метод удаления окалины для вашего проволочного стана
- 10 Часто задаваемые вопросы об удалении окалины и травлении проволоки
- 10.1 Может ли механическое удаление окалины полностью заменить травление?
- 10.2 Какой метод лучше для проволоки из высокоуглеродистой стали?
- 10.3 Повреждает ли механическое удаление окалины поверхность протянутой проволоки?
- 10.4 Какова типичная разница в стоимости очистки проволоки от окалины и травления?
Почему удаление окалины определяет срок службы матрицы и качество проволоки
Удаление накипи Это удаление слоя оксида железа, который образуется на горячекатаном стержне, и оно необходимо перед волочением проволоки, поскольку оксид абразивен, хрупкий и более твердый, чем исходная сталь. Входящий стержень имеет трехслойную оксидную структуру: внешний гематит (Fe2O3), средний слой магнетита (Fe3O4) и толстый слой вюстита (FeO) на границе раздела стали. Общая толщина колеблется от 10 до 30 микрометров в зависимости от температуры прокатки, скорости охлаждения и времени хранения.
Этот слой может сократить срок службы твердосплавной матрицы на 40-50 процентов, когда он попадает в коробку матрицы, и он внедряет фрагменты в вытянутую поверхность, где они проявляются в виде царапин, отслаивания или плохой адгезии покрытия. Выбор метода начинается с состояния стержня: насколько ржавой является катушка и насколько чистым должен быть конечный провод?
Слоя оксида толщиной 10–30 микрометров достаточно, чтобы сократить срок службы твердосплавной матрицы на 40–50 процентов. Удаление окалины — это решение, связанное с затратами на штамп и качеством продукции, а не косметическим шагом.
Механическое удаление накипи с помощью проволоки: снятие накипи
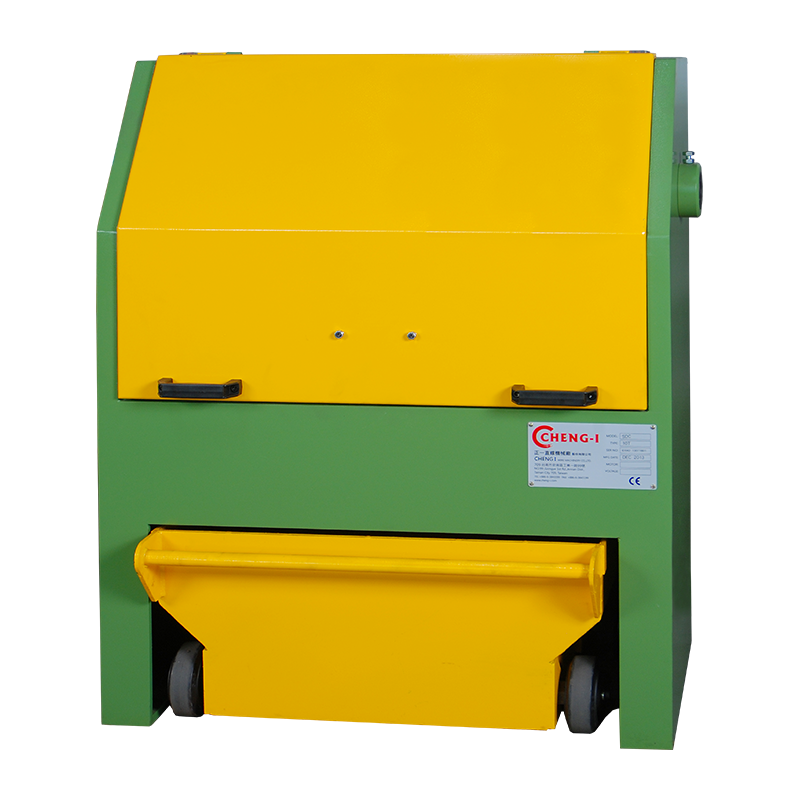
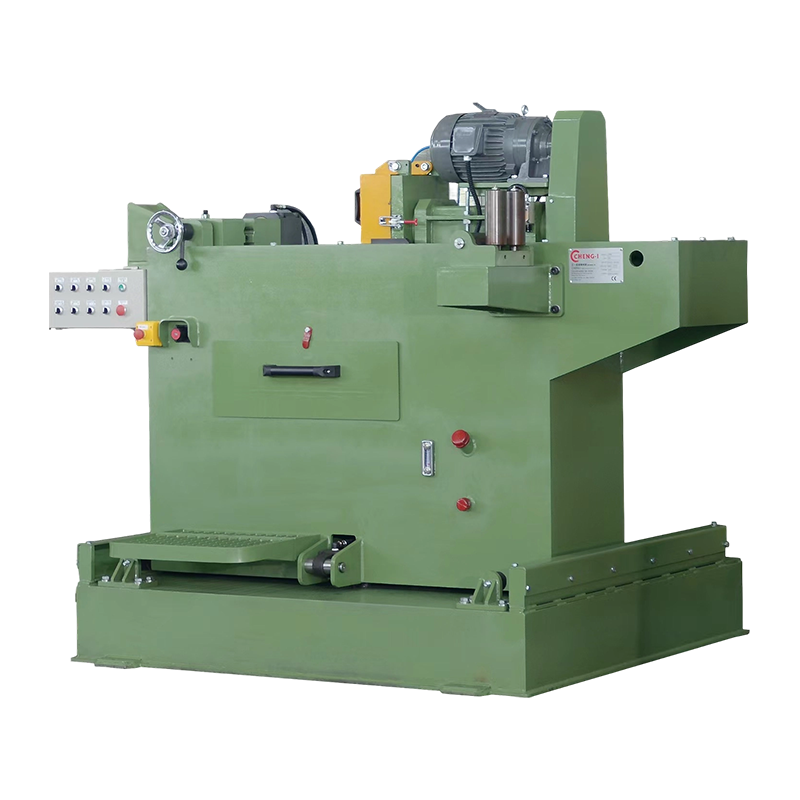
Механическое удаление окалины удаляет оксид путем сгибания стержня над вращающимися в противоположных направлениях роликами до тех пор, пока хрупкая окалина не треснет и не отделится, а затем смахивает остатки щеткой. В стандартных агрегатах используется от трех до шести роликовых групп с переменными углами обхвата. Каждый изгиб создает напряжение, которое оксидная пленка не может выдержать, в то время как пластичная сталь под ней просто деформируется.
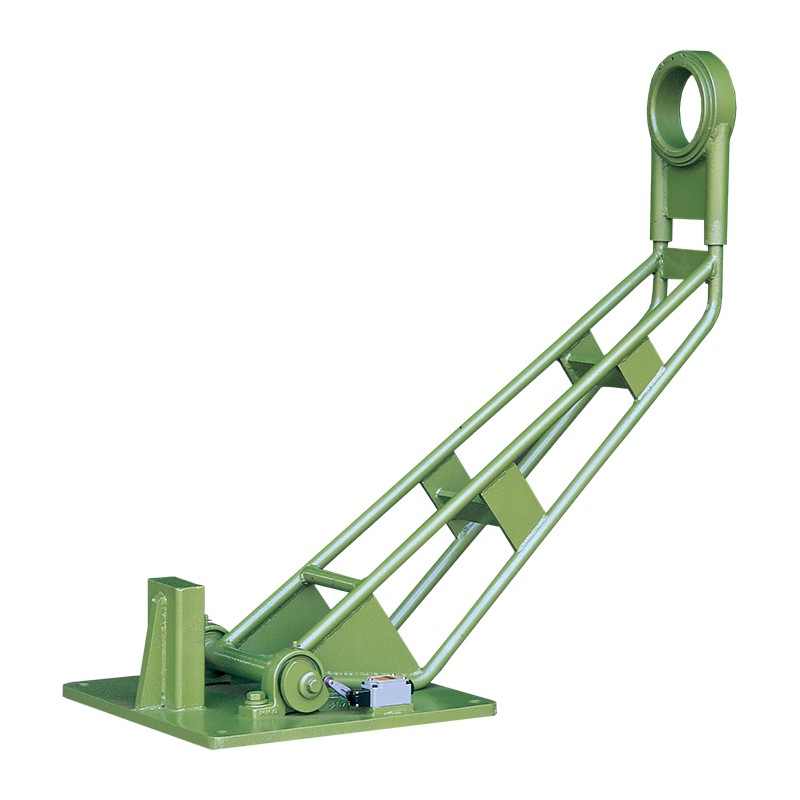
- Откатная катушка подает стержень под контролируемым натяжением.
- Гибочные ролики раскалывают окалину при многократном намотке.
- Проволочные щетки удаляют с поверхности остатки пыли.
- В волочильные матрицы поступает механически чистый, сухой стержень.
Установки работают со скоростью от 1,5 до 3 м/с и соединяются напрямую с волочильными машинами без промежуточного обслуживания. Эксплуатационные расходы составляют от 8 до 14 долларов США за тонну, в основном за электроэнергию и щетки.
Поверхность, оставшаяся после механического удаления накипи, имеет матово-серый цвет, не обладает химической яркостью. Это приемлемо для арматурной проволоки, ограждений, гвоздей и многих общих программ рисования, но не для каждого продукта.
Химическое травление: стандарт кислотной ванны
Травление растворяет оксидный слой и тонкий слой основной стали в горячей серной или соляной кислоте, в результате чего поверхность становится химически чистой и блестящей. Ванны с серной кислотой обычно работают при температуре 15–25 процентов и температуре 60–80 градусов Цельсия; соляная кислота работает при 10–20 процентах и температуре 30–50 градусов по Цельсию, обеспечивая более быструю реакцию и более чистые результаты, но более строгий контроль дыма.
Ингибиторы ограничивают воздействие на основной металл, в то время как содержание железа в ванне постоянно возрастает и требует контроля, регенерации или утилизации. После ванны стержень ополаскивают и часто нейтрализуют. Полная стоимость, включая кислоту, обработку отходов, энергию, очистку дыма и оплату труда, составляет от 22 до 35 долларов за тонну.
Травление обеспечивает эталонную чистоту поверхности для блестящей проволоки, но эксплуатационные расходы включают в себя химические расходы, отходы и экологические расходы, которые не связаны с сухим удалением окалины.
Удаление окалины с проволоки и травление: параллельное сравнение
Эти два метода больше различаются по эксплуатационным затратам и отходам, чем по окончательным результатам вытяжки. В таблице ниже сравниваются эксплуатационные факторы, влияющие на конструкцию линии.
| Фактор | Механическое удаление накипи | Кислотное травление |
| Принцип удаления | Сгибание и чистка | Химическое растворение |
| Типичная скорость линии | 1,5–3 м/с | Периодический или полунепрерывный |
| Эксплуатационные расходы | 8-14 долларов за тонну | 22-35 долларов за тонну |
| Поток отходов | Сухая окалина | Отработанная кислота и промывочная вода |
| Чистота поверхности | Механически чистый, матовый. | Химически яркий |
| Лучшее состояние удилища | Свежая прокатная окалина, легкая ржавчина | Сильная ржавчина, сплав, нержавеющая сталь |
| След завода | Компактный линейный блок | Баки, промывка, скруббер |
| Основные расходные материалы | Кисти и энергия | Кислота, ингибиторы, вода |
На рисунках предполагается стержень из углеродистой стали; нержавеющие и специальные сплавы обычно требуют кислотной обработки.
17 долларов США/тонна
Средний разрыв в стоимости между двумя методами составляет примерно 500 000 долларов в год на линии производительностью 30 000 тонн.
Стоимость за тонну: где накапливается экономия
Механическое удаление окалины обходится примерно на 60 процентов дешевле на тонну, чем кислотное травление при полной загрузке. Линия производительностью 30 000 тонн в год по цене 28 долларов США за тонну травления и 11 долларов США за тонну механического удаления окалины приводит к разрыву в эксплуатационных расходах в размере 510 000 долларов США в год.
Самая большая экономия — это химия: кислота, нейтрализация и сточные воды. Во-вторых, это рабочая сила: установка для удаления накипи работает с регулярным осмотром щеток, а линия травления требует управления ваннами, ополаскиваниями и утилизацией отходов каждую смену.
Ширина сегментов пропорциональна стоимости в долларах США за тонну. Кислота и отходы преобладают при травлении; энергия и изнашиваемые детали доминируют при механическом удалении накипи.
60% более низкие эксплуатационные расходы на тонну
510 тысяч долларов экономия в год на линии производительностью 30 000 т/год
0 поток кислотных отходов при сухом удалении накипи
Этот разрыв не является единовременной экономией капитала; это повторяется при каждой обработанной тонне.
Качество поверхности: яркая, чистая или достаточно чистая.
Травление дает самую чистую и яркую поверхность, тогда как механическое удаление окалины оставляет матовый оксидный остаток, который подходит для многих, но не для всех, задач рисования. Химически очищенные поверхности впитывают смазку более равномерно, что важно для проволоки холодной высадки, пружинной проволоки, а также марок нержавеющей стали или сплавов.
Механически очищенный от окалины стержень имеет тонкую остаточную оксидную пленку, которая является сухой, стабильной и однородной и подходит для армирующей сетки, проволоки для ограждений, гвоздевой проволоки и обычной блестящей проволоки. На заводах со смешанными программами имеется небольшой травильный бак для работ премиум-класса или повторного ржавления, в то время как на основной линии выполняется механическое удаление окалины.
Требуется отделка травлением
- Крепежи холодной высадки, которые будут покрыты металлом
- Нержавеющая и высоколегированная проволока
- Яркие отожженные и полированные изделия
- Сильно заржавевшая или долго хранившаяся катушка.
Механическое удаление накипи sufficient for
- Арматура и сетка из проволоки
- Забор, обвязка и обвязка проволокой
- Гвозди, скобы и обычная проволока
- Свежая прокатная окалина с легкой ржавчиной при хранении
Матовая пленка, оставшаяся в результате механического удаления окалины, становится менее заметной по мере продолжения волочения, поскольку остаточный оксид распространяется по большей площади поверхности при уменьшении стержня.
Затраты на охрану окружающей среды, безопасность и соблюдение требований
Линия механического удаления накипи устраняет нормативное бремя, связанное с хранением кислоты, удалением дыма, получением разрешений на сточные воды и утилизацией опасных отходов. Линия кислотного травления производит отработанную кислоту, которую необходимо классифицировать, хранить и вывозить; промывная вода требует нейтрализации pH перед сбросом в канализацию; а ванна выделяет кислотный туман, который требует использования скрубберов или подавителей тумана.
Все это требует разрешений, проверок и эксплуатационных расходов. При механическом удалении накипи образуется только сухая пыль, собираемая простым фильтром и утилизируемая как металлолом. При утверждениях новых установок в регионах с ограниченным водоснабжением эта разница часто определяет выбор процесса.
Регионы с ограниченными водными ресурсами все чаще подталкивают заводы по производству проволоки к сухому удалению окалины, поскольку этот процесс не потребляет технологическую воду и не образует жидких стоков.
Гибридные линии: сначала очистка от накипи, маринование только при необходимости
Гибридная конфигурация использует механическое удаление окалины в качестве основной системы и ограничивает кислотное травление коротким проходом с небольшим объемом для заказов, которым требуется блестящая поверхность. Растения, использующие такой подход, сокращают расход кислоты на 70-90 процентов по сравнению с полным травлением.
Короткий проход маринования выполняется на отдельном цикле или встроенном резервуаре, который используется только тогда, когда программа требует блестящего завершения. Поскольку механическое удаление накипи уже удалило накипь, кислотная ванна остается чище и образует меньше осадка.
Гибридная линия — это практичный переходный вариант для заводов, которые хотят работать всухую, не теряя при этом возможности предлагать заказы с блестящей поверхностью.
Как выбрать правильный метод удаления окалины для вашего проволочного стана
Правильный метод зависит от состояния поступающего стержня, требуемой конечной поверхности, скорости лески и местных экологических ограничений, а не от традиций. Прежде чем переходить к проектированию линии, выполните следующие проверки.
- Измерьте состояние окалины входящего стержня: свежая прокатная окалина, ржавчина при хранении или загрязненная катушка.
- Определите окончательный вид проволоки: матовый серый, чисто тянутый или яркий отожженный.
- Оцените общую стоимость тонны с учетом местных цен на кислоту, отходы, рабочую силу и энергию.
- Проверьте разрешения на сброс воды, хранение кислоты и выбросы дыма.
- Сравните занимаемую площадь и усилия по интеграции с существующей линией чертежа.
На большинстве заводов по производству проволоки из углеродистой стали решающим фактором является общая стоимость тонны и экологический запас, а не поверхностная белизна. Поставщики оборудования для производства проволоки интегрируют очистку от окалины со станциями отдачи, волочения и приемки, сокращая время ввода в эксплуатацию по сравнению с отдельным отделом травления.
Часто задаваемые вопросы об удалении окалины и травлении проволоки
Ответы ниже предполагают стержень из углеродистой стали и стандартные условия линии волочения.
Может ли механическое удаление окалины полностью заменить травление?
Для большинства проволок из углеродистой стали, изготовленных из свежего стержня с низким уровнем ржавчины, да. Механическое удаление накипи обеспечивает чистую и сухую поверхность, которая хорошо притягивается к арматуре, ограждениям, гвоздям и общей блестящей проволоке. Он не заменяет травление нержавеющей стали, сильно ржавых рулонов или изделий, которым требуется химически чистая поверхность перед нанесением покрытия или отжигом.
Какой метод лучше для проволоки из высокоуглеродистой стали?
Оба работают на сортах с высоким содержанием углерода, когда стержень свежий. Выбор зависит от требуемой отделки. Производители пружинной проволоки и прядей ПК часто предпочитают травление или гибридную линию, поскольку конечная проволока требует безупречной целостности поверхности; Одно только механическое удаление накипи оставляет тонкую остаточную пленку, которая может иметь значение при значительном общем сокращении.
Повреждает ли механическое удаление окалины поверхность протянутой проволоки?
Нет, если прибор правильно отрегулирован. Гибочные валки и щетки воздействуют на оксидный слой, в то время как сталь под ним деформируется в пределах предела упругости. Неправильные углы охвата или чрезмерное давление щетки могут оставить следы на стержне, поэтому регулируемые ролики и регулятор скорости щетки делают машину более безопасной.
Какова типичная разница в стоимости очистки проволоки от окалины и травления?
Механическое удаление окалины обычно стоит от 8 до 14 долларов за тонну стержня из углеродистой стали; кислотное травление стоит от 22 до 35 долларов за тонну, если включить кислоту, переработку отходов, энергию и рабочую силу. Разрыв увеличивается по мере роста цен на утилизацию отходов.
Свяжитесь с нами сейчас
 Для прецизионных проволочных машин или
комплексные заводские решения, пожалуйста
свяжитесь с
Команда продаж и инжиниринга CHENG I.
Категория продукта
Машина для удаления окалины с проволоки Волочильная машина Намоточная машина Отрезная машина Размоточная машина Прочее оборудование/ПринадлежностиСвяжитесь с нами

+86-563-6616199 (доб.: 105, 103, 111)

+86-15167365999

Джон Ван и Элейн Чжао

sales@chengiwire.com

Китай, провинция Аньхой, город Сюаньчэн, зона экономического развития Гуандэ, северный район, улица Кэцзи, № 8.
Авторские права © CHENG I Wire Machinery Co. Ltd. Все
Права
Сдержанный
Производитель проволочного оборудования | КИТАЙ