 English
 русский
 عربى

Как работает удаление накипи с проволоки: объяснение механических, химических методов и методов травления
Автор: Админ
Дата: 2026-08-20
Проволочный завод в Тайчжуне пропустил низкоуглеродистый стержень диаметром 5,5 мм через новую волочильную машину без какой-либо поверхностной обработки и потерял две матрицы за первый час. На конусах матрицы были видны глубокие продольные насечки, а катушка оторвалась так, будто ее протащили по наждачной бумаге. Причина была не в химическом составе стержней или стали штампов; это была горячекатаная оксидная окалина, которую так и не удалили.
Удаление накипи с проволоки Это процесс удаления слоя окалины оксида железа с горячекатаной катанки перед ее подачей в фильеру. Это обязательный этап подготовки поверхности на любом стане, где используются штампы, и его стоимость предсказуема; чистая поверхность стержня отделяет контролируемое уменьшение диаметра от списанной катушки.
Контент
- 1 Что такое удаление накипи с проволоки и почему его пропуск портит штампы
- 2 Как работает механическое удаление накипи с проволоки, шаг за шагом
- 3 Как работает химическое удаление накипи с проволоки кислотным травлением
- 4 Краткий обзор механического и химического удаления накипи с проволоки
- 5 Комбинированные системы удаления накипи: механическое плюс кратковременное кислотное погружение
- 6 Как выбрать правильный процесс удаления накипи с проволоки
- 7 Часто задаваемые вопросы по удалению накипи с проволоки
Что такое удаление накипи с проволоки и почему его пропуск портит штампы
Удаление окалины с проволоки удаляет хрупкий абразивный оксидный слой, образующийся во время горячей прокатки, поэтому поверхность, контактирующая с волочильной матрицей, становится чистой и свободной от твердых частиц. Окалина, оставшаяся на стержне, раздавливается между стержнем и стенкой матрицы, а затем вытягивается на вытянутую поверхность в виде включений.
Горячая прокатка катанки происходит при температуре от 900 до 1200 °C, а обнаженная сталь вступает в реакцию с кислородом, образуя слоистую оксидную структуру. Каждый слой имеет разный состав и твердость, поэтому не для каждой марки стержня подходит один и тот же метод удаления накипи.
| Слой | Состав | Твердость | Поведение при изгибе |
| Вюстит, внутренний | FeO | 270-350 ВВ | Прилипает к стали, сначала трескается |
| Магнетит, средний | Fe3O4 | 400-500 ВВ | Твердая, хрупкая, основная абразивная фракция |
| Гематит, внешний | Fe2O3 | 500-650 ВВ | Тонкий, твердый, легко отрывается. |
Общая толщина окалины на типичной катанке колеблется от 5 до 25 микрон в зависимости от температуры прокатки, метода охлаждения и марки стали. Даже тонкий слой тверже, чем основная сталь, поэтому первый контакт между окайной и матрицей решает остальную часть процесса волочения.
30-50% Потеря ресурса штампа при вытяжке стержня с тяжелой окалиной
5-25 микрон Типичная толщина окалины на горячекатаном стержне
99% Скорость удаления, необходимая для ярко тянутой проволоки
70-80% Экономия кислоты за счет комбинированных линий удаления накипи
Как работает механическое удаление накипи с проволоки, шаг за шагом
Механическое удаление окалины с помощью проволоки осуществляется путем сгибания, чистки щеткой и ударно-струйной обработки стержня до тех пор, пока хрупкий оксидный слой не сломается и не отделится от пластичной стали под ним.
В этом методе используется механическое несоответствие: оксид железа трескается при деформации менее 0,1 процента, в то время как низкоуглеродистая сталь может сгибаться при поверхностной деформации более 10 процентов без повреждений. Устройство удаления окалины подает стержень через чередующиеся дробильные валки под контролируемым углом обхвата, разрушая оксидную пленку, в то время как стержень остается неповрежденным.
- Отдача подает стержень в устройство удаления окалины со скоростью линии.
- При обратном изгибе брекерных валков оксидная пленка разрушается.
- Мощные щетки стирают отслоившуюся накипь с поверхности стержня.
- При необходимости дробеструйная очистка удаляет прочно связанный внутренний оксидный слой.
- Воздухоочиститель и отверстие для сбора пыли очищают остатки мусора до того, как стержень достигнет входного отверстия для вытяжки.
Каждый шаг действует на разных долях шкалы. Гибка удаляет большую часть хрупких внешних слоев, чистка щеткой удаляет пыль, а дробеструйная обработка разрушает слой вюстита на границе раздела стали.
Типичная эффективность удаления накипи методом удаления накипи
Только изгиб
60-75%
Гибкая брашировка
75-88%
Гибкая дробеструйная обработка
92-98%
Кислотное травление
99%
Диапазоны отражают обычные условия эксплуатации на проволочных станах из углеродистой стали; точные значения зависят от толщины окалины, марки стержня и конфигурации лески.
Почему обратный изгиб не повреждает стержень
Разрывные ролики сгибают стержень по радиусу, в 15–40 раз превышающему диаметр проволоки. При таком радиусе поверхностная деформация остается ниже предела текучести базовой стали, а оксид разрушается на ранних этапах изгиба. Стержень недостаточно закален, чтобы повлиять на рисунок, и перед следующим шагом отслаивается шкала.
Дробеструйная очистка: механическая модернизация для небольших масштабов
Для стержней из высокоуглеродистых и легированных сплавов при дробеструйной очистке стальная крошка выбрасывается на поверхность стержня со скоростью от 50 до 80 м/с. Удары разбивают оставшуюся окалину до границы раздела стали и удаляют ее без кислоты. Компромиссом является немного более шероховатая поверхность, приемлемая для стержня, который будет вытягиваться и иметь холодную головку.
Определение механического удаления накипи: Сухой поточный метод подготовки поверхности, который удаляет оксидную окалину путем механического разрушения (обратная гибка, чистка щеткой, дробеструйная обработка), а не путем химического растворения.
Как работает химическое удаление накипи с проволоки кислотным травлением
При химическом удалении окалины оксидный слой растворяется кислотой с использованием серных или соляных ванн, которые воздействуют на границу раздела окалина-сталь и снимают оксид со стержня.
На линии периодического травления рулоны погружаются в кислоту на 10–30 минут. Кислота проникает через трещины в окалине, вступает в реакцию со сталью на границе раздела и выделяет газообразный водород, который удаляет оксид; растворенные соли железа переносят удаленную накипь в раствор. Ингибиторы кислоты защищают стальную основу после исчезновения окалины.
| Параметр | Серная кислота (H2SO4) | Соляная кислота (HCl) |
| Концентрация | 8-15% | 8-15% |
| Температура ванны | 60-80 °С | 20-40 °С |
| Время погружения | 10-30 минут | 10-25 минут |
| Основное преимущество | Быстро при температуре, низкая стоимость кислоты | Работает в холодном состоянии, более чистая поверхность |
| Основное ограничение | Отопление и контроль дыма | Повышенный спрос на очистку дыма и отходов |
После кислотной стадии стержень промывают, нейтрализуют и пропускают через ванну с известковым или бурным покрытием. Это покрытие переносит смазку для волочения в матрицу, поэтому травление также создает смазочный слой, который контролирует трение в течение всей вытяжки.
Линии периодического травления и непрерывные линии травления
Пакетные линии обрабатывают целые рулоны с низкими капитальными затратами и гибким графиком. Линии непрерывного травления разматывают, травят, ополаскивают, наносят покрытие и перематывают на скорость линии, что подходит для крупносерийного производства и позволяет держать концентрацию кислоты под строгим контролем.
Кислотное травление удаляет накипь путем химической реакции, а не путем истирания. Стержень выходит из ванны с гладкой, химически очищенной поверхностью, которую невозможно воспроизвести сухими механическими проходами без задиров на стали.
Эффективность механического удаления накипи
- Сухой процесс, отсутствие хранения и обращения с кислотой.
- Встроенная скорость рисования линии
- Низкая стоимость расходных материалов на тонну
- Компактное размещение рядом с волочильным станком
Химическая сила травления
- Почти 100% удаление, включая внедренный оксид
- Блестящая, однородная поверхность, готовая к нанесению покрытия.
- Справляется с плотной, прилипающей окалиной на сплавах.
- Установленные, предсказуемые данные процесса
Краткий обзор механического и химического удаления накипи с проволоки
Механическое удаление накипи выигрывает по скорости, эксплуатационным расходам и нагрузке на окружающую среду; Химическое удаление накипи выигрывает по полноте удаления и качеству поверхности. Вот почему многие заводы работают поочередно.
| Критерий | Механическое удаление накипи | Химическое удаление накипи |
| Удаление накипи | 60-98% в зависимости от метода | 99%, когда ванна контролируется |
| Чистота поверхности | Яркий, может содержать встроенный оксид | Чистый, гладкий, готовый к нанесению покрытия |
| Линейная интеграция | Линейный, непрерывный на скорости рисования | Обычно партия или многопроходная линия |
| Эксплуатационные расходы | Низкая: мощность, щетки, изнашиваемые детали | Средне-высокая: кислота, вода, обработка. |
| Экологическая нагрузка | Сухая пыль и стальной лом | Кислотные пары, промывная вода, нейтрализованный шлам |
| Капитальные затраты | Среднее, компактное устройство | Высокий: резервуары, скрубберы, очистные сооружения. |
Эмпирическое правило: выполните механическое удаление накипи в качестве основного этапа на низко- и среднеуглеродистом стержне. Добавьте короткое травление или используйте полное травление, если проволока должна достичь блестящей поверхности или если на стержне имеется плотная окалина, оставляющая после себя механические проходы.
Комбинированные системы удаления накипи: механическое плюс кратковременное кислотное погружение
Комбинированная линия удаления окалины сочетает в себе механическое разрушение и дробеструйную очистку с кратковременной обработкой кислотой, поэтому на механическом этапе удаляется от 90 до 95 процентов окалины, а на коротком этапе травления удаляются только остатки.
В случае пружинной стали, шинного корда и несущей проволоки окалина скатывается по поверхности и не поддается удалению всухую. Один только механический проход может оставить островки встроенного оксида, которые позже проявятся в виде насечек на матрице и поверхностных швов. Комбинированная система сокращает расход кислоты на 70–80 процентов по сравнению с полным травлением, сохраняя при этом качество поверхности, близкое к травлению.
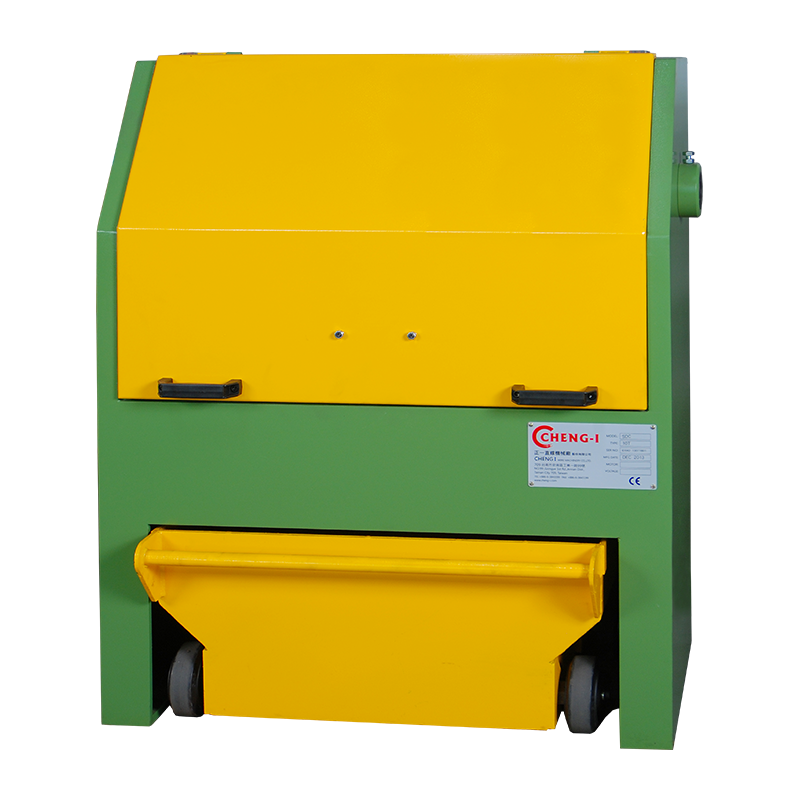
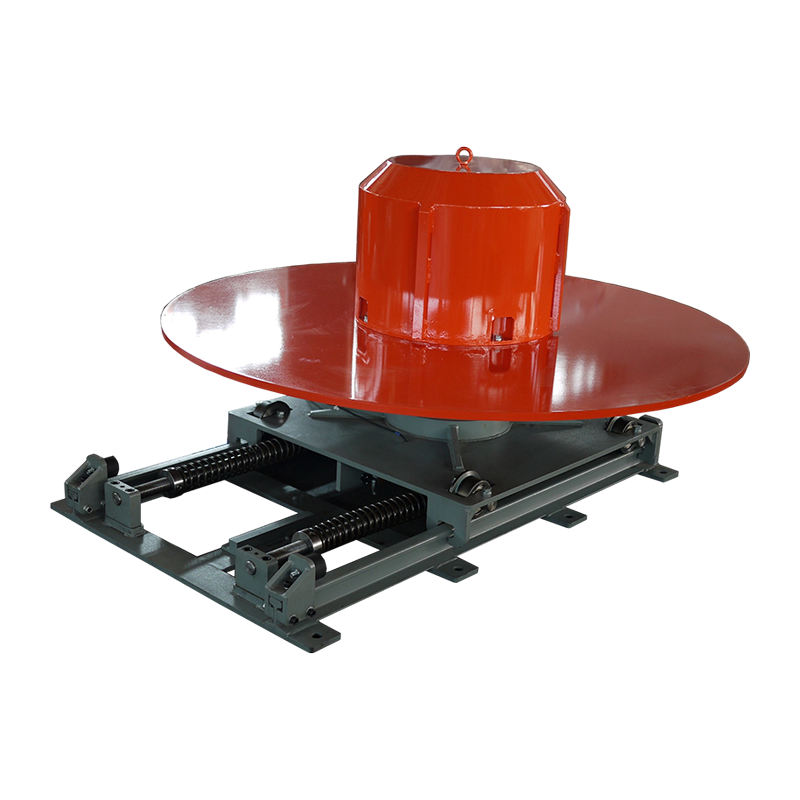
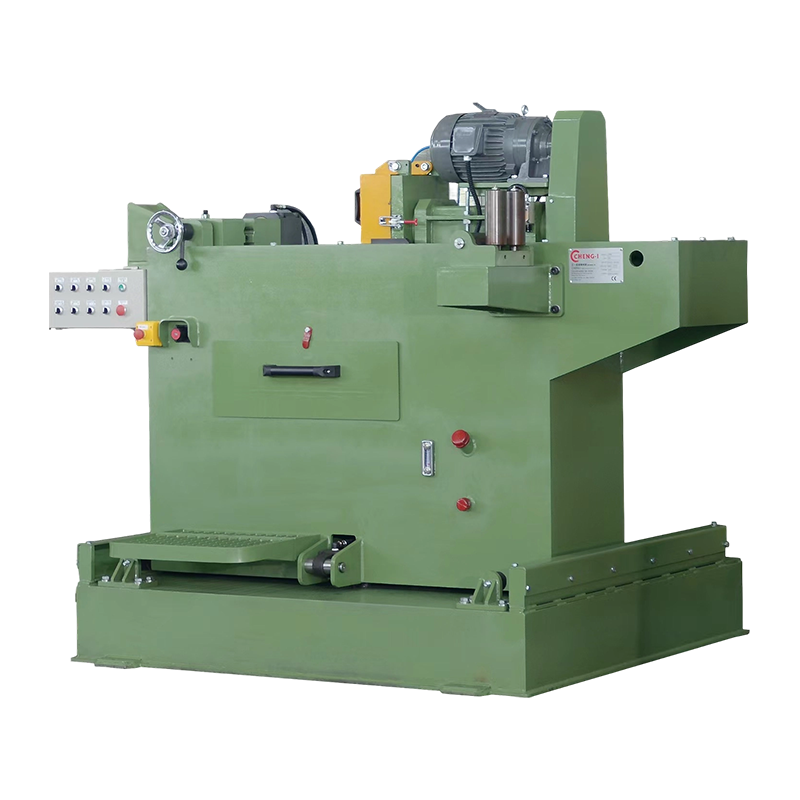
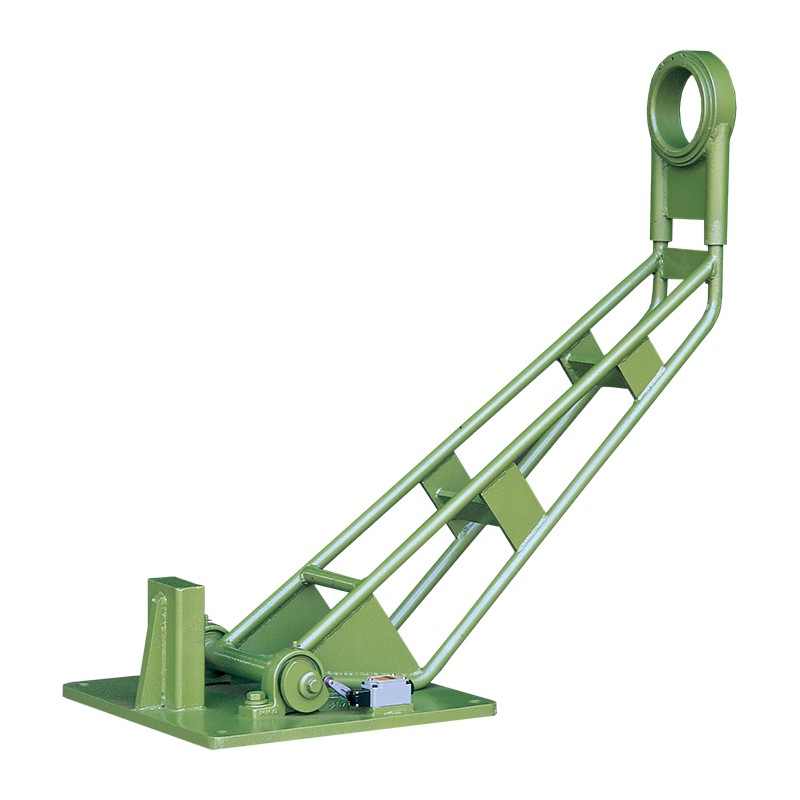
Производители оборудования, такие как CHENG-I Premium Wire Equipment, объединяют процессы удаления окалины, отдачи, волочения и приемки в одну непрерывную линию. С 1970 года компания CHENG-I производит оборудование для обработки проволоки для предприятий по производству крепежных изделий и изделий из проволоки; Размеры модулей удаления окалины соответствуют диаметру входного стержня и скорости линии, поэтому стержень достигает первой матрицы с контролируемым, повторяемым состоянием поверхности.
- Использование кислоты сокращается до доли полного травления, что снижает затраты на регенерацию.
- Скорость линии остается высокой, поскольку большая часть окалины удаляется механическим способом.
- Улучшается однородность поверхности в бухтах стержней и в партиях отгрузки.
- Изменение сорта происходит быстрее, чем перезаливка бака для рассола.
- Существующие волочильные машины могут быть оснащены встроенным модулем удаления окалины.
Результат измерения: комбинированный этап удаления окалины превращает пакетную обработку с большим количеством кислоты в непрерывную операцию «сушка-мгновенная», а важный показатель затрат — срок службы матрицы на тонну — последовательно улучшается на протяжении всего производственного цикла.
Как выбрать правильный процесс удаления накипи с проволоки
Выберите процесс удаления окалины, сопоставив его с маркой проволоки, конечными требованиями к поверхности, скоростью линии и ситуацией с экологическими разрешениями на заводе (в указанном порядке).
- Низкоуглеродистый стержень для сетки и общей вытяжки: обычно достаточно механического изгиба и чистки щеткой.
- Качественная проволока холодной высадки для крепежа: механическая плюс дробеструйная обработка, с этапом нанесения покрытия после удаления окалины.
- Высокоуглеродистый или легированный стержень для пружин и подшипников: комбинированное механическое и мгновенное травление.
- Яркотянутая или плакированная проволока: полное травление или комбинированная линия с контролируемыми этапами промывки и нанесения покрытия.
Примечание по планированию: Самое дешевое решение по удалению накипи принимается на этапе проектирования линии. Модернизация системы локализации кислоты и очистки отходов после строительства линии обычно обходится в два-три раза дороже, чем предварительный подбор модуля для удаления накипи.
Часто задаваемые вопросы по удалению накипи с проволоки
Измеримый результат любого процесса удаления окалины с проволоки одинаков: поверхность стержня, поступающего в матрицу, свободна от частиц твердых оксидов. Метод меняет только способ достижения этого результата.
Удаляет ли механическая проволока всю накипь?
Нет. Обратное сгибание и очистка щеткой удаляют от 60 до 88 процентов окалины на типичном низкоуглеродистом стержне, а добавление дробеструйной обработки увеличивает механическое удаление до 92-98 процентов. Только кислотное травление или комбинированная линия механического и кислотного травления надежно обеспечивают удаление 99 процентов, что является практическим порогом для гладкотянутой проволоки.
Является ли чистка проволоки щеткой тем же самым, что и удаление накипи с помощью проволоки?
Чистка щеткой — это один из этапов механического устройства для удаления накипи, а не отдельный метод. Механическая щетка стирает со стержня фрагменты окалины после того, как отбойные валки разрушили оксидный слой; без этапа изгиба щетка не может отделить прочно связанный внутренний оксид.
Можно ли тянуть проволоку без удаления окалины?
Технически да, но стоимость сразу же проявляется в износе матрицы, задиров на поверхности и расходе смазки. Проволочные станы обычно сообщают о сокращении срока службы матрицы на 30–50 процентов, когда окалинованный стержень вытягивается без подготовки поверхности.
Почему перед волочением необходимо удалять окалину с проволоки?
Потому что оксид является абразивным только тогда, когда он зажат между стержнем и стенкой матрицы. Когда окалина проникает в вытянутую поверхность, она образует линии надрезов и вкрапленные частицы, и эти дефекты сохраняются при холодной высадке в виде трещин по краям и бракованных крепежных деталей.
Свяжитесь с нами сейчас
 Для прецизионных проволочных машин или
комплексные заводские решения, пожалуйста
свяжитесь с
Команда продаж и инжиниринга CHENG I.
Категория продукта
Машина для удаления окалины с проволоки Волочильная машина Намоточная машина Отрезная машина Размоточная машина Прочее оборудование/ПринадлежностиСвяжитесь с нами

+86-563-6616199 (доб.: 105, 103, 111)

+86-15167365999

Джон Ван и Элейн Чжао

sales@chengiwire.com

Китай, провинция Аньхой, город Сюаньчэн, зона экономического развития Гуандэ, северный район, улица Кэцзи, № 8.
Авторские права © CHENG I Wire Machinery Co. Ltd. Все
Права
Сдержанный
Производитель проволочного оборудования | КИТАЙ