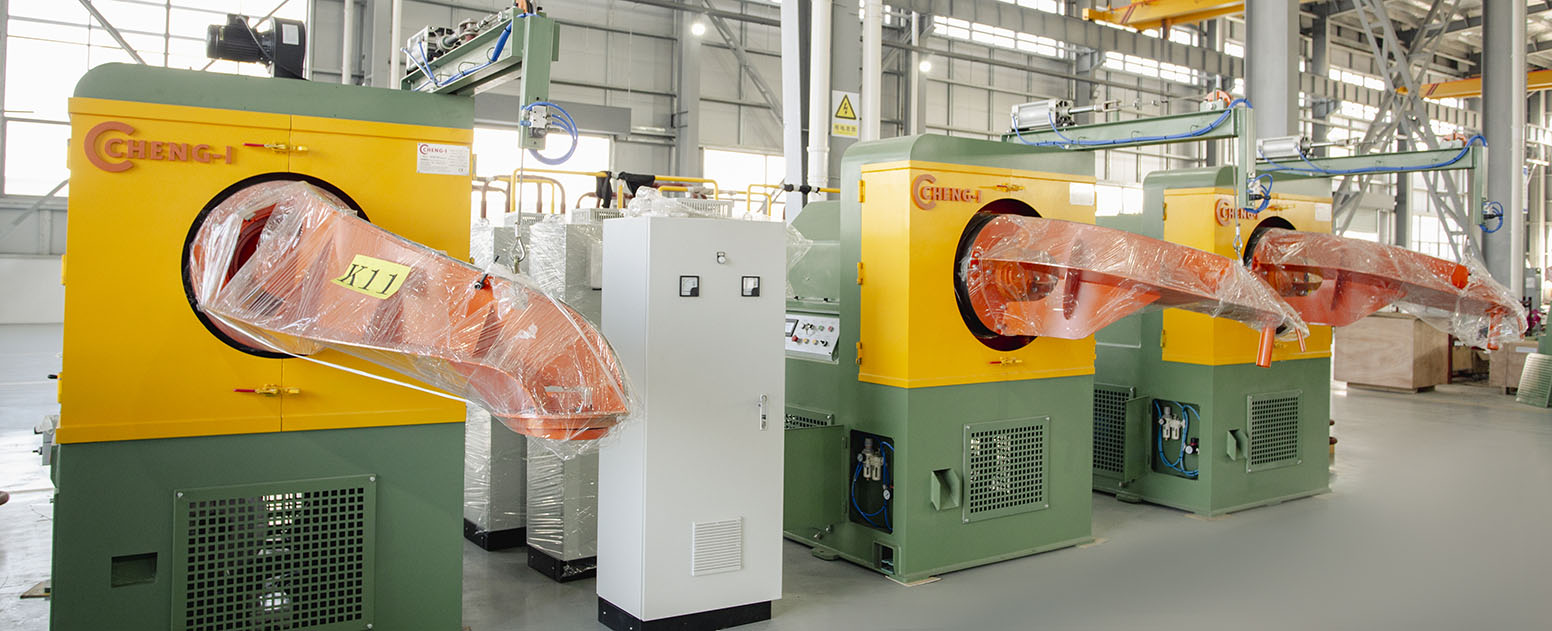
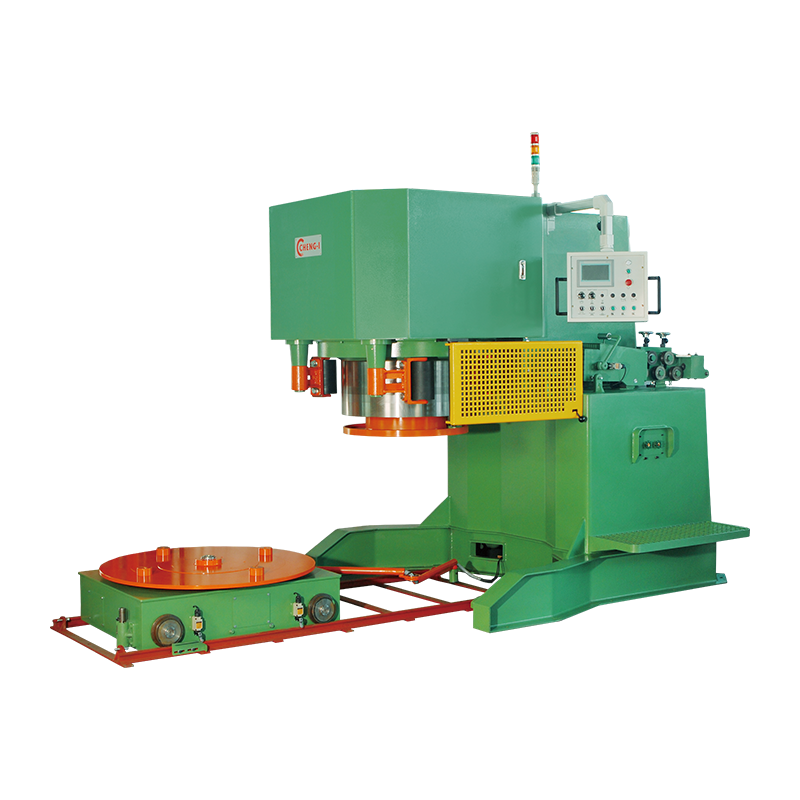
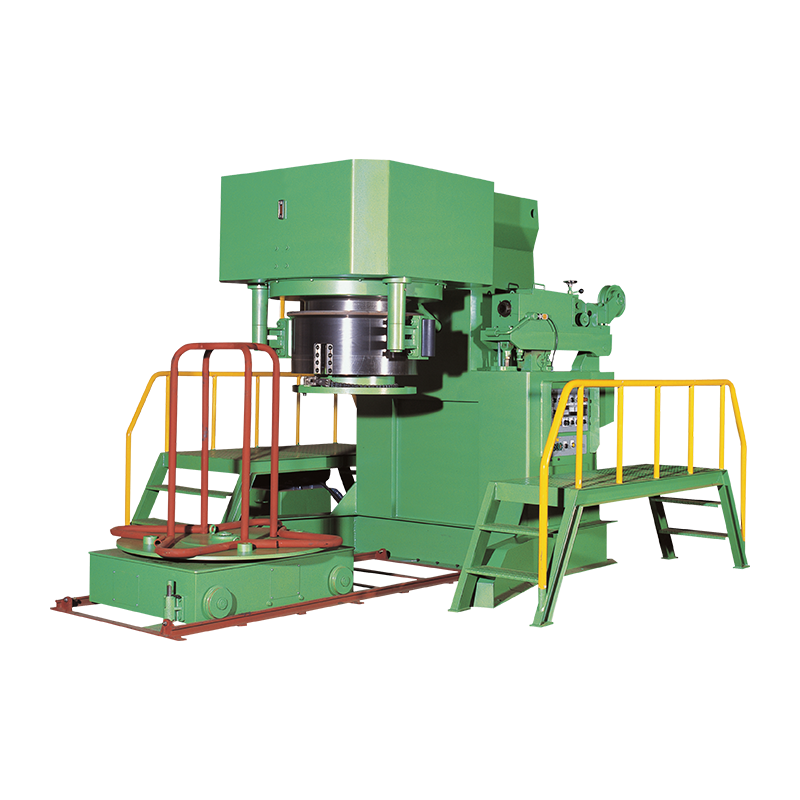
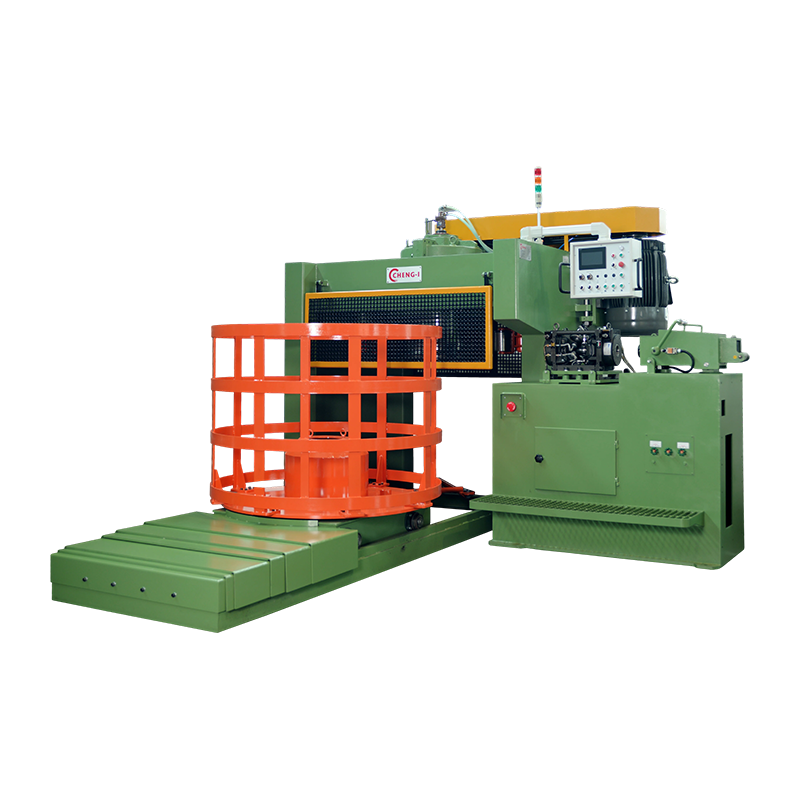
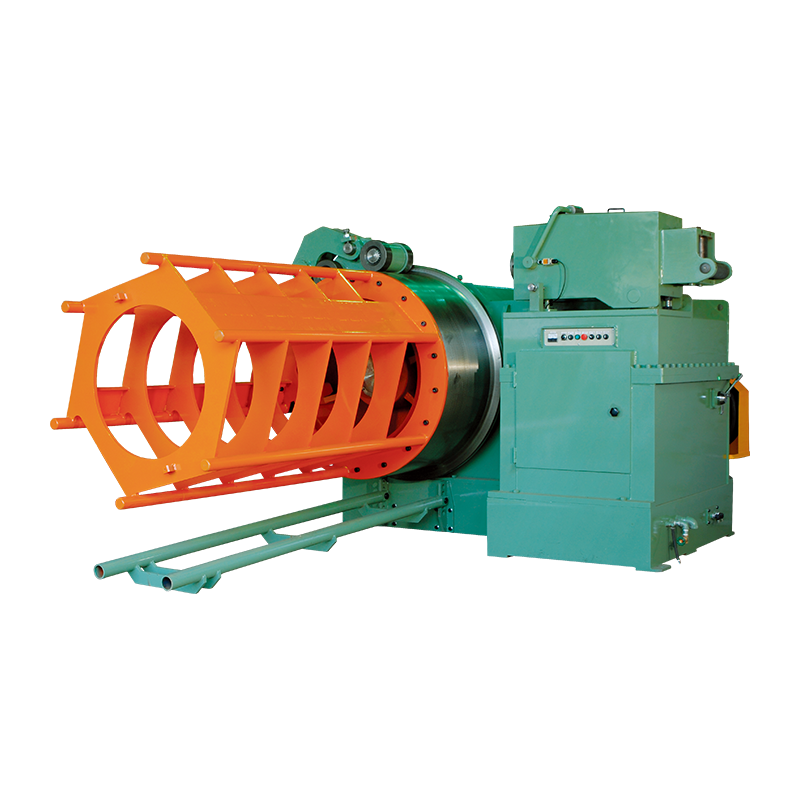
Премиальное оборудование для проволоки, обеспечивающее передовое производство.

КТО МЫ

О НАС

CHENG I Wire Machinery Co. Ltd.

01 Комплексные решения для оборудования

Мы предоставляем полный ассортимент металла оборудование для обработки проволоки от отдельные машины к полное планирование завода, обслуживание отрасли, такие как крепежные изделия, автомобильный, аэрокосмическая промышленность и многое другое, помогая предприятия достигают эффективности обновления автоматизации.

02 Точность. Долговечность. Результаты.

С усовершенствованным электронным управлением системы, прецизионная сборка и строгое качество контроль, мы обеспечиваем высокую производительность и стабильность нашего оборудования, зарабатывание долгосрочное доверие через профессионала экспертиза и сервис.
О НАС

ЧЕТЫРЕ ПРЕИМУЩЕСТВА

ПОЧЕМУ ВЫБИРАЮТ НАС

КЛЮЧЕВЫЕ ПРЕИМУЩЕСТВА

Надежный глобальный партнер в сфере автоматизированной обработки проволоки и комплексных заводских решений.
  • 1
  • 2
  • 3
  • 01

    Инновации

    Шесть поколений эволюции продукции, обусловленной постоянными НИОКР и передовыми технологиями.
  • 02

    Надежность

    Доказанные характеристики точности, стабильности и долговечности, подкрепленные строгим контролем качества.
  • 03

    Глобальный опыт

    Более 50 лет отраслевого опыта, обслуживание клиентов в Азии, Европе, на Ближнем Востоке и за его пределами.
  • 04

    Услуги

    Профессиональная сквозная поддержка —от планирования до послепродажного обслуживания— успех клиента.

Предоставляем профессиональные комплексные решения для проволочного оборудования.

ТОЧНАЯ АВТОМАТИЗАЦИЯ

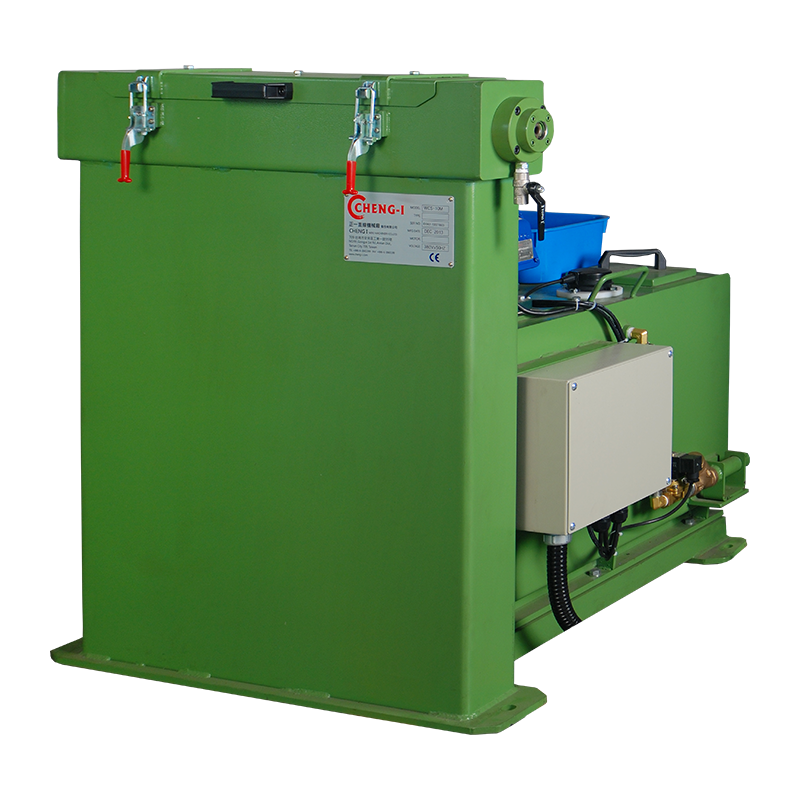
  • Машина для удаления окалины с проволоки

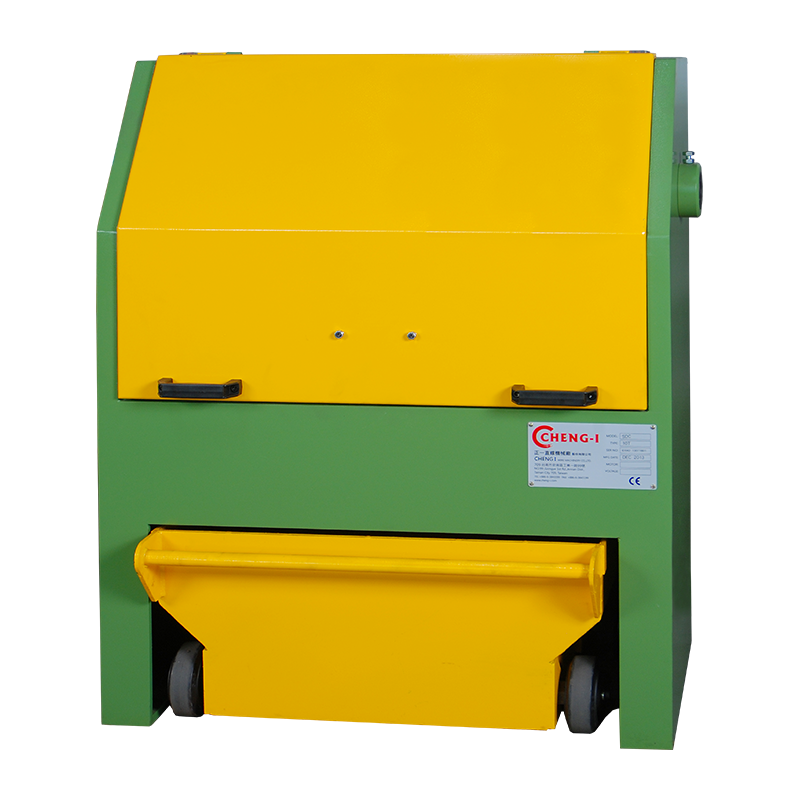
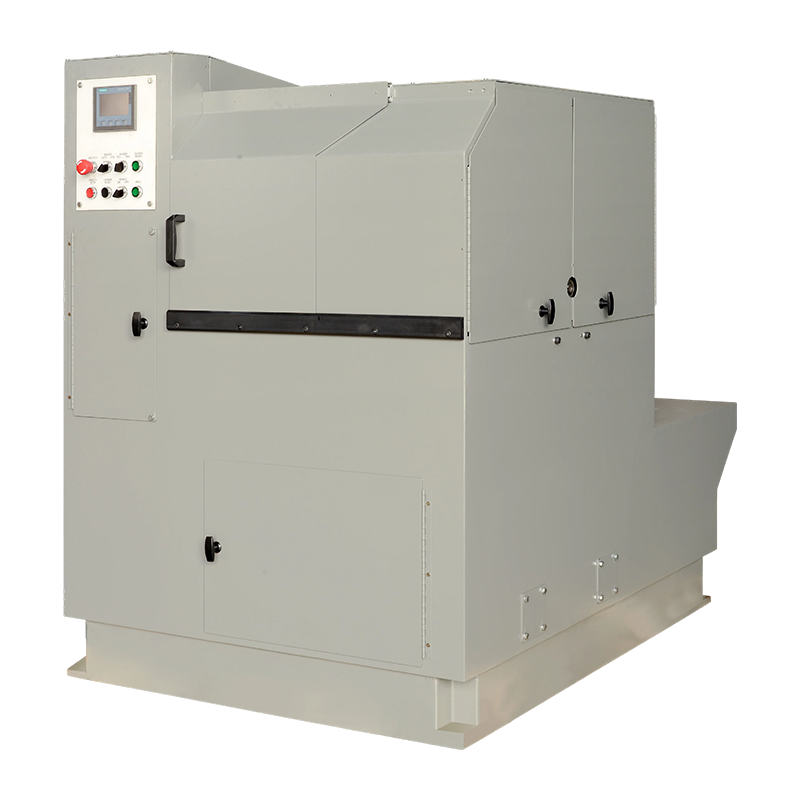
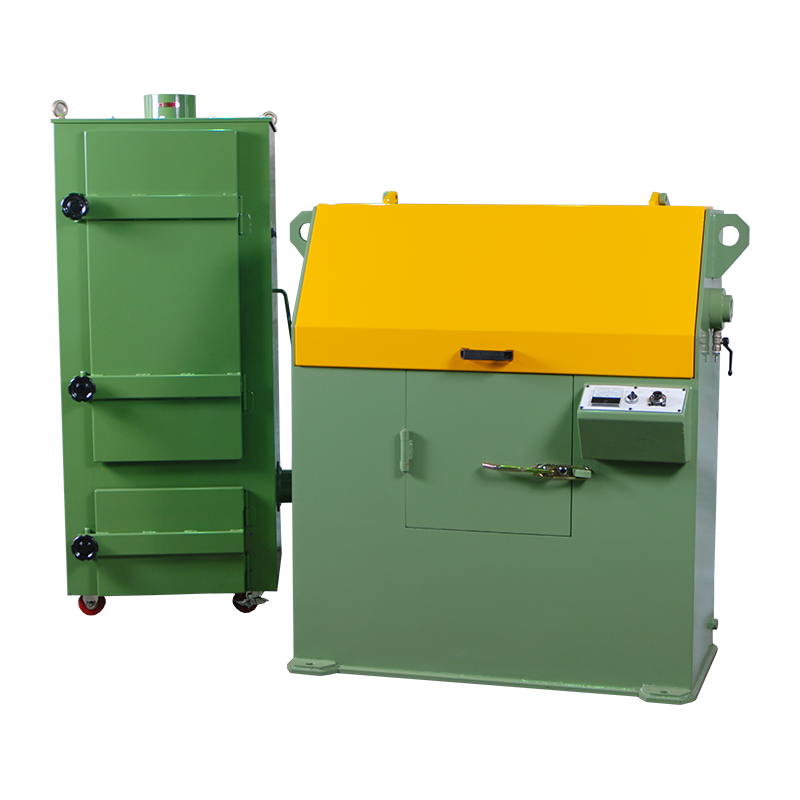
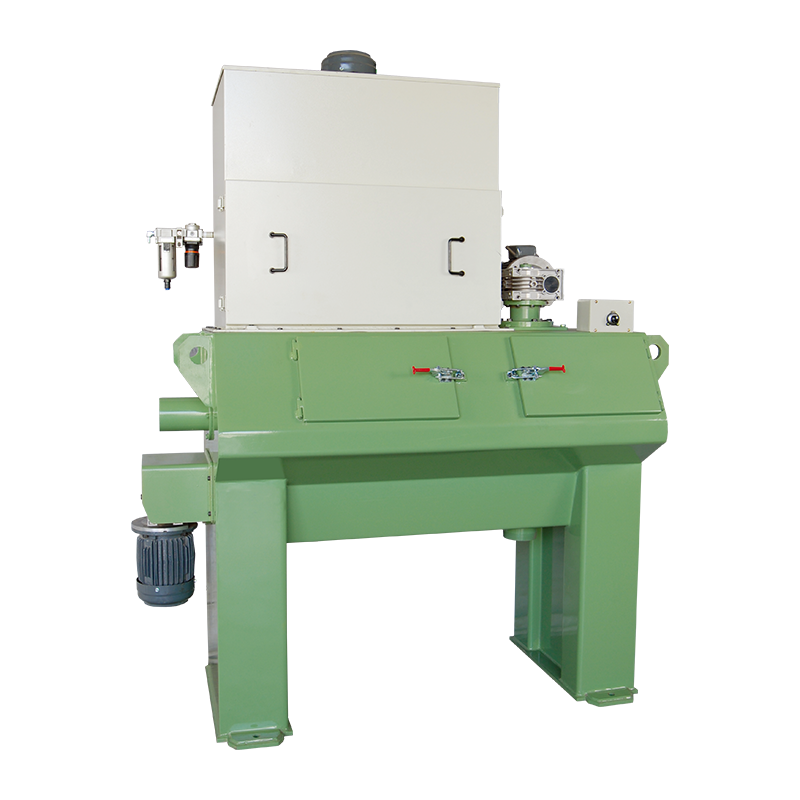
    Серия Descaling предлагает процессы удаления окалины с помощью гибочной, абразивной ткани и стальной щетки, совместимые с различными спецификациями проволоки, эффективно удаляя оксидную окалину в соответствии с требованиями предварительной вытяжки.

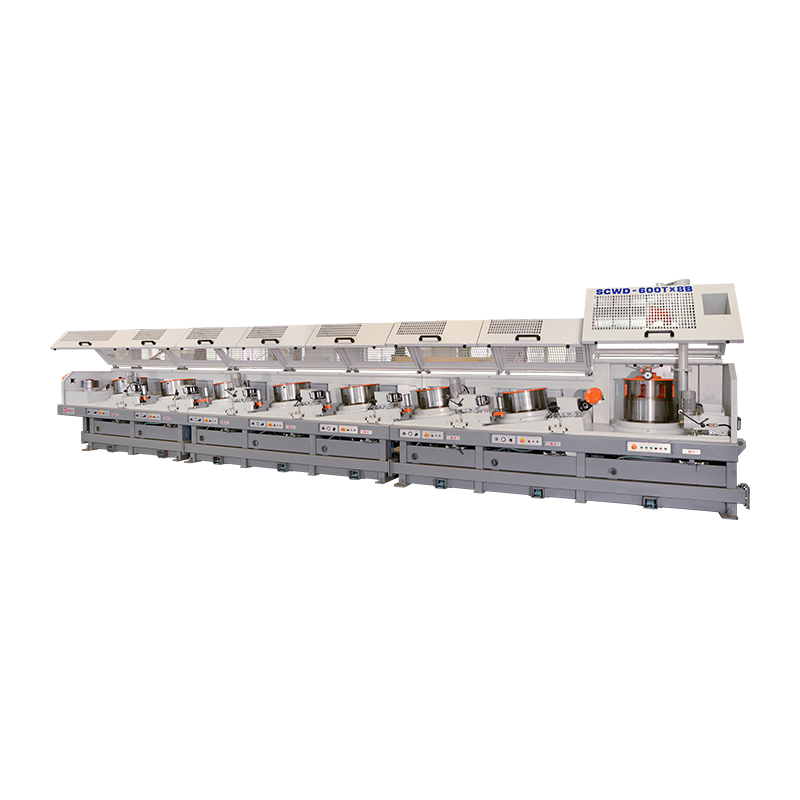
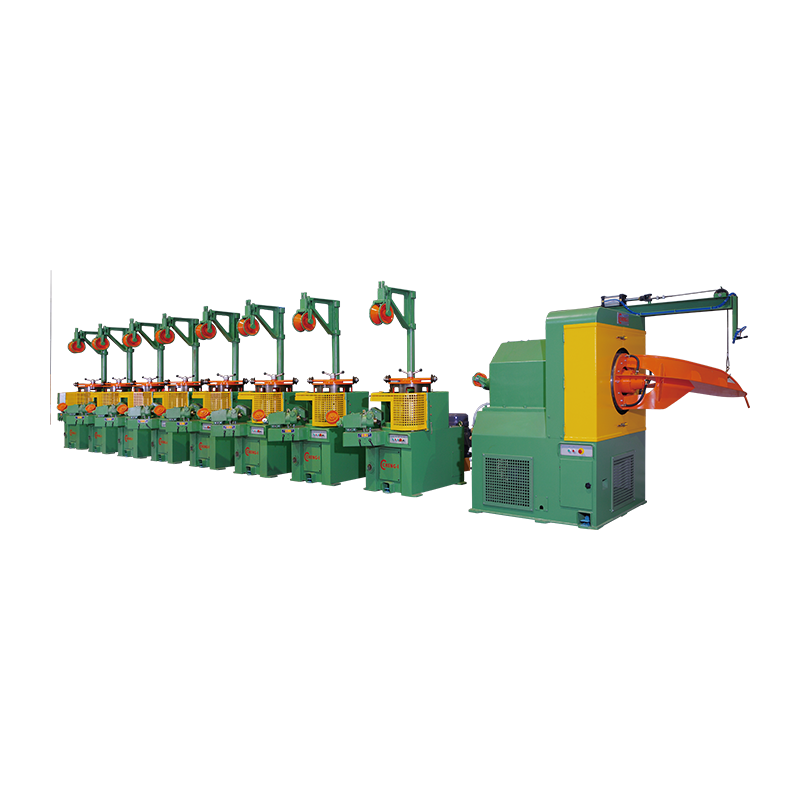
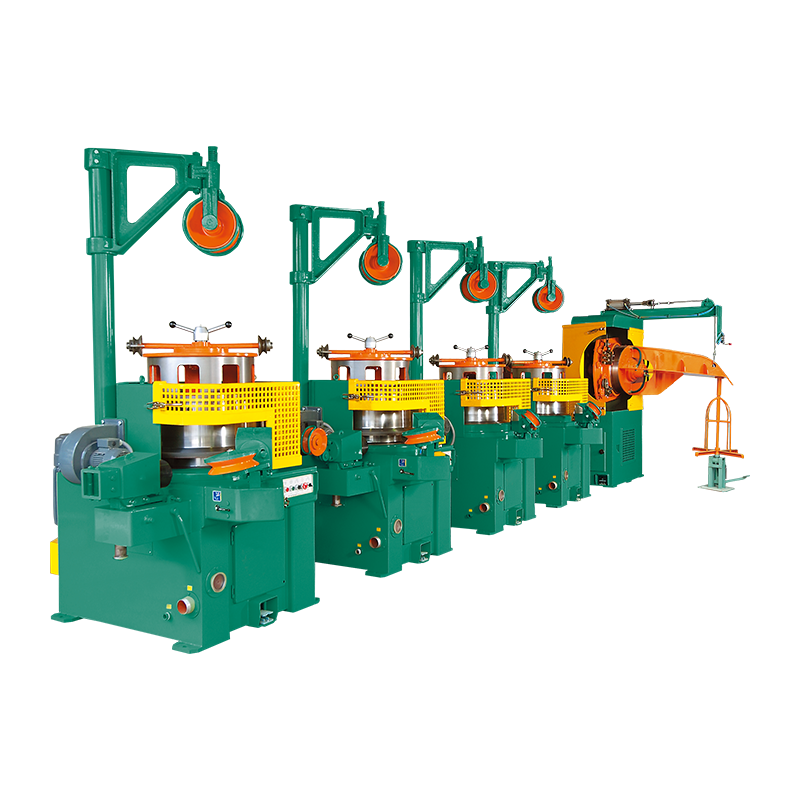
  • Волочильная машина

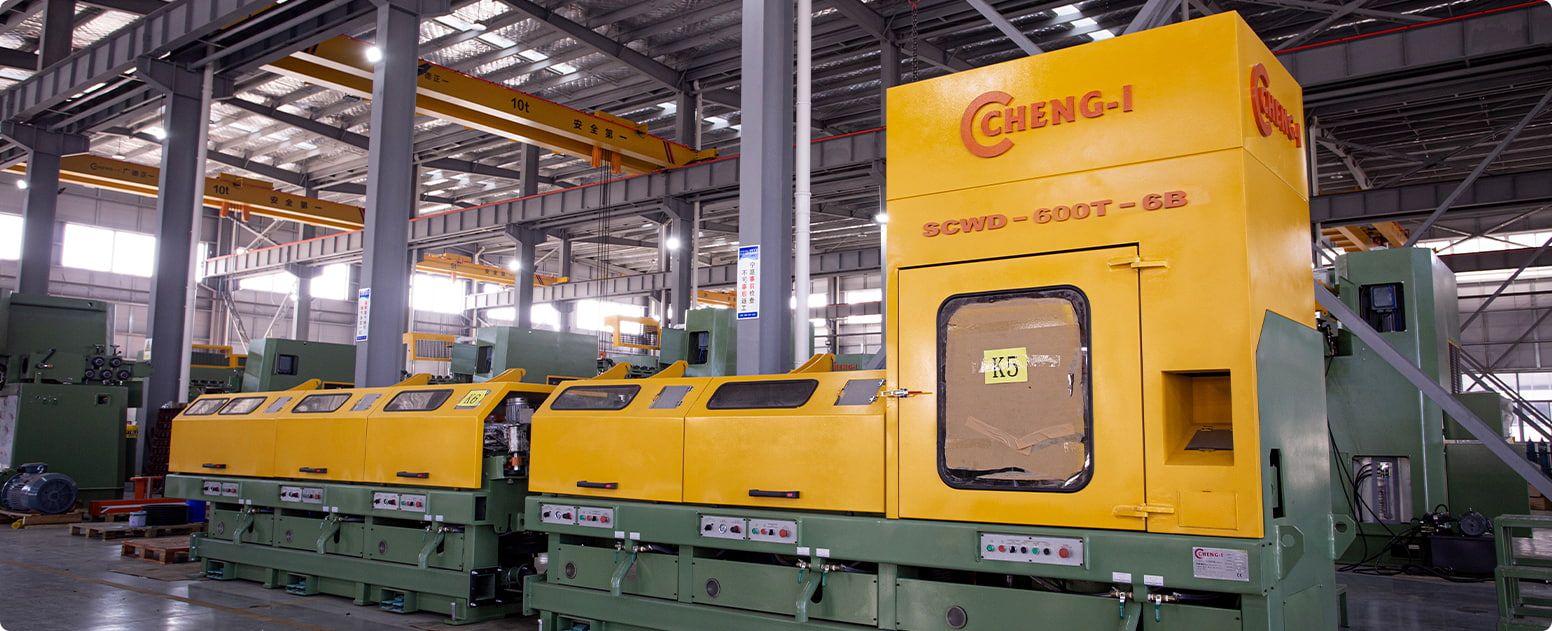
    Серия машин для волочения проволоки предлагает несколько конфигураций машин для точного холодного обжатия проволоки, соответствующих различным спецификациям для удовлетворения потребностей высокоскоростного непрерывного производства.

  • Намоточная машина

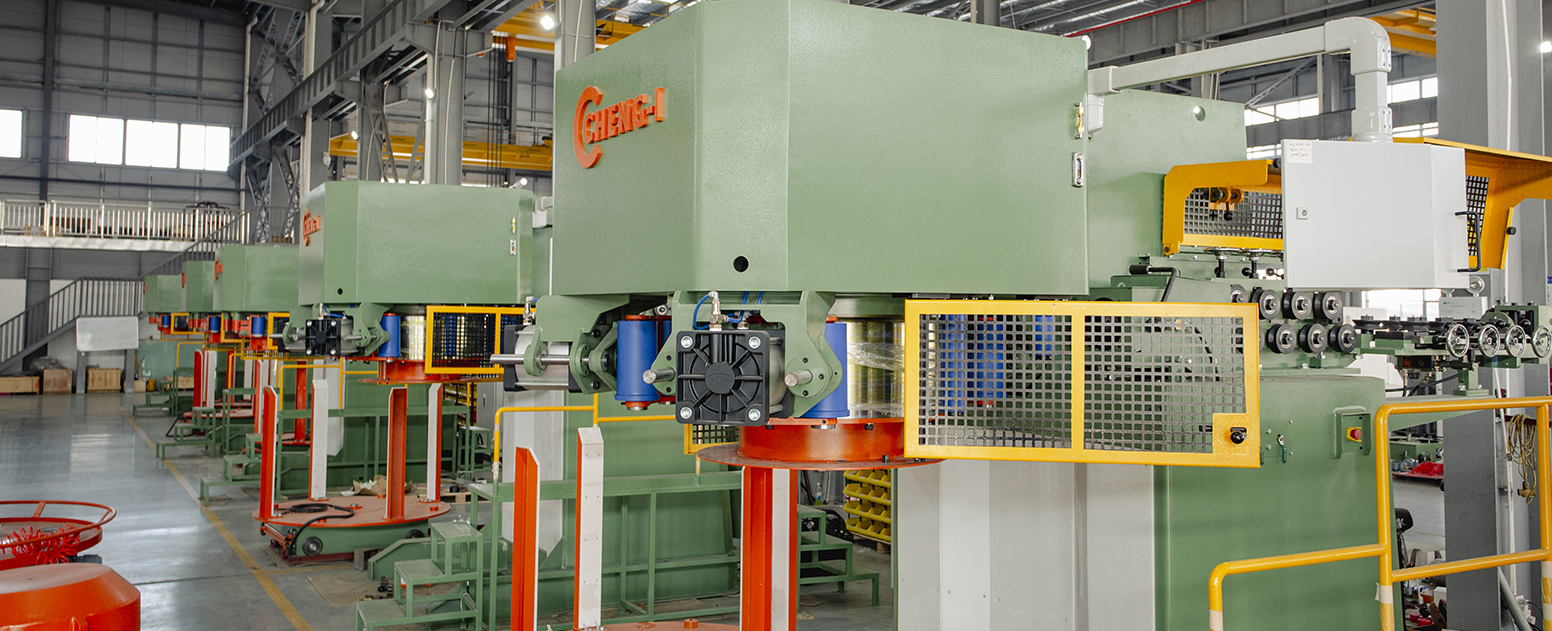
    Серия намоточных машин Take-Up предлагает различные модели намотки с постоянным контролем натяжения и точным перемещением, совместимые с различными спецификациями проволоки для непрерывного производства намотки.

  • Год основания

    0

  • Общая площадь

    0 ㎡

  • Тип продукции

    0

  • Часы работы

    7/24 часа

Автоматизированные решения для обработки металлической проволоки и производства крепежных изделий.

ПРИЛОЖЕНИЕ

  • ПК-проволока
    {vo.title}
    Высокоточный контроль натяжения: Волочильная машина 6-го поколения обеспечивает чрезвычайно малые допуски диаметра при волочении, отвечая строгим требованиям прочности предварительно напряженных железобетонных конструкций.Стабильность и последовательность: Усовершенствованная электрическая система управления и прецизионный механизм передачи гарантируют, что механические свойства не ухудшатся в ходе длительного непрерывного производства, что обеспечивает превосходную усталостную долговечность готового продукта.
    Все применения
  • Сфероидизация
    {vo.title}
    Защита поверхности: Низкотемпературный процесс вытяжки с низким уровнем вибрации позволяет избежать повреждения мягкой структуры и смазочной пленки после сфероидизирующего отжига, уменьшая царапины на поверхности.Более долгая жизнь: Равномерное распределение напряжений снижает износ матрицы, что особенно подходит для непрерывной вытяжки мягкой сфероидизированной проволоки.
    Все применения
  • Метизная проволока
    {vo.title}
    Высокоэффективная автоматизация: Интегрированная конструкция линии с полностью автоматическим режимом работы от удаления накипи до приемки, что значительно сокращает ручное вмешательство и подходит для крупносерийного стандартизированного производства.Быстрая смена: Оптимизированная конструкция матрицы и кабестана позволяет быстро переключать диаметры для соответствия различным заказам на аппаратные провода.
    Все применения
  • Высокоуглеродистая проволока
    {vo.title}
    Возможность высокопрочного волочения: Прочная рама машины и превосходное рассеивание тепла шпилем могут выдерживать высокие силы волочения и повышение температуры проволоки из высокоуглеродистой стали при высоких коэффициентах обжатия.Низкий уровень поломок: Точное управление натяжением и синхронизацией скорости эффективно препятствует распространению микротрещин внутри проволоки из высокоуглеродистой стали.
    Все применения
  • Стальной гвоздь
    {vo.title}
    Высокоскоростное производство: Линейная волочильная машина в сочетании с автоматической системой отдачи и приема обеспечивает высокоскоростную непрерывную вытяжку, напрямую соответствующую ритму подачи машин для изготовления гвоздей.Точные размеры: Постоянно обеспечивает равномерный диаметр гвоздевой проволоки, снижая процент брака при производстве гвоздей.
    Все применения
  • Оцинкованная проволока
    {vo.title}
    Защита покрытия: Настраиваемая траектория вытяжки с низким износом и специальная смазка позволяют избежать отслаивания или царапин цинкового покрытия во время вытяжки.Совместимость с постобработкой: Аккуратная намотка на приемную катушку облегчает последующие операции по правке, резке или повторному цинкованию.
    Все применения
  • Плоская проволока
    {vo.title}
    Высокая точность формовки: Благодаря прокатке или волочению профильной матрицы в сочетании с точной регулировкой натяжения обеспечивается стабильная толщина и допуски ширины плоской проволоки.Отличная согласованность профиля: Замкнутый контур управления натяжением предотвращает скручивание и изгиб, подходит для последующей точной намотки пружины или формирования специальной формы.
    Все применения
  • Проволока из нержавеющей стали
    {vo.title}
    Контроль упрочнения: Дополнительная мощная система охлаждения и индивидуальная стратегия смазки замедляют перегрев штампов и проволоки, вызванный закалкой нержавеющей стали.Отличное качество поверхности: Высокоточная конструкция ролика или штамповочного короба уменьшает апельсиновую корку и царапины на поверхности проволоки из нержавеющей стали.
    Все применения
  • 01.

    ПК-проволока

  • 02.

    Сфероидизация

  • 03.

    Метизная проволока

  • 04.

    Высокоуглеродистая проволока

  • 05.

    Стальной гвоздь

  • 06.

    Оцинкованная проволока

  • 07.

    Плоская проволока

  • 08.

    Проволока из нержавеющей стали

СЛЕДИТЕ ЗА НАШИМИ ПОСЛЕДНИМИ НОВОСТЯМИ И ТЕХНИЧЕСКИМИ СТАТЬЯМИ, ОНИ БУДУТ ВАМ ПОЛЕЗНЫ.

НОВОСТИ

ПОСЛЕДНИЙ НОВОСТИ

  • Новости отрасли Что такое удаление накипи с проволоки? Практическое руководство по методам, преимуществам и оборудованию
    Проведите большим пальцем по бухте горячекатаной катанки диаметром 6,5 мм прямо со стана, и вы почувствуете: серая, хрупкая пленка, отслаивающаяся под ногтем. Эта пленка представляет собой прокатную окалину, слой оксида железа, который образуется, когда раскаленная сталь остывает на открытом воздухе. Поместите этот стержень прямо в волочильную матрицу, и оксид станет абразивным: он поцарапает матрицу, врезается в поверхность проволоки и через несколько часов снова всплывет на поверхность в виде поцарапанной проволоки, отслаивания цинка и сокращения срока службы матрицы. Удаление окалины с проволоки — это производственный этап, на котором окалина удаляется перед волочением, и на большинстве заводов по производству проволоки это наименее затратный способ защиты от наиболее дорогостоящих проблем на последующих этапах производства. В этой статье объясняется, что такое удаление накипи с помощью проволоки, чем различаются основные методы и где этот процесс вписывается в полную линию. Что такое удаление накипи с проволоки? Рабочее определение Удаление окалины с проволоки – это удаление прокатной окалины и ржавчины с поверхности катанки, благодаря чему матрицы, смазочные материалы и покрытия воздействуют на чистую сталь, а не на твердый оксид. Определение Удаление окалины с проволоки — это механическое или химическое удаление окалины оксида железа, образующейся на катанке во время горячей прокатки, выполняемое перед волочением, нанесением покрытия или контролем. Сама шкала не состоит из одного материала. Когда стержень остывает от температуры прокатки, кислород и железо реагируют с образованием трех сложенных друг на друга оксидных слоев: вюстита (FeO), ближайшего к стали, магнетита (Fe3O4) в середине и тонкой оболочки гематита (Fe2O3) снаружи. Вюстит хрупкий и обычно имеет самый толстый слой, поэтому изгиб стержня вперед и назад так эффективно откалывает окалину. Оборудование для удаления накипи спроектировано с учетом именно этой слабости: согните стержень, смахните мусор, измельчите то, что сопротивляется, или растворите остальное в кислоте. Типичный состав прокатной окалины на стержне из углеродистой стали FeO, вюстит (внутренний) 72% Fe3O4, магнетит (средний) 23% Fe2O3, гематит (внешний) 5% Ориентировочные значения; Пропорции меняются в зависимости от температуры прокатки и скорости охлаждения. Почему удаление окалины решает срок службы штампа и качество поверхности Окалина тверже и гораздо менее пластична, чем сталь под ней, поэтому любой оксид, попадающий в волочильную матрицу, ведет себя как шлифовальная крошка, а не как смазка. 0,1 мм Типичная толщина оксидной окалины на горячекатаном стержне 1-3% Сталь превращается в окалину при горячей прокатке и охлаждении. 3 Многослойные оксидные слои: от FeO в стали до Fe2O3 снаружи. Урон редко проявляется первым на кубике. Это проявляется в виде структуры затрат, которую опытные руководители чертежей быстро распознают: Износ штампа: частицы оксида прилипают к поверхности штампа, что приводит к необходимости более ранней полировки и замены. Дефекты поверхности: окалина, протянутая через матрицу, оставляет продольные царапины и следы матрицы, которые не может скрыть последующее покрытие. Неисправности покрытия: цинк, фосфат и краска наносятся на остаточную окалину, вздутия и чешуйки, поскольку покрытия связываются с оксидом, а не со сталью. Неравномерная смазка: незакрепленные фрагменты захватываются и смазка удаляется, что приводит к голоданию зоны деформации при следующем проходе. «Чертежный штамп не терпит окалины. Какой бы оксид ни попадал в штамп, он либо вдавливается в проволоку, либо изнашивается в штампе». С точки зрения закупок, стоимость пропуска процесса удаления накипи никогда не остается скрытой. Производители, производящие пружины, канаты и подшипники, видят это в запасах штампов, в проволоке, отбракованной при проверке, и в клиентах, которые проверяют качество поверхности перед каждой отправкой. Сравнение четырех основных методов удаления накипи с проволоки Почти каждый промышленный метод удаления накипи принадлежит к одному из двух семейств: механические методы, при которых накипь раскалывается или измельчается, и химическое травление, которое ее растворяет. Сравнение четырех наиболее распространенных методов удаления окалины, используемых перед волочением проволоки. Метод Как это работает Лучше всего подходит для Осторожность Обратный изгиб Стержень проходит через расположенные в шахматном порядке шкивы, поэтому поверхность изгибается и хрупкая окалина откалывается. Окалина от средней до тяжелой на стержне перед рисованием Оставляет мелкие частицы, которые необходимо очистить щеткой. Чистка проволоки Вращающиеся щетки очищают поверхность от накипи и пыли. Отделка после гибки; легкая ржавчина Износ щеток и удаление пыли увеличивают эксплуатационные расходы. Абразивный ремень Лента стирает тонкий равномерный слой с поверхности проволоки. Нержавеющая и специальная проволока, требующая блестящих поверхностей Удаляет основной металл; ремни это расходный материал Кислотное травление Соляная или серная кислота растворяет накипь в погружных резервуарах. Тяжелая окалина, плотные витки, сложные формы. Обработка отработанной кислотой, контроль дыма, риск чрезмерного травления На линиях по производству углеродистой стали методы обычно работают последовательно: гибочный аппарат для удаления накипи раскалывает большую часть окалины на скорости линии, щеточный агрегат очищает мелкие частицы, а аппарат для нанесения покрытия обрабатывает поверхность для нанесения рисунка. Компоновка, диаметр стержня и толщина шкалы определяют, сколько станций потребуется линии. Машина для удаления накипи из гибочной проволоки для предварительной обработки стержней Этот гибочный очиститель от окалины удаляет прокатную окалину на стержне толщиной до 16 мм с помощью ортогональных роликов с вставками из карбида вольфрама. Он соответствует описанной последовательности линий по производству углеродистой стали, где станции гибки, чистки и нанесения покрытия работают по порядку перед волочением. Посмотреть продукт → Нержавеющая и другая специальная проволока поднимают планку, поскольку их поверхность должна оставаться блестящей и бездефектной. Абразивное ленточное удаление накипи служит этому рынку, стирая контролируемый однородный слой с поверхности, а не полагаясь только на разрушение окалины. Абразивная машина для удаления накипи с нержавеющей и углеродистой проволоки Разработанный для стержней с низким и высоким содержанием углерода и нержавеющей стали, этот одноголовочный абразивный ленточный аппарат для удаления накипи равномерно шлифует поверхности со скоростью до 5 м/с, в комплект входит пылесборник. Он подходит для блестящей, бездефектной проволоки, где одного разрушения окалины недостаточно. Посмотреть продукт → Механическая очистка от накипи или травление: как выбрать Выбирайте механическое удаление накипи, если вам нужна сухая, компактная линия с минимальной обработкой отходов и ваши масштабы не слишком велики; выбирайте травление, когда тяжелая окалина, плотная форма рулонов или требовательные поверхности оправдывают использование кислоты. Механическое удаление накипи Отсутствие кислотных стоков и удаление дыма не требуется. Компактный встроенный макет сразу после выплаты Окалина собирается в виде сухой мелочи, с ней легко обращаться. Следы оксида могут оставаться в узких зазорах катушек. Химическое травление Достигает выемок и перехлеста внутри плотно намотанных катушек. Справляется с самыми тяжелыми весами за одну операцию. Требуется нейтрализация отработанной кислоты и контроль дыма. Чрезмерное травление может привести к накоплению водорода в сортах с высоким содержанием углерода. Многие заводы тщательно взвешивают эти компромиссы, прежде чем принять решение. Наше предыдущее сравнение удаление окалины с проволоки или травление более подробно рассматриваются критерии стоимости, экологии и качества поверхности, в том числе, где имеет смысл использовать комбинированный метод механического травления. Где применяется удаление окалины на линии волочения проволоки Удаление накипи никогда не является отдельной операцией. Он занимает второе место в цепочке, идущей от выплаты до получения, и каждая следующая станция зависит от того, насколько хорошо это было сделано. Выплата Катушка или катушка подает стержень с постоянным натяжением. Плохая отдача приводит к появлению дефектов, которые впоследствии не сможет исправить ни одно средство для удаления накипи. Удаление накипи Гибочные, щеточные или ленточные агрегаты снимают оксидный слой. Операторы осматривают поверхность здесь, прежде чем что-либо еще коснется провода. Покрытие и смазка Установка для нанесения покрытия наносит буру, фосфат или известь, благодаря чему смазка связывается с голой сталью и остается на месте под давлением. Рисование Плашки уменьшают сечение проход за проходом. Чистая проволока с покрытием продлевает срок службы матрицы и сохраняет допуски на размеры. Прием Моталки наматывают готовую проволоку. Равномерно очищайте стопки проводов и разматывайте их, не царапая нижние слои. Устройство нанесения сухой смазки для подготовки волочения проволоки Это устройство наносит на стержень равномерную сухую смазочную пленку с помощью моторизованного конвейера перед холодной прокаткой или волочением. После удаления окалины покрытие завершает поверхность, обеспечивая равномерную очистку стопок проводов и отвечая требованиям пружин, канатов и высокоуглеродистых материалов. Посмотреть продукт → Требования к поверхности резко различаются в зависимости от конечного использования. Пружина, веревка и производство проволоки из высокоуглеродистой стали выдерживают гораздо меньше остаточных оксидов, чем, например, низкоуглеродистая гвоздевая масса, поэтому этапы удаления окалины и покрытия следует определять, начиная с окончательного нанесения, а не с фрезерования. Часто задаваемые вопросы по удалению накипи с проволоки Удаляет ли удаление накипи с проволоки все следы оксида? Редко за один проход. Сгибание удаляет массу, чистка щеткой очищает мелкие частицы, а травление достигает углублений, которые не пропускают механические методы. Большинство линий комбинируют методы и принимают небольшой остаточный оксид, который могут переносить покрытия и волочение. Механическое удаление накипи так же полезно, как травление? Для большинства проволок из углеродистой стали — да, если она снабжена покрытием и надлежащей смазкой. Травление по-прежнему выигрывает при больших объемах и сложной форме змеевиков за счет обработки кислоты, контроля дыма и очистки сточных вод. Что произойдет, если протянуть проволоку без удаления окалины? Изнашивание штампа ускоряется, на поверхности проволоки появляются царапины и въевшийся оксид, а нанесенные позже покрытия вздуты или отслаиваются. Расход штампов и затраты на доработку быстро растут, часто в течение первой производственной смены. Может ли накипь вернуться после удаления накипи? Да. Неизолированная сталь повторно окисляется при хранении во влажной среде, поэтому удаляйте накипь незадолго до вытяжки, держите рулоны с удаленной окалиной сухими или запланируйте легкую повторную чистку щеткой перед установкой для нанесения покрытия. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.wire-descaling-guide{--accent:#c8282a;--text:#24292e;color:var(--text);font-family:"Segoe UI",Arial,Helvetica,sans-serif;font-size:16px;line-height:1.9;counter-reset:h2count;padding:8px 0 24px;}.wire-descaling-guide h2{counter-increment:h2count;font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px !important;margin-top:56px;line-height:1.6;color:var(--text);letter-spacing:0.5px;text-transform:uppercase;border-bottom:1px solid #e5e5e5;padding-bottom:10px;}.wire-descaling-guide h2::before{content:"0" counter(h2count);display:inline-block;background:var(--accent);color:#ffffff;font-size:14px;line-height:2;font-weight:bold;padding:0 9px;margin-right:12px;border-radius:3px;letter-spacing:1px;vertical-align:3px;}.wire-descaling-guide h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;line-height:1.9;color:var(--text);letter-spacing:0.3px;}.wire-descaling-guide h3::before{content:"";display:inline-block;width:9px;height:9px;background:var(--accent);margin-right:9px;border-radius:2px;}.wire-descaling-guide p{font-size:16px !important;margin-bottom:12px;line-height:1.9;color:var(--text);}.wire-descaling-guide a:not([data-product-card]){color:var(--accent);font-weight:bold;text-decoration:underline;transition:color 0.2s ease;}.wire-descaling-guide a:not([data-product-card]):hover{color:var(--text);}.wire-descaling-guide ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;line-height:1.9;}.wire-descaling-guide ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;line-height:1.9;}.wire-descaling-guide li{list-style:inherit;font-size:16px;margin-bottom:6px;line-height:1.9;}.wire-descaling-guide ul li{border-left:3px solid var(--accent);padding-left:12px;}.wire-descaling-guide li::marker{color:var(--accent);}.wire-descaling-guide th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.wire-descaling-guide td{border:1px solid #cccccc;padding:8px;transition:background 0.2s ease;}.wire-descaling-guide caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;line-height:1.9;}.wire-descaling-guide table{width:100%;border-collapse:collapse;margin:4px 0 8px;font-size:16px;line-height:1.9;}.wire-descaling-guide tr:first-child td{background:var(--accent);color:#ffffff;font-weight:bold;letter-spacing:0.3px;}.wire-descaling-guide tr:nth-child(even) td{background:color-mix(in srgb, var(--accent) 5%, #ffffff);}.wire-descaling-guide tr:nth-child(n 2):hover td{background:color-mix(in srgb, var(--accent) 10%, #ffffff);}.wire-descaling-guide tr:nth-child(n 2) td:first-child{font-weight:bold;}.wire-descaling-guide .lead{font-size:18px;line-height:1.8;color:var(--text);padding-left:16px;border-left:4px solid var(--accent);margin-bottom:12px;}.wire-descaling-guide .defband{background:linear-gradient(90deg, color-mix(in srgb, var(--accent) 12%, #ffffff), color-mix(in srgb, var(--accent) 4%, #ffffff));border-top:4px solid var(--accent);border-radius:0 0 8px 8px;padding:16px 20px 14px;margin:0 0 20px;}.wire-descaling-guide .deflabel{font-size:14px;line-height:2;font-weight:bold;letter-spacing:2px;text-transform:uppercase;color:var(--accent);}.wire-descaling-guide .deftext{font-size:20px;line-height:1.6;font-weight:bold;color:var(--text);}.wire-descaling-guide .stats{display:flex;gap:14px;margin:0 0 20px;}.wire-descaling-guide .stat{flex:1;background:color-mix(in srgb, var(--accent) 5%, #ffffff);border:1px solid #e8e0e0;border-top:3px solid var(--accent);border-radius:6px;padding:12px 14px;box-shadow:0 2px 6px rgba(0,0,0,0.06);}.wire-descaling-guide .statnum{font-size:26px;line-height:1.4;font-weight:bold;color:var(--accent);font-variant-numeric:tabular-nums;}.wire-descaling-guide .statlabel{font-size:14px;line-height:2;color:#5a5a5a;}.wire-descaling-guide .quote{background:#ffffff;border:1px solid #e5e5e5;border-top:4px solid var(--accent);border-radius:6px;box-shadow:0 8px 20px rgba(0,0,0,0.08);padding:16px 22px;margin:0 0 20px;}.wire-descaling-guide .quotetext{font-size:20px;line-height:1.6;font-style:italic;font-weight:bold;color:var(--accent);}.wire-descaling-guide .duo{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:0 0 20px;}.wire-descaling-guide .panel{border:1px solid #e5e5e5;border-radius:6px;overflow:hidden;box-shadow:0 3px 10px rgba(0,0,0,0.06);}.wire-descaling-guide .panelhead{background:var(--accent);color:#ffffff;padding:8px 14px;font-size:16px;line-height:1.9;font-weight:bold;letter-spacing:0.5px;text-transform:uppercase;}.wire-descaling-guide .panel:last-child .panelhead{background:color-mix(in srgb, var(--accent) 65%, #333333);}.wire-descaling-guide .panelbody{padding:12px 14px;}.wire-descaling-guide .timeline{margin:0 0 20px;padding:2px 0 0 4px;border-left:3px solid color-mix(in srgb, var(--accent) 30%, #ffffff);counter-reset:step;}.wire-descaling-guide .step{position:relative;padding:0 0 16px 24px;}.wire-descaling-guide .step:last-child{padding-bottom:0;}.wire-descaling-guide .step::before{counter-increment:step;content:counter(step);position:absolute;left:-18px;top:2px;width:26px;height:26px;background:var(--accent);color:#ffffff;border-radius:50%;display:flex;align-items:center;justify-content:center;font-size:14px;line-height:2;font-weight:bold;}.wire-descaling-guide .stepname{font-size:16px;line-height:1.9;font-weight:bold;color:var(--text);letter-spacing:0.3px;}.wire-descaling-guide .chart{width:92%;margin:6px auto 20px;padding:14px 18px;background:#fcfcfc;border:1px solid #e5e5e5;border-radius:6px;box-shadow:0 2px 10px rgba(0,0,0,0.05);}.wire-descaling-guide .charttitle{font-size:14px;line-height:2;font-weight:bold;letter-spacing:1px;text-transform:uppercase;color:var(--text);text-align:center;margin-bottom:10px;}.wire-descaling-guide .crow{display:flex;align-items:center;gap:10px;margin-bottom:8px;}.wire-descaling-guide .crow:last-of-type{margin-bottom:0;}.wire-descaling-guide .clabel{width:170px;font-size:14px;line-height:2;text-align:right;color:#5a5a5a;}.wire-descaling-guide .ctrack{flex:1;height:18px;background:#efefef;border-radius:4px;overflow:hidden;}.wire-descaling-guide .cbar{height:100%;border-radius:4px;background:linear-gradient(90deg, var(--accent), color-mix(in srgb, var(--accent) 45%, #ffffff));}.wire-descaling-guide .cv1{width:72%;}.wire-descaling-guide .cv2{width:23%;}.wire-descaling-guide .cv3{width:5%;}.wire-descaling-guide .cval{width:46px;font-size:14px;line-height:2;font-weight:bold;color:var(--accent);font-variant-numeric:tabular-nums;}.wire-descaling-guide .cnote{font-size:14px;line-height:2;font-style:italic;color:#808080;text-align:center;margin-top:10px;}@media (max-width:768px){.wire-descaling-guide .stats{flex-direction:column;}.wire-descaling-guide .duo{grid-template-columns:1fr;}.wire-descaling-guide .clabel{width:110px;}.wire-descaling-guide .chart{width:100%;padding:12px;}.wire-descaling-guide h2{margin-top:50px;}.wire-descaling-guide .lead{padding-left:10px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-09-08
  • Новости отрасли Как удаление окалины из проволоки улучшает качество волочения проволоки, срок службы матрицы и эффективность
    Когда стержень со средним содержанием углерода диаметром 5,5 мм покидает стан горячей прокатки, на его поверхности образуется слой оксидной окалины толщиной обычно от 10 до 30 микрон. Втяните этот стержень прямо в волочильную матрицу, и хрупкая окалина расколется на абразивные фрагменты, которые поцарапают подшипник матрицы, сделают тянутую проволоку шероховатой и снизят скорость линии. Удаление окалины с проволоки удаляет этот оксидный слой до того, как стержень войдет в матрицу. В этой статье объясняется, как удаление окалины из проволоки улучшает волочение проволоки в измеримых показателях: увеличивается срок службы матрицы, меньшее количество поломок, более высокая скорость и более чистая поверхность готового изделия. Удаление окалины с проволоки удаляет оксидный слой перед волочением Удаление окалины с проволоки — это контролируемое удаление слоя оксида железа с горячекатаной катанки перед ее поступлением в фильеру, выполняемое путем механического изгиба и чистки щеткой, химического травления или комбинированного процесса. Это первый действительно качественный затвор на линии волочения проволоки, который контролирует количество абразивных загрязнений, достигающих матрицы в течение всей кампании. При горячей прокатке на поверхности прутка образуется трехслойная окалина: мягкий вюстит (FeO) ближе к металлу, магнетит (Fe3O4) посередине и более твердый гематит (Fe2O3) снаружи. Наружные слои хрупкие и разбиваются на острые частицы, как только стержень сгибается или трется о направляющую. При механическом удалении накипи происходит растрескивание всей оболочки накипи путем пропускания стержня через ролики в обратном направлении, а затем головка щетки стирает выпавшую пыль. Вместо этого при химическом травлении накипь растворяется в соляной или серной кислоте. В любом случае цель одна: не допускать попадания частиц оксида в камеру штампа. Один рулон горячекатаной катанки массой 2000 кг может содержать от 20 до 60 кг оксидной окалины. Оставшись на стержне, окалина превращается в абразивный мусор в матрице и загрязняет каждую последующую ванну. Как удаление окалины с проволоки продлевает срок службы матрицы и снижает вероятность поломок проволоки Проволока, очищенная от окалины, стабильно работает с меньшим износом матрицы, меньшим количеством остановок на ремонт и меньшим количеством разрывов проволоки по средней линии, чем проволока, тянутая с окалиной, все еще находящейся на поверхности. Причина механическая: частицы окалины становятся притирочным составом между стержнем и твердосплавным подшипником матрицы. При непрерывном волочении каждый грамм окалины, попадающий в матрицу, должен куда-то уходить. Частицы внедряются в смазочную пленку, пробивают канавки на поверхности матрицы и повышают локальную температуру подшипника. Более высокая температура разрушает пленку стеаратной смазки, что приводит к прилипанию, вибрации и внезапным поломкам проволоки. Фрагменты окалины повреждают твердосплавный подшипник и сокращают срок службы матрицы между переточками. Внедренные частицы оставляют на проволоке продольные царапины, снижая качество ее поверхности. Дополнительное трение нагревает матрицу и разрушает смазочную пленку, увеличивая разрыв средней линии. Проволочные заводы, которые переходят с прутка без очистки от окалины на механическое удаление окалины, обычно сообщают о увеличении срока службы матрицы на 30–50 процентов и заметном снижении количества обрывов проволоки в течение первого месяца производства. 40% Умереть жизнь 15% Скорость линии -30% Обрывы проводов Типичные улучшения после добавления механического средства для удаления окалины Умереть жизнь extension 40% Сокращение поверхностного брака 65% Снижение затрат на кислоту 50% Скорость линии gain 15% Уменьшение обрыва проволоки 30% Повышение качества поверхности за счет удаления окалины перед нанесением Удаление окалины с проволоки улучшает конечную поверхность тянутой проволоки, поскольку удаляет оксидный слой до того, как этот слой можно будет впрессовать в металл. Чистая, матовая поверхность стержня означает меньшее количество нахлестов, ямок и линий волочения в готовой проволоке. Для заводов по производству крепежных изделий выгода очевидна. Холодная высадка вталкивает стержень в полость матрицы, и любая внедренная окалина становится источником напряжения, которое во время формовки превращается в трещину. Спецификации крепежа для автомобильной и аэрокосмической промышленности не допускают такого типа дефектов, и одна бракованная партия может стоить больше, чем год расходных материалов для удаления накипи. Гальванизированная или оцинкованная проволока также ведет себя по-разному: удаление накипи обеспечивает равномерную адгезию покрытия, а остатки окалины вызывают появление пятен и вздутий. Окалина, попадающая в матрицу, впоследствии не смывается; он механически вдавливается в проволоку. Ни один следующий этап очистки не может полностью устранить нахлесты и вмятины, образовавшиеся во время волочения. Механическое удаление окалины с проволоки и химическое травление: практическое сравнение Механическое удаление окалины является правильным выбором для большинства прутков из углеродистой стали диаметром от 5,5 мм до примерно 16 мм, тогда как химическое травление остается необходимым для нержавеющей стали, очень тонкой проволоки и специальных сплавов. Эти два метода не всегда являются конкурентами; Многие заводы используют механическое устройство для удаления накипи перед короткой ванной травления, чтобы совместить скорость с полной чистотой поверхности. Механическое удаление окалины с помощью проволоки и химическое травление для стержней из обычной углеродистой стали. Точка оценки Механическое удаление накипи с проволоки Химическое травление Принцип работы Обратный изгиб плюс чистка Растворение кислоты в HCl или H2SO4. Удаление накипи 80–90 процентов, остатки пыли смахиваются щеткой. Почти 100 процентов, яркая поверхность Стоимость оборудования Высокие первоначальные инвестиции, компактность Снижение первоначальных инвестиций, резервуары и газоочистители Эксплуатационные расходы Электричество и износ валиков или щеток Кислота, вода, отопление, нейтрализация отходов Обращение с отходами Пыль от сухой окалины, собранная и переработанная Кислая промывная вода, требующая обработки Типичный размер стержня Углеродистая и легированная сталь толщиной от 5,5 до 16 мм. от 1 до 16 мм, широкий выбор сталей Линейная интеграция Прямая линия с волочильной машиной Часто отдельная станция периодического или непрерывного действия. Экологическая нагрузка Никакой химической ванны, низкое потребление воды Кислотные пары, сточные воды и отработанный травильный раствор Правило выбора Используйте механическое удаление накипи для стержней диаметром 5,5 мм и выше. Переходите к химическому травлению проволоки диаметром менее 2 мм, марок нержавеющей стали или спецификаций, требующих блестящей поверхности без оксидов. Выбор системы удаления окалины для вашего проволочного стана Хорошо спроектированная механическая машина для удаления окалины сочетает в себе регулируемый обратный изгиб, чистку щеткой, сбор пыли и синхронизацию скорости, поэтому она может работать в одном ряду с волочильной машиной на полной производственной скорости. Работа в линию исключает затраты на транспортировку и риск коррозии, связанный с отдельной линией травления. Поставщики оборудования, которые понимают всю проволочную линию, добиваются лучших результатов, чем поставщики, которые производят только одну машину. CHENG-I PREMIUM WIRE EQUIPMENT, профессиональный производитель оборудования для производства проволоки, основанный в 1970 году в Тайнаньском научном парке на Тайване, производит машины для удаления окалины с проволоки, волочильные машины, отводные машины, приемные моталки и отрезные машины, а также поставляет комплексные схемы оборудования для заводов по производству крепежа и обработки проволоки. Ее оборудование экспортируется на крупные заводы по волочению проволоки в США, Западной Европе, Юго-Восточной Азии, Индии, на Ближнем Востоке и в Японии. Регулируемые ролики обратного изгиба, подходящие к диаметру стержня и марке стали. Щеточная головка, которая удаляет остатки пыли перед входом проволоки в матрицу. Установка для сбора и фильтрации пыли, которая поддерживает чистоту цеха. Синхронизация скорости с отдающими и волочильными машинами для непрерывной работы. Изнашиваемые детали рассчитаны на непрерывную работу в несколько смен с простым доступом для обслуживания. На проволочном стане, работающем в две смены, установка механического удаления окалины обычно окупается за счет экономии штампов и меньшего количества брака в течение 12–18 месяцев. Часто задаваемые вопросы об удалении и рисовании накипи Удаляет ли механическое удаление накипи всю накипь? Механическое удаление накипи удаляет большую часть оксида, обычно от 80 до 90 процентов, а головка щетки очищает остаточную пыль с поверхности стержня перед матрицей. Химическое травление удаляет почти 100 процентов и оставляет более яркую поверхность, поэтому критически важные сплавы и нержавеющая проволока все еще подвергаются воздействию кислоты. Может ли проволочная очистка от окалины полностью заменить линию травления? Для прутка из углеродистой стали диаметром от 5,5 до 16 мм механическое удаление окалины с помощью проволоки может заменить травильную ванну в большинстве операций волочения. Для нержавеющей стали, подшипниковой стали или прутка толщиной менее 2 мм по-прежнему требуется травление, и перед кислотной ванной часто устанавливают механическое устройство, чтобы сократить расход кислоты и продлить срок службы ванны. При каком диаметре стержня имеет смысл удалять окалину проволокой? Удаление окалины с проволоки наиболее эффективно на стержне диаметром 5,5 мм и выше, где оксидный слой наиболее толстый и масса окалины на виток высока. Проволока диаметром менее 2 мм содержит меньше окалины на метр и обычно изготавливается из уже очищенного от окалины или протравленного стержня, поэтому использование отдельного встроенного устройства для удаления накипи редко оправдано. Замедляет ли удаление окалины проволоку линии волочения? Нет. Чистая поверхность стержня снижает трение в матрице, что снижает нагрев и разрушение смазки. Заводы обычно сообщают, что скорость линии может быть увеличена на 10–15 процентов после установки, поскольку процесс больше не ограничивается скачками температуры матрицы из-за истирания окалины. При оценке машины для удаления окалины узнайте у поставщика срок службы роликов, щеток и эталонные установки для стержня того же размера и марки стали, которую вы рисуете. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.wire-descaling-guide { --accent:#c8282a; --text:#262626; color:var(--text); }.wire-descaling-guide p { font-size:16px !important; margin-bottom:12px; color:var(--text); line-height:1.9; }.wire-descaling-guide h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px !important; margin-top:50px; color:var(--text); line-height:1.6; letter-spacing:0.4px; padding:14px 18px; background:linear-gradient(90deg, color-mix(in srgb, var(--accent) 10%, white), transparent 75%); border-left:5px solid var(--accent); border-radius:0 8px 8px 0; }.wire-descaling-guide h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; color:var(--accent); line-height:1.9; text-transform:uppercase; letter-spacing:0.6px; }.wire-descaling-guide ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; color:var(--text); }.wire-descaling-guide ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; color:var(--text); }.wire-descaling-guide li { list-style:inherit; font-size:16px; margin-bottom:6px; line-height:1.9; }.wire-descaling-guide th { font-weight:bold; border:1px solid #cccccc; padding:8px; }.wire-descaling-guide td { border:1px solid #cccccc; padding:8px; line-height:1.9; color:var(--text); vertical-align:top; }.wire-descaling-guide caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.wire-descaling-guide table { width:100%; border-collapse:collapse; margin:20px 0 26px; }.wire-descaling-guide tr:first-child td { background:var(--accent); color:#ffffff; font-weight:bold; text-transform:uppercase; letter-spacing:0.5px; font-size:14px; line-height:2; }.wire-descaling-guide tr:first-child td:first-child { color:#ffffff; }.wire-descaling-guide tr:nth-child(even) td { background:color-mix(in srgb, var(--accent) 5%, white); }.wire-descaling-guide td:first-child { font-weight:bold; color:var(--accent); }.wire-descaling-guide .lead { font-size:18px; line-height:1.8; font-weight:600; padding-bottom:16px; margin-bottom:22px; border-bottom:3px solid color-mix(in srgb, var(--accent) 35%, white); }.wire-descaling-guide .definition-card { border-top:4px solid var(--accent); background:color-mix(in srgb, var(--accent) 5%, white); border-radius:0 0 10px 10px; padding:20px 24px; margin:22px 0 26px; box-shadow:0 4px 14px rgba(0,0,0,0.06); }.wire-descaling-guide .definition-text { font-size:18px; line-height:1.8; font-style:italic; color:var(--text); }.wire-descaling-guide .highlight-band { background:linear-gradient(120deg, var(--accent), color-mix(in srgb, var(--accent) 70%, black)); border-radius:10px; padding:20px 26px; margin:24px 0; box-shadow:0 6px 16px rgba(0,0,0,0.12); }.wire-descaling-guide .band-text { font-size:18px; line-height:1.8; font-weight:600; color:#ffffff; }.wire-descaling-guide .metric-row { display:flex; gap:14px; flex-wrap:wrap; margin:24px 0; }.wire-descaling-guide .metric-card { flex:1 1 130px; background:var(--text); border-radius:10px; padding:20px 14px; text-align:center; box-shadow:0 6px 14px rgba(0,0,0,0.10); }.wire-descaling-guide .metric-card strong { display:block; font-size:26px; line-height:1.4; font-weight:bold; color:var(--accent); font-variant-numeric:tabular-nums; }.wire-descaling-guide .metric-card span { display:block; font-size:14px; line-height:2; color:#ffffff; margin-top:4px; }.wire-descaling-guide .chart-block { width:620px; margin:26px auto; background:color-mix(in srgb, var(--accent) 4%, white); border:1px solid color-mix(in srgb, var(--accent) 16%, white); border-radius:12px; padding:22px 26px; }.wire-descaling-guide .chart-title { font-size:14px; font-weight:bold; text-transform:uppercase; letter-spacing:1px; color:var(--text); text-align:center; margin-bottom:18px; line-height:2; }.wire-descaling-guide .chart-row { display:flex; align-items:center; gap:10px; margin-bottom:9px; }.wire-descaling-guide .chart-label { width:130px; flex:none; font-size:14px; line-height:2; color:var(--text); text-align:right; }.wire-descaling-guide .chart-track { flex:1; background:#e9e9e9; border-radius:5px; height:18px; overflow:hidden; }.wire-descaling-guide .chart-fill { display:block; height:18px; border-radius:5px; background:linear-gradient(90deg, color-mix(in srgb, var(--accent) 55%, white), var(--accent)); }.wire-descaling-guide .chart-value { width:46px; flex:none; font-size:14px; line-height:2; font-weight:bold; color:var(--accent); font-variant-numeric:tabular-nums; }.wire-descaling-guide .callout-quote { display:flex; gap:16px; align-items:flex-start; background:#ffffff; border:1px solid color-mix(in srgb, var(--accent) 22%, white); border-left:5px solid var(--accent); border-radius:10px; padding:20px 24px; margin:24px 0; box-shadow:0 6px 16px rgba(0,0,0,0.07); }.wire-descaling-guide .callout-quote::before { content:""; flex:none; width:12px; height:12px; background:var(--accent); border-radius:3px; margin-top:6px; }.wire-descaling-guide .quote-text { font-size:18px; line-height:1.8; font-weight:600; color:var(--text); }.wire-descaling-guide .rule-card { position:relative; background:color-mix(in srgb, var(--accent) 8%, white); border-radius:10px; padding:20px 24px; margin:24px 0; overflow:hidden; }.wire-descaling-guide .rule-card::after { content:""; position:absolute; right:-24px; top:-24px; width:90px; height:90px; background:color-mix(in srgb, var(--accent) 22%, white); border-radius:50%; }.wire-descaling-guide .rule-title { display:inline-block; font-size:14px; font-weight:bold; text-transform:uppercase; letter-spacing:1px; color:var(--accent); margin-bottom:6px; line-height:2; }.wire-descaling-guide .rule-text { position:relative; font-size:18px; line-height:1.8; color:var(--text); }.wire-descaling-guide .brand-band { background:var(--text); border-radius:12px; padding:24px 28px; margin:26px 0; position:relative; overflow:hidden; }.wire-descaling-guide .brand-band::before { content:""; position:absolute; left:-30px; bottom:-30px; width:130px; height:130px; background:var(--accent); border-radius:50%; opacity:0.8; }.wire-descaling-guide .brand-text { position:relative; font-size:18px; line-height:1.8; font-weight:600; color:#ffffff; }.wire-descaling-guide ul.feature-list { list-style:none; list-style-type:none; padding-left:0; margin:18px 0 22px; }.wire-descaling-guide ul.feature-list li { list-style:none; position:relative; padding-left:30px; margin-bottom:10px; }.wire-descaling-guide ul.feature-list li::before { content:""; position:absolute; left:2px; top:7px; width:12px; height:12px; background:var(--accent); border-radius:3px; }.wire-descaling-guide .faq-item { padding:18px 22px; margin-bottom:16px; background:#ffffff; border:1px solid #e6e6e6; border-left:4px solid var(--accent); border-radius:8px; }.wire-descaling-guide .faq-note { margin-top:22px; padding:16px 22px; background:color-mix(in srgb, var(--accent) 7%, white); border-radius:8px; font-size:14px; line-height:2; color:var(--text); }@media (max-width:768px){.wire-descaling-guide .chart-block { width:100%; padding:16px 14px; }.wire-descaling-guide .chart-label { width:88px; }.wire-descaling-guide .chart-value { width:40px; }.wire-descaling-guide .metric-row { flex-direction:column; }.wire-descaling-guide .metric-card { flex:1 1 auto; }.wire-descaling-guide .definition-card, .wire-descaling-guide .callout-quote, .wire-descaling-guide .rule-card, .wire-descaling-guide .brand-band, .wire-descaling-guide .faq-item { padding:16px 18px; }.wire-descaling-guide h2 { padding:12px 14px; }} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-09-04
  • Новости отрасли Как работает удаление накипи с проволоки: объяснение механических, химических методов и методов травления
    Проволочный завод в Тайчжуне пропустил низкоуглеродистый стержень диаметром 5,5 мм через новую волочильную машину без какой-либо поверхностной обработки и потерял две матрицы за первый час. На конусах матрицы были видны глубокие продольные насечки, а катушка оторвалась так, будто ее протащили по наждачной бумаге. Причина была не в химическом составе стержней или стали штампов; это была горячекатаная оксидная окалина, которую так и не удалили. Удаление накипи с проволоки Это процесс удаления слоя окалины оксида железа с горячекатаной катанки перед ее подачей в фильеру. Это обязательный этап подготовки поверхности на любом стане, где используются штампы, и его стоимость предсказуема; чистая поверхность стержня отделяет контролируемое уменьшение диаметра от списанной катушки. Что такое удаление накипи с проволоки и почему его пропуск портит штампы Удаление окалины с проволоки удаляет хрупкий абразивный оксидный слой, образующийся во время горячей прокатки, поэтому поверхность, контактирующая с волочильной матрицей, становится чистой и свободной от твердых частиц. Окалина, оставшаяся на стержне, раздавливается между стержнем и стенкой матрицы, а затем вытягивается на вытянутую поверхность в виде включений. Горячая прокатка катанки происходит при температуре от 900 до 1200 °C, а обнаженная сталь вступает в реакцию с кислородом, образуя слоистую оксидную структуру. Каждый слой имеет разный состав и твердость, поэтому не для каждой марки стержня подходит один и тот же метод удаления накипи. Типичные слои окалины оксида железа на горячекатаной катанке и их поведение при изгибе. Слой Состав Твердость Поведение при изгибе Вюстит, внутренний FeO 270-350 ВВ Прилипает к стали, сначала трескается Магнетит, средний Fe3O4 400-500 ВВ Твердая, хрупкая, основная абразивная фракция Гематит, внешний Fe2O3 500-650 ВВ Тонкий, твердый, легко отрывается. Общая толщина окалины на типичной катанке колеблется от 5 до 25 микрон в зависимости от температуры прокатки, метода охлаждения и марки стали. Даже тонкий слой тверже, чем основная сталь, поэтому первый контакт между окайной и матрицей решает остальную часть процесса волочения. 500-650 ВВ Твердость наружного гематитового слоя по шкале HV, а стали под ним - 150-250 HV. Рисование чешуйчатого стержня похоже на протягивание наждачной бумаги через твердосплавный штамп. 30-50% Потеря ресурса штампа при вытяжке стержня с тяжелой окалиной 5-25 микрон Типичная толщина окалины на горячекатаном стержне 99% Скорость удаления, необходимая для ярко тянутой проволоки 70-80% Экономия кислоты за счет комбинированных линий удаления накипи Как работает механическое удаление накипи с проволоки, шаг за шагом Механическое удаление окалины с помощью проволоки осуществляется путем сгибания, чистки щеткой и ударно-струйной обработки стержня до тех пор, пока хрупкий оксидный слой не сломается и не отделится от пластичной стали под ним. В этом методе используется механическое несоответствие: оксид железа трескается при деформации менее 0,1 процента, в то время как низкоуглеродистая сталь может сгибаться при поверхностной деформации более 10 процентов без повреждений. Устройство удаления окалины подает стержень через чередующиеся дробильные валки под контролируемым углом обхвата, разрушая оксидную пленку, в то время как стержень остается неповрежденным. Отдача подает стержень в устройство удаления окалины со скоростью линии. При обратном изгибе брекерных валков оксидная пленка разрушается. Мощные щетки стирают отслоившуюся накипь с поверхности стержня. При необходимости дробеструйная очистка удаляет прочно связанный внутренний оксидный слой. Воздухоочиститель и отверстие для сбора пыли очищают остатки мусора до того, как стержень достигнет входного отверстия для вытяжки. Каждый шаг действует на разных долях шкалы. Гибка удаляет большую часть хрупких внешних слоев, чистка щеткой удаляет пыль, а дробеструйная обработка разрушает слой вюстита на границе раздела стали. Типичная эффективность удаления накипи методом удаления накипи Только изгиб 60-75% Гибкая брашировка 75-88% Гибкая дробеструйная обработка 92-98% Кислотное травление 99% Диапазоны отражают обычные условия эксплуатации на проволочных станах из углеродистой стали; точные значения зависят от толщины окалины, марки стержня и конфигурации лески. Почему обратный изгиб не повреждает стержень Разрывные ролики сгибают стержень по радиусу, в 15–40 раз превышающему диаметр проволоки. При таком радиусе поверхностная деформация остается ниже предела текучести базовой стали, а оксид разрушается на ранних этапах изгиба. Стержень недостаточно закален, чтобы повлиять на рисунок, и перед следующим шагом отслаивается шкала. Дробеструйная очистка: механическая модернизация для небольших масштабов Для стержней из высокоуглеродистых и легированных сплавов при дробеструйной очистке стальная крошка выбрасывается на поверхность стержня со скоростью от 50 до 80 м/с. Удары разбивают оставшуюся окалину до границы раздела стали и удаляют ее без кислоты. Компромиссом является немного более шероховатая поверхность, приемлемая для стержня, который будет вытягиваться и иметь холодную головку. Определение механического удаления накипи: Сухой поточный метод подготовки поверхности, который удаляет оксидную окалину путем механического разрушения (обратная гибка, чистка щеткой, дробеструйная обработка), а не путем химического растворения. Как работает химическое удаление накипи с проволоки кислотным травлением При химическом удалении окалины оксидный слой растворяется кислотой с использованием серных или соляных ванн, которые воздействуют на границу раздела окалина-сталь и снимают оксид со стержня. На линии периодического травления рулоны погружаются в кислоту на 10–30 минут. Кислота проникает через трещины в окалине, вступает в реакцию со сталью на границе раздела и выделяет газообразный водород, который удаляет оксид; растворенные соли железа переносят удаленную накипь в раствор. Ингибиторы кислоты защищают стальную основу после исчезновения окалины. Типичные параметры травления погружением катанки из углеродистой стали. Параметр Серная кислота (H2SO4) Соляная кислота (HCl) Концентрация 8-15% 8-15% Температура ванны 60-80 °С 20-40 °С Время погружения 10-30 минут 10-25 минут Основное преимущество Быстро при температуре, низкая стоимость кислоты Работает в холодном состоянии, более чистая поверхность Основное ограничение Отопление и контроль дыма Повышенный спрос на очистку дыма и отходов После кислотной стадии стержень промывают, нейтрализуют и пропускают через ванну с известковым или бурным покрытием. Это покрытие переносит смазку для волочения в матрицу, поэтому травление также создает смазочный слой, который контролирует трение в течение всей вытяжки. Линии периодического травления и непрерывные линии травления Пакетные линии обрабатывают целые рулоны с низкими капитальными затратами и гибким графиком. Линии непрерывного травления разматывают, травят, ополаскивают, наносят покрытие и перематывают на скорость линии, что подходит для крупносерийного производства и позволяет держать концентрацию кислоты под строгим контролем. Кислотное травление удаляет накипь путем химической реакции, а не путем истирания. Стержень выходит из ванны с гладкой, химически очищенной поверхностью, которую невозможно воспроизвести сухими механическими проходами без задиров на стали. Эффективность механического удаления накипи Сухой процесс, отсутствие хранения и обращения с кислотой. Встроенная скорость рисования линии Низкая стоимость расходных материалов на тонну Компактное размещение рядом с волочильным станком Химическая сила травления Почти 100% удаление, включая внедренный оксид Блестящая, однородная поверхность, готовая к нанесению покрытия. Справляется с плотной, прилипающей окалиной на сплавах. Установленные, предсказуемые данные процесса Краткий обзор механического и химического удаления накипи с проволоки Механическое удаление накипи выигрывает по скорости, эксплуатационным расходам и нагрузке на окружающую среду; Химическое удаление накипи выигрывает по полноте удаления и качеству поверхности. Вот почему многие заводы работают поочередно. Прямое сравнение механического и химического удаления окалины с проволоки на проволочных станах. Критерий Механическое удаление накипи Химическое удаление накипи Удаление накипи 60-98% в зависимости от метода 99%, когда ванна контролируется Чистота поверхности Яркий, может содержать встроенный оксид Чистый, гладкий, готовый к нанесению покрытия Линейная интеграция Линейный, непрерывный на скорости рисования Обычно партия или многопроходная линия Эксплуатационные расходы Низкая: мощность, щетки, изнашиваемые детали Средне-высокая: кислота, вода, обработка. Экологическая нагрузка Сухая пыль и стальной лом Кислотные пары, промывная вода, нейтрализованный шлам Капитальные затраты Среднее, компактное устройство Высокий: резервуары, скрубберы, очистные сооружения. Эмпирическое правило: выполните механическое удаление накипи в качестве основного этапа на низко- и среднеуглеродистом стержне. Добавьте короткое травление или используйте полное травление, если проволока должна достичь блестящей поверхности или если на стержне имеется плотная окалина, оставляющая после себя механические проходы. Комбинированные системы удаления накипи: механическое плюс кратковременное кислотное погружение Комбинированная линия удаления окалины сочетает в себе механическое разрушение и дробеструйную очистку с кратковременной обработкой кислотой, поэтому на механическом этапе удаляется от 90 до 95 процентов окалины, а на коротком этапе травления удаляются только остатки. В случае пружинной стали, шинного корда и несущей проволоки окалина скатывается по поверхности и не поддается удалению всухую. Один только механический проход может оставить островки встроенного оксида, которые позже проявятся в виде насечек на матрице и поверхностных швов. Комбинированная система сокращает расход кислоты на 70–80 процентов по сравнению с полным травлением, сохраняя при этом качество поверхности, близкое к травлению. Производители оборудования, такие как CHENG-I Premium Wire Equipment, объединяют процессы удаления окалины, отдачи, волочения и приемки в одну непрерывную линию. С 1970 года компания CHENG-I производит оборудование для обработки проволоки для предприятий по производству крепежных изделий и изделий из проволоки; Размеры модулей удаления окалины соответствуют диаметру входного стержня и скорости линии, поэтому стержень достигает первой матрицы с контролируемым, повторяемым состоянием поверхности. Использование кислоты сокращается до доли полного травления, что снижает затраты на регенерацию. Скорость линии остается высокой, поскольку большая часть окалины удаляется механическим способом. Улучшается однородность поверхности в бухтах стержней и в партиях отгрузки. Изменение сорта происходит быстрее, чем перезаливка бака для рассола. Существующие волочильные машины могут быть оснащены встроенным модулем удаления окалины. Результат измерения: комбинированный этап удаления окалины превращает пакетную обработку с большим количеством кислоты в непрерывную операцию «сушка-мгновенная», а важный показатель затрат — срок службы матрицы на тонну — последовательно улучшается на протяжении всего производственного цикла. Как выбрать правильный процесс удаления накипи с проволоки Выберите процесс удаления окалины, сопоставив его с маркой проволоки, конечными требованиями к поверхности, скоростью линии и ситуацией с экологическими разрешениями на заводе (в указанном порядке). Низкоуглеродистый стержень для сетки и общей вытяжки: обычно достаточно механического изгиба и чистки щеткой. Качественная проволока холодной высадки для крепежа: механическая плюс дробеструйная обработка, с этапом нанесения покрытия после удаления окалины. Высокоуглеродистый или легированный стержень для пружин и подшипников: комбинированное механическое и мгновенное травление. Яркотянутая или плакированная проволока: полное травление или комбинированная линия с контролируемыми этапами промывки и нанесения покрытия. Примечание по планированию: Самое дешевое решение по удалению накипи принимается на этапе проектирования линии. Модернизация системы локализации кислоты и очистки отходов после строительства линии обычно обходится в два-три раза дороже, чем предварительный подбор модуля для удаления накипи. Часто задаваемые вопросы по удалению накипи с проволоки Измеримый результат любого процесса удаления окалины с проволоки одинаков: поверхность стержня, поступающего в матрицу, свободна от частиц твердых оксидов. Метод меняет только способ достижения этого результата. Удаляет ли механическая проволока всю накипь? Нет. Обратное сгибание и очистка щеткой удаляют от 60 до 88 процентов окалины на типичном низкоуглеродистом стержне, а добавление дробеструйной обработки увеличивает механическое удаление до 92-98 процентов. Только кислотное травление или комбинированная линия механического и кислотного травления надежно обеспечивают удаление 99 процентов, что является практическим порогом для гладкотянутой проволоки. Является ли чистка проволоки щеткой тем же самым, что и удаление накипи с помощью проволоки? Чистка щеткой — это один из этапов механического устройства для удаления накипи, а не отдельный метод. Механическая щетка стирает со стержня фрагменты окалины после того, как отбойные валки разрушили оксидный слой; без этапа изгиба щетка не может отделить прочно связанный внутренний оксид. Можно ли тянуть проволоку без удаления окалины? Технически да, но стоимость сразу же проявляется в износе матрицы, задиров на поверхности и расходе смазки. Проволочные станы обычно сообщают о сокращении срока службы матрицы на 30–50 процентов, когда окалинованный стержень вытягивается без подготовки поверхности. Почему перед волочением необходимо удалять окалину с проволоки? Потому что оксид является абразивным только тогда, когда он зажат между стержнем и стенкой матрицы. Когда окалина проникает в вытянутую поверхность, она образует линии надрезов и вкрапленные частицы, и эти дефекты сохраняются при холодной высадке в виде трещин по краям и бракованных крепежных деталей. .wire-descaling-guide { --accent: #c8282a; --text: #232323; color: var(--text); font-family: "Helvetica Neue", Helvetica, Arial, "Segoe UI", sans-serif; font-size: 16px; line-height: 1.9; padding: 12px 6px; counter-reset: section;}.wire-descaling-guide .article-section { margin-bottom: 16px;}.wire-descaling-guide .lead { font-size: 18px; line-height: 1.8; font-weight: 500; color: var(--text); padding-left: 18px; border-left: 4px solid var(--accent); margin-bottom: 24px;}.wire-descaling-guide h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; margin-top: 56px; padding-bottom: 10px; border-bottom: 2px solid var(--accent); letter-spacing: 0.02em; line-height: 1.6; counter-increment: section; color: var(--text);}.wire-descaling-guide h2::before { content: "0" counter(section); display: inline-block; font-size: 26px; line-height: 1.4; font-weight: bold; color: var(--accent); margin-right: 12px; font-variant-numeric: tabular-nums;}.wire-descaling-guide h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; margin-top: 28px; color: var(--accent); letter-spacing: 0.04em; text-transform: uppercase; line-height: 1.9;}.wire-descaling-guide h3::before { content: ""; display: inline-block; width: 8px; height: 8px; background: var(--accent); margin-right: 10px; border-radius: 1px; vertical-align: 4px;}.wire-descaling-guide p { font-size: 16px !important; margin-bottom: 12px; line-height: 1.9; color: var(--text);}.wire-descaling-guide p strong { color: var(--accent); font-weight: bold;}.wire-descaling-guide ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.wire-descaling-guide ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.wire-descaling-guide li { list-style: inherit; font-size: 16px; margin-bottom: 6px; line-height: 1.9;}.wire-descaling-guide ul.feature-list { list-style: none; list-style-position: outside; margin-bottom: 16px; padding-left: 0;}.wire-descaling-guide ul.feature-list li { list-style: none; position: relative; padding-left: 26px; margin-bottom: 6px;}.wire-descaling-guide ul.feature-list li::before { content: ""; position: absolute; left: 0; top: 9px; width: 12px; height: 12px; background: var(--accent); border-radius: 2px;}.wire-descaling-guide ol.process-list { list-style: none; padding-left: 0; margin: 20px 0 24px; counter-reset: step;}.wire-descaling-guide ol.process-list li { list-style: none; position: relative; padding: 0 0 18px 42px; margin-left: 14px; border-left: 2px solid #e3dbd6; margin-bottom: 6px;}.wire-descaling-guide ol.process-list li:last-child { padding-bottom: 4px; border-left: none;}.wire-descaling-guide ol.process-list li::before { counter-increment: step; content: counter(step); position: absolute; left: -16px; top: 0; width: 30px; height: 30px; border-radius: 50%; background: var(--accent); color: #ffffff; font-size: 14px; line-height: 2; text-align: center; font-weight: bold; box-shadow: 0 2px 6px color-mix(in srgb, var(--accent) 30%, transparent);}.wire-descaling-guide .chart-block { margin: 24px auto; padding: 20px 22px 12px; background: #faf8f7; border-radius: 10px; border: 1px solid #ece5e1;}.wire-descaling-guide .chart-title { text-align: center; font-weight: bold; font-size: 16px !important; color: var(--text); margin-bottom: 18px;}.wire-descaling-guide .chart-row { display: flex; align-items: center; margin-bottom: 12px;}.wire-descaling-guide .chart-label { width: 148px; flex-shrink: 0; font-size: 14px; line-height: 2; text-align: right; padding-right: 12px; color: #444444;}.wire-descaling-guide .chart-track { flex: 1; background: #e9e2de; border-radius: 4px; height: 24px; overflow: hidden;}.wire-descaling-guide .chart-bar { height: 24px; border-radius: 4px; background: linear-gradient(90deg, color-mix(in srgb, var(--accent) 55%, #ffffff), var(--accent));}.wire-descaling-guide .chart-bar.bar-68 { width: 68%; }.wire-descaling-guide .chart-bar.bar-82 { width: 82%; }.wire-descaling-guide .chart-bar.bar-95 { width: 95%; }.wire-descaling-guide .chart-bar.bar-99 { width: 99%; }.wire-descaling-guide .chart-value { width: 70px; flex-shrink: 0; font-size: 14px; line-height: 2; padding-left: 10px; color: var(--accent); font-weight: bold; font-variant-numeric: tabular-nums;}.wire-descaling-guide .chart-note { font-size: 14px; line-height: 2; color: #777777; margin-top: 10px; margin-bottom: 8px; text-align: center;}.wire-descaling-guide .stat-bar { background: var(--accent); color: #ffffff; border-radius: 8px; padding: 22px 26px; margin: 24px 0 28px; font-size: 18px; line-height: 1.8; box-shadow: 0 10px 20px color-mix(in srgb, var(--accent) 22%, transparent);}.wire-descaling-guide .stat-bar strong { display: block; font-size: 26px; line-height: 1.4; color: #ffffff; margin-bottom: 4px; letter-spacing: 0.03em; font-variant-numeric: tabular-nums;}.wire-descaling-guide .metric-row { display: flex; flex-wrap: wrap; gap: 12px; margin: 20px 0 24px;}.wire-descaling-guide .metric-card { flex: 1 1 150px; background: #f7f4f2; border-top: 3px solid var(--accent); border-radius: 6px; padding: 16px 14px; transition: box-shadow 0.2s ease, transform 0.2s ease;}.wire-descaling-guide .metric-card:hover { box-shadow: 0 6px 14px rgba(0, 0, 0, 0.08); transform: translateY(-2px);}.wire-descaling-guide .metric-value { display: block; font-size: 24px; line-height: 1.6; font-weight: bold; color: var(--accent); font-variant-numeric: tabular-nums; margin-bottom: 4px;}.wire-descaling-guide .metric-label { display: block; font-size: 14px; line-height: 2; color: #555555;}.wire-descaling-guide .highlight-strip { background: linear-gradient(135deg, color-mix(in srgb, var(--accent) 10%, #ffffff), #f6f0ee); border-top: 4px solid var(--accent); border-radius: 6px; padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .definition-block { background: linear-gradient(135deg, color-mix(in srgb, var(--accent) 8%, #ffffff), #f4ecea); border-right: 4px solid var(--accent); border-radius: 6px; padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .definition-block strong { color: var(--accent);}.wire-descaling-guide .rule-block { background: var(--accent); color: #ffffff; border-radius: 8px; padding: 20px 24px; margin: 22px 0 26px; font-size: 18px; line-height: 1.8; box-shadow: 0 10px 22px color-mix(in srgb, var(--accent) 25%, transparent);}.wire-descaling-guide .rule-block strong { color: #ffffff;}.wire-descaling-guide .tip-block { background: #f7f4f2; border-left: 4px solid var(--accent); border-radius: 6px; padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .takeaway-card { background: #ffffff; border: 1px solid color-mix(in srgb, var(--accent) 30%, #e0d8d4); border-top: 4px solid var(--accent); border-radius: 8px; box-shadow: 0 4px 14px rgba(0, 0, 0, 0.06); padding: 18px 22px; margin: 22px 0 26px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .compare-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 14px; margin: 22px 0 26px;}.wire-descaling-guide .compare-col { background: #ffffff; border: 1px solid #e5dfdb; border-radius: 8px; padding: 18px 18px 10px; box-shadow: 0 2px 8px rgba(0, 0, 0, 0.04);}.wire-descaling-guide .compare-title { font-weight: bold; color: var(--accent); letter-spacing: 0.02em; margin-bottom: 12px;}.wire-descaling-guide .article-section table { display: table !important; width: 100%; border-collapse: collapse; margin: 18px 0 20px; font-size: 16px; line-height: 1.9;}.wire-descaling-guide .article-section thead { display: table-header-group !important; }.wire-descaling-guide .article-section tbody { display: table-row-group !important; }.wire-descaling-guide .article-section tr { display: table-row !important; }.wire-descaling-guide .article-section th { display: table-cell !important; font-weight: bold; border: 1px solid #cccccc; padding: 8px;}.wire-descaling-guide .article-section td { display: table-cell !important; border: 1px solid #cccccc; padding: 8px; background: #ffffff; transition: background 0.2s ease;}.wire-descaling-guide .article-section table tr:nth-child(even) td { background: #faf6f5;}.wire-descaling-guide .article-section table tr:first-child td { background: var(--accent); color: #ffffff; font-weight: bold; border-color: color-mix(in srgb, var(--accent) 75%, #1a1a1a);}.wire-descaling-guide .article-section table td:first-child { font-weight: bold;}.wire-descaling-guide .article-section table tr:not(:first-child):hover td { background: color-mix(in srgb, var(--accent) 6%, #ffffff);}.wire-descaling-guide caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; margin-top: 8px; font-style: italic; color: #808080; line-height: 1.9;}@media (max-width: 768px) { .wire-descaling-guide .compare-grid { grid-template-columns: 1fr; } .wire-descaling-guide .metric-row { flex-direction: column; } .wire-descaling-guide .chart-label { width: 96px; font-size: 14px; line-height: 2; padding-right: 8px; } .wire-descaling-guide .chart-value { width: 62px; font-size: 14px; line-height: 2; padding-left: 6px; } .wire-descaling-guide h2::before { display: block; margin-bottom: 4px; } .wire-descaling-guide .article-section table { font-size: 14px; line-height: 2; }} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-08-20
  • Новости отрасли Удаление окалины с проволоки или травление: выбор правильного метода удаления окалины при волочении проволоки
    Установки волочения проволоки, перерабатывающие высокоуглеродистый стержень диаметром 12 мм при производительности 8 тонн в час, не переносят окалину на входной поверхности. Оксид на стане горячей прокатки истирает карбид-вольфрамовые матрицы, повышает шероховатость тянутой проволоки и создает скольжение, которое дестабилизирует режим прохода. Промышленная практика предлагает два устоявшихся ответа: химическое травление, при котором оксид растворяется в горячей кислоте, и механическое удаление окалины с проволоки, при котором он откалывается при изгибе. В этой статье сравниваются оба метода по затратам на тонну, качеству поверхности, отходам и интеграции линий, чтобы инженер завода мог выбрать наиболее подходящий вариант для конкретной производственной программы. Почему удаление окалины определяет срок службы матрицы и качество проволоки Удаление накипи Это удаление слоя оксида железа, который образуется на горячекатаном стержне, и оно необходимо перед волочением проволоки, поскольку оксид абразивен, хрупкий и более твердый, чем исходная сталь. Входящий стержень имеет трехслойную оксидную структуру: внешний гематит (Fe2O3), средний слой магнетита (Fe3O4) и толстый слой вюстита (FeO) на границе раздела стали. Общая толщина колеблется от 10 до 30 микрометров в зависимости от температуры прокатки, скорости охлаждения и времени хранения. Этот слой может сократить срок службы твердосплавной матрицы на 40-50 процентов, когда он попадает в коробку матрицы, и он внедряет фрагменты в вытянутую поверхность, где они проявляются в виде царапин, отслаивания или плохой адгезии покрытия. Выбор метода начинается с состояния стержня: насколько ржавой является катушка и насколько чистым должен быть конечный провод? Слоя оксида толщиной 10–30 микрометров достаточно, чтобы сократить срок службы твердосплавной матрицы на 40–50 процентов. Удаление окалины — это решение, связанное с затратами на штамп и качеством продукции, а не косметическим шагом. Механическое удаление накипи с помощью проволоки: снятие накипи Механическое удаление окалины удаляет оксид путем сгибания стержня над вращающимися в противоположных направлениях роликами до тех пор, пока хрупкая окалина не треснет и не отделится, а затем смахивает остатки щеткой. В стандартных агрегатах используется от трех до шести роликовых групп с переменными углами обхвата. Каждый изгиб создает напряжение, которое оксидная пленка не может выдержать, в то время как пластичная сталь под ней просто деформируется. Откатная катушка подает стержень под контролируемым натяжением. Гибочные ролики раскалывают окалину при многократном намотке. Проволочные щетки удаляют с поверхности остатки пыли. В волочильные матрицы поступает механически чистый, сухой стержень. Установки работают со скоростью от 1,5 до 3 м/с и соединяются напрямую с волочильными машинами без промежуточного обслуживания. Эксплуатационные расходы составляют от 8 до 14 долларов США за тонну, в основном за электроэнергию и щетки. Поверхность, оставшаяся после механического удаления накипи, имеет матово-серый цвет, не обладает химической яркостью. Это приемлемо для арматурной проволоки, ограждений, гвоздей и многих общих программ рисования, но не для каждого продукта. Химическое травление: стандарт кислотной ванны Травление растворяет оксидный слой и тонкий слой основной стали в горячей серной или соляной кислоте, в результате чего поверхность становится химически чистой и блестящей. Ванны с серной кислотой обычно работают при температуре 15–25 процентов и температуре 60–80 градусов Цельсия; соляная кислота работает при 10–20 процентах и ​​температуре 30–50 градусов по Цельсию, обеспечивая более быструю реакцию и более чистые результаты, но более строгий контроль дыма. Ингибиторы ограничивают воздействие на основной металл, в то время как содержание железа в ванне постоянно возрастает и требует контроля, регенерации или утилизации. После ванны стержень ополаскивают и часто нейтрализуют. Полная стоимость, включая кислоту, обработку отходов, энергию, очистку дыма и оплату труда, составляет от 22 до 35 долларов за тонну. Травление обеспечивает эталонную чистоту поверхности для блестящей проволоки, но эксплуатационные расходы включают в себя химические расходы, отходы и экологические расходы, которые не связаны с сухим удалением окалины. Удаление окалины с проволоки и травление: параллельное сравнение Эти два метода больше различаются по эксплуатационным затратам и отходам, чем по окончательным результатам вытяжки. В таблице ниже сравниваются эксплуатационные факторы, влияющие на конструкцию линии. Оперативное сравнение очистки и травления проволоки для катанки из углеродистой стали. Фактор Механическое удаление накипи Кислотное травление Принцип удаления Сгибание и чистка Химическое растворение Типичная скорость линии 1,5–3 м/с Периодический или полунепрерывный Эксплуатационные расходы 8-14 долларов за тонну 22-35 долларов за тонну Поток отходов Сухая окалина Отработанная кислота и промывочная вода Чистота поверхности Механически чистый, матовый. Химически яркий Лучшее состояние удилища Свежая прокатная окалина, легкая ржавчина Сильная ржавчина, сплав, нержавеющая сталь След завода Компактный линейный блок Баки, промывка, скруббер Основные расходные материалы Кисти и энергия Кислота, ингибиторы, вода На рисунках предполагается стержень из углеродистой стали; нержавеющие и специальные сплавы обычно требуют кислотной обработки. 17 долларов США/тонна Средний разрыв в стоимости между двумя методами составляет примерно 500 000 долларов в год на линии производительностью 30 000 тонн. Стоимость за тонну: где накапливается экономия Механическое удаление окалины обходится примерно на 60 процентов дешевле на тонну, чем кислотное травление при полной загрузке. Линия производительностью 30 000 тонн в год по цене 28 долларов США за тонну травления и 11 долларов США за тонну механического удаления окалины приводит к разрыву в эксплуатационных расходах в размере 510 000 долларов США в год. Самая большая экономия — это химия: кислота, нейтрализация и сточные воды. Во-вторых, это рабочая сила: установка для удаления накипи работает с регулярным осмотром щеток, а линия травления требует управления ваннами, ополаскиваниями и утилизацией отходов каждую смену. Эксплуатационные затраты на тонну по методу Кислотное травление Механическое удаление накипи 28 долларов США / тонна 11 долларов США / тонна Ширина сегментов пропорциональна стоимости в долларах США за тонну. Кислота и отходы преобладают при травлении; энергия и изнашиваемые детали доминируют при механическом удалении накипи. 60% более низкие эксплуатационные расходы на тонну 510 тысяч долларов экономия в год на линии производительностью 30 000 т/год 0 поток кислотных отходов при сухом удалении накипи Этот разрыв не является единовременной экономией капитала; это повторяется при каждой обработанной тонне. Качество поверхности: яркая, чистая или достаточно чистая. Травление дает самую чистую и яркую поверхность, тогда как механическое удаление окалины оставляет матовый оксидный остаток, который подходит для многих, но не для всех, задач рисования. Химически очищенные поверхности впитывают смазку более равномерно, что важно для проволоки холодной высадки, пружинной проволоки, а также марок нержавеющей стали или сплавов. Механически очищенный от окалины стержень имеет тонкую остаточную оксидную пленку, которая является сухой, стабильной и однородной и подходит для армирующей сетки, проволоки для ограждений, гвоздевой проволоки и обычной блестящей проволоки. На заводах со смешанными программами имеется небольшой травильный бак для работ премиум-класса или повторного ржавления, в то время как на основной линии выполняется механическое удаление окалины. Требуется отделка травлением Крепежи холодной высадки, которые будут покрыты металлом Нержавеющая и высоколегированная проволока Яркие отожженные и полированные изделия Сильно заржавевшая или долго хранившаяся катушка. Механическое удаление накипи sufficient for Арматура и сетка из проволоки Забор, обвязка и обвязка проволокой Гвозди, скобы и обычная проволока Свежая прокатная окалина с легкой ржавчиной при хранении Матовая пленка, оставшаяся в результате механического удаления окалины, становится менее заметной по мере продолжения волочения, поскольку остаточный оксид распространяется по большей площади поверхности при уменьшении стержня. Затраты на охрану окружающей среды, безопасность и соблюдение требований Линия механического удаления накипи устраняет нормативное бремя, связанное с хранением кислоты, удалением дыма, получением разрешений на сточные воды и утилизацией опасных отходов. Линия кислотного травления производит отработанную кислоту, которую необходимо классифицировать, хранить и вывозить; промывная вода требует нейтрализации pH перед сбросом в канализацию; а ванна выделяет кислотный туман, который требует использования скрубберов или подавителей тумана. Все это требует разрешений, проверок и эксплуатационных расходов. При механическом удалении накипи образуется только сухая пыль, собираемая простым фильтром и утилизируемая как металлолом. При утверждениях новых установок в регионах с ограниченным водоснабжением эта разница часто определяет выбор процесса. Регионы с ограниченными водными ресурсами все чаще подталкивают заводы по производству проволоки к сухому удалению окалины, поскольку этот процесс не потребляет технологическую воду и не образует жидких стоков. Гибридные линии: сначала очистка от накипи, маринование только при необходимости Гибридная конфигурация использует механическое удаление окалины в качестве основной системы и ограничивает кислотное травление коротким проходом с небольшим объемом для заказов, которым требуется блестящая поверхность. Растения, использующие такой подход, сокращают расход кислоты на 70-90 процентов по сравнению с полным травлением. Короткий проход маринования выполняется на отдельном цикле или встроенном резервуаре, который используется только тогда, когда программа требует блестящего завершения. Поскольку механическое удаление накипи уже удалило накипь, кислотная ванна остается чище и образует меньше осадка. Гибридная линия — это практичный переходный вариант для заводов, которые хотят работать всухую, не теряя при этом возможности предлагать заказы с блестящей поверхностью. Как выбрать правильный метод удаления окалины для вашего проволочного стана Правильный метод зависит от состояния поступающего стержня, требуемой конечной поверхности, скорости лески и местных экологических ограничений, а не от традиций. Прежде чем переходить к проектированию линии, выполните следующие проверки. Измерьте состояние окалины входящего стержня: свежая прокатная окалина, ржавчина при хранении или загрязненная катушка. Определите окончательный вид проволоки: матовый серый, чисто тянутый или яркий отожженный. Оцените общую стоимость тонны с учетом местных цен на кислоту, отходы, рабочую силу и энергию. Проверьте разрешения на сброс воды, хранение кислоты и выбросы дыма. Сравните занимаемую площадь и усилия по интеграции с существующей линией чертежа. На большинстве заводов по производству проволоки из углеродистой стали решающим фактором является общая стоимость тонны и экологический запас, а не поверхностная белизна. Поставщики оборудования для производства проволоки интегрируют очистку от окалины со станциями отдачи, волочения и приемки, сокращая время ввода в эксплуатацию по сравнению с отдельным отделом травления. Часто задаваемые вопросы об удалении окалины и травлении проволоки Ответы ниже предполагают стержень из углеродистой стали и стандартные условия линии волочения. Может ли механическое удаление окалины полностью заменить травление? Для большинства проволок из углеродистой стали, изготовленных из свежего стержня с низким уровнем ржавчины, да. Механическое удаление накипи обеспечивает чистую и сухую поверхность, которая хорошо притягивается к арматуре, ограждениям, гвоздям и общей блестящей проволоке. Он не заменяет травление нержавеющей стали, сильно ржавых рулонов или изделий, которым требуется химически чистая поверхность перед нанесением покрытия или отжигом. Какой метод лучше для проволоки из высокоуглеродистой стали? Оба работают на сортах с высоким содержанием углерода, когда стержень свежий. Выбор зависит от требуемой отделки. Производители пружинной проволоки и прядей ПК часто предпочитают травление или гибридную линию, поскольку конечная проволока требует безупречной целостности поверхности; Одно только механическое удаление накипи оставляет тонкую остаточную пленку, которая может иметь значение при значительном общем сокращении. Повреждает ли механическое удаление окалины поверхность протянутой проволоки? Нет, если прибор правильно отрегулирован. Гибочные валки и щетки воздействуют на оксидный слой, в то время как сталь под ним деформируется в пределах предела упругости. Неправильные углы охвата или чрезмерное давление щетки могут оставить следы на стержне, поэтому регулируемые ролики и регулятор скорости щетки делают машину более безопасной. Какова типичная разница в стоимости очистки проволоки от окалины и травления? Механическое удаление окалины обычно стоит от 8 до 14 долларов за тонну стержня из углеродистой стали; кислотное травление стоит от 22 до 35 долларов за тонну, если включить кислоту, переработку отходов, энергию и рабочую силу. Разрыв увеличивается по мере роста цен на утилизацию отходов. .wire-descaling-pickling{--accent:#c8282a;--text:#242424;color:var(--text);font-family:Arial,Helvetica,sans-serif;background:#ffffff;padding:24px 20px;border-radius:10px;line-height:1.9;box-shadow:0 2px 18px rgba(0,0,0,0.05);}.wire-descaling-pickling h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px !important;color:var(--text);border-bottom:3px solid var(--accent);padding-bottom:10px;margin-top:52px;letter-spacing:0.4px;line-height:1.6;text-transform:uppercase;}.wire-descaling-pickling h2::before{content:"";display:inline-block;width:10px;height:20px;background:var(--accent);margin-right:10px;border-radius:2px;vertical-align:-2px;}.wire-descaling-pickling h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:var(--text);letter-spacing:0.3px;line-height:1.9;padding-left:14px;position:relative;}.wire-descaling-pickling h3::before{content:"";position:absolute;left:0;top:5px;width:6px;height:16px;background:var(--accent);border-radius:2px;}.wire-descaling-pickling p{font-size:16px !important;margin-bottom:12px;line-height:1.9;}.wire-descaling-pickling .lead{font-weight:600;border-left:4px solid var(--accent);padding:8px 0 8px 18px;margin-bottom:22px;line-height:1.9;color:var(--text);}.wire-descaling-pickling ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.wire-descaling-pickling ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.wire-descaling-pickling li{list-style:inherit;font-size:16px;margin-bottom:6px;line-height:1.9;}.wire-descaling-pickling ol li::marker{color:var(--accent);font-weight:bold;}.wire-descaling-pickling .steps{list-style:none;counter-reset:step;margin:24px 0 20px;padding:0;}.wire-descaling-pickling .steps li{list-style:none;counter-increment:step;position:relative;padding:0 0 16px 46px;}.wire-descaling-pickling .steps li::before{content:counter(step);position:absolute;left:0;top:2px;width:30px;height:30px;border-radius:50%;background:var(--accent);color:#ffffff;font-size:14px;font-weight:bold;text-align:center;line-height:30px;}.wire-descaling-pickling .steps li::after{content:"";position:absolute;left:14px;top:34px;width:2px;height:22px;background:var(--accent);opacity:0.35;}.wire-descaling-pickling .steps li:last-child::after{content:"";display:none;}.wire-descaling-pickling th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.wire-descaling-pickling td{border:1px solid #cccccc;padding:8px;}.wire-descaling-pickling .article-section table{display:table!important;border-collapse:collapse;width:100%;margin:20px 0 6px;background:#ffffff;border:1px solid #dddddd;}.wire-descaling-pickling .article-section thead{display:table-header-group!important;}.wire-descaling-pickling .article-section tbody{display:table-row-group!important;}.wire-descaling-pickling .article-section tr{display:table-row!important;}.wire-descaling-pickling .article-section th{display:table-cell!important;padding:12px;}.wire-descaling-pickling .article-section td{display:table-cell!important;padding:12px;border-color:#dddddd;line-height:1.9;}.wire-descaling-pickling .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;padding-top:8px;}.wire-descaling-pickling .article-section tr:nth-of-type(even) td{background:#f7f7f7;}.wire-descaling-pickling .article-section tr td:first-child{background:#fafafa;}.wire-descaling-pickling .article-section tr:first-of-type td{background:var(--accent);color:#ffffff;font-weight:bold;border-color:var(--accent);}.wire-descaling-pickling .article-section tr:first-of-type td:first-child{background:var(--accent);}.wire-descaling-pickling .callout{margin:22px 0;padding:16px 20px;border-radius:8px;font-size:16px;line-height:1.9;}.wire-descaling-pickling .callout p{font-size:16px !important;margin-bottom:0;}.wire-descaling-pickling .callout-band{background:var(--accent);color:#ffffff;text-align:center;font-weight:bold;padding:20px 26px;border-radius:6px;box-shadow:0 3px 12px rgba(0,0,0,0.14);background:linear-gradient(135deg,var(--accent),color-mix(in srgb,var(--accent) 78%,#ffffff));}.wire-descaling-pickling .callout-card{background:#ffffff;border-top:4px solid var(--accent);box-shadow:0 4px 16px rgba(0,0,0,0.08);border-left:1px solid #eeeeee;border-right:1px solid #eeeeee;border-bottom:1px solid #eeeeee;border-radius:6px;}.wire-descaling-pickling .callout-note{background:#f6f6f6;border-left:4px solid var(--accent);border-radius:4px;}.wire-descaling-pickling .callout-inline{display:flex;align-items:center;gap:16px;background:#f4f4f4;border-radius:8px;padding:14px 18px;}.wire-descaling-pickling .callout-inline .big{flex:0 0 auto;background:var(--accent);color:#ffffff;font-weight:bold;font-size:20px;padding:10px 14px;border-radius:6px;line-height:1.6;}.wire-descaling-pickling .callout-inline p{margin-bottom:0;}.wire-descaling-pickling .data-cards{display:flex;flex-wrap:wrap;gap:14px;margin:26px 0 10px;justify-content:center;}.wire-descaling-pickling .data-card{flex:1 1 170px;background:#f5f5f5;border-radius:8px;padding:18px 14px;text-align:center;border-bottom:3px solid var(--accent);transition:transform 0.2s ease,box-shadow 0.2s ease;}.wire-descaling-pickling .data-card:hover{transform:translateY(-3px);box-shadow:0 6px 16px rgba(0,0,0,0.1);}.wire-descaling-pickling .data-card .num{display:block;font-size:26px;font-weight:bold;color:var(--accent);line-height:1.4;margin-bottom:2px;}.wire-descaling-pickling .data-card .lbl{display:block;font-size:13px;color:#666;line-height:2;}.wire-descaling-pickling .compare-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:24px 0;}.wire-descaling-pickling .compare-col{background:#f8f8f8;border-radius:8px;padding:18px 20px;border-top:4px solid var(--accent);transition:box-shadow 0.2s ease;}.wire-descaling-pickling .compare-col:hover{box-shadow:0 5px 14px rgba(0,0,0,0.08);}.wire-descaling-pickling .compare-col .col-title{font-weight:bold;color:var(--accent);letter-spacing:0.3px;margin-bottom:10px;text-transform:uppercase;}.wire-descaling-pickling .compare-col ul{margin-bottom:0;}.wire-descaling-pickling .cost-chart{display:block;margin:28px auto 6px;}.wire-descaling-pickling .cost-chart text{font-family:Arial,Helvetica,sans-serif;}.wire-descaling-pickling .chart-title{font-size:14px;font-weight:bold;fill:var(--text);letter-spacing:0.3px;}.wire-descaling-pickling .chart-label{font-size:12px;fill:var(--text);}.wire-descaling-pickling .chart-value{font-size:12px;font-weight:bold;fill:var(--accent);}.wire-descaling-pickling .chart-axis{stroke:#cccccc;stroke-width:1.5;}.wire-descaling-pickling .seg-acid{fill:#b0b0b0;}.wire-descaling-pickling .seg-waste{fill:#c9c9c9;}.wire-descaling-pickling .seg-labor{fill:#dfdfdf;}.wire-descaling-pickling .seg-energy-p{fill:#eeeeee;}.wire-descaling-pickling .seg-energy{fill:var(--accent);}.wire-descaling-pickling .seg-wear{fill:var(--accent);fill-opacity:0.66;}.wire-descaling-pickling .seg-labor-m{fill:var(--accent);fill-opacity:0.4;}.wire-descaling-pickling .seg-maint{fill:var(--accent);fill-opacity:0.22;}.wire-descaling-pickling .chart-caption{font-size:14px;line-height:2;color:#808080;text-align:center;margin-bottom:4px;font-style:italic;}.wire-descaling-pickling .article-section{margin-bottom:6px;}@media (max-width:768px){.wire-descaling-pickling{padding:14px 10px;}.wire-descaling-pickling h2{font-size:20px;line-height:1.6;}.wire-descaling-pickling .compare-grid{grid-template-columns:1fr;gap:12px;}.wire-descaling-pickling .data-cards{flex-direction:column;}.wire-descaling-pickling .cost-chart{width:100%;height:auto;}.wire-descaling-pickling .callout-inline{flex-direction:column;align-items:flex-start;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-08-20
  • Новости отрасли Как удалить накипь из стальной проволоки: механические и химические методы для чистой волочения
    Рулон горячекатаной стальной катанки вмещает до 20 килограммов прокатной окалины на тонну. Поместите эту окалину в волочильную матрицу, и она начнет вести себя как рыхлая зернистость: износ матрицы ускоряется, поверхность проволоки царапается, а процент брака возрастает при последующих операциях холодной высадки, цинкования или нанесения покрытия. Таким образом, способ удаления окалины из стальной проволоки является решением производственного планирования, а не деталями технического обслуживания. Прокатная окалина образуется при горячей прокатке проволоки при температуре 900-1200°С и охлаждении на воздухе. Хрупкий оксидный слой тверже основного металла и содержит три соединения: вюстит (FeO), ближайший к стали, магнетит (Fe3O4) в середине и гематит (Fe2O3) снаружи. Завод, поставляющий 50 000 тонн прутка в год, обрабатывает от 500 до 1 000 тонн этого абразивного оксида, и каждый грамм, оставшийся на поверхности, сокращает срок службы инструмента и ухудшает качество продукции. Почему перед волочением необходимо удалять окалину со стальной проволоки Стальную проволоку невозможно экономично тянуть, если на поверхности находится прокатная окалина. Оксидный слой имеет твердость от 400 до 600 HV, что примерно вдвое превышает твердость отожженной или низкоуглеродистой проволоки, и внутри зоны контакта с матрицей он распадается на острые частицы. Эти частицы вызывают три измеримые проблемы. Износ штампа увеличивается на 40–60 процентов на заводах, где используется стержень без очистки от окалины, поскольку окалина действует как абразив между проволокой и твердосплавным или алмазным штампом. Качество поверхности падает, поскольку сломанные частицы вдавливаются в проволоку, создавая продольные царапины, которые вызывают брак в линиях крепежа, пружины или корда шины. Адгезия покрытия нарушается, когда остатки окалины блокируют покрытия из фосфата цинка или извести, оставляя неравномерную основу смазочного материала и увеличивая силу вытягивания. Вюстит (FeO): самый толстый слой, самый мягкий из трех, легче всего растворяется в слабой кислоте. Магнетит (Fe3O4): плотный и прочно связанный; слой, противостоящий механическому изгибу. Гематит (Fe2O3): тонкий внешний слой, твердый и хрупкий; сначала ломаются при изгибе. Стоимость пропуска удаления накипи Проволочный стан мощностью 50 000 тонн, не требующий удаления окалины, ежегодно пропускает через фильеры до 1 000 тонн абразивного оксида, а заводы обычно сообщают о сокращении срока службы матриц на 40-60% плюс измеримом увеличении количества отходов на поверхности. Как механически удалить окалину из стальной проволоки: сгибание, чистка щеткой и струйная очистка воздухом Механическое удаление накипи удаляет от 85 до 95 процентов оксидного слоя путем многократного сгибания проволоки на шкивах и удаления разрыхленной окалины щетками или струями воздуха. Это выбор по умолчанию для поточного волочения, поскольку он не производит кислоту, промывочную воду и жидкие отходы и работает с той же скоростью, что и линия волочения. Проволока проходит через несколько шкивов в чередующихся направлениях, и каждый изгиб растягивает поверхностный слой. Хрупкая чешуя трескается и отслаивается хлопьями; вращающиеся стальные щетки и сжатый воздух затем очищают частицы перед тем, как проволока попадет в матрицу. Типичное устройство использует от четырех до шести циклов изгиба, при этом диаметр шкивов соответствует размеру проволоки, а также система пылеудаления для поддержания чистоты рабочей зоны. Механическое удаление накипи представляет собой процесс подготовки поверхности, при котором хрупкая прокатная окалина разрушается путем обратного изгиба проволоки и удаляется разрыхленный оксид с помощью щеток, воздушных струй или того и другого, поэтому проволока поступает в волочильную матрицу с чистой, однородной поверхностью. Механическое удаление окалины лучше всего работает на свежекатаном стержне с неповрежденной окалиной и без трещин. Сильно заржавевший или хранившийся стержень окалинивается неравномерно, а остаточные 5–15 процентов оксида, оставшиеся после изгиба, по-прежнему слишком много для гальванической проволоки или проволоки для холодной высадки, которая требует чистой подложки перед нанесением покрытия или формовкой. Химическое удаление накипи: когда кислотное травление все еще имеет смысл Кислотное травление химически растворяет окалину и обеспечивает удаление от 98 до 100 процентов, поэтому оно остается стандартом, когда последующий процесс требует полностью свободной от оксидов поверхности. Это не дешевая альтернатива механическому удалению накипи; это точный шаг со своими собственными требованиями к химическому составу, нагреву и обращению с отходами. При травлении проволоки преобладают две кислоты: соляная кислота (HCl) и серная кислота (H2SO4). HCl работает при температуре 20–40°C, имеет более быстрое растворение и меньшее воздействие на недрагоценные металлы, но стоит дороже и требует контроля дыма. H2SO4 дешевле за тонну, но требует температуры 60-80°С, приводит к переносу большего количества кислоты в промывочные баки и оставляет осадок на проволоке из более высоких сплавов. Травление соляной и серной кислотой для удаления окалины из стальной проволоки. Параметр Соляная кислота (HCl) Серная кислота (H2SO4) Рабочая температура 20-40°С 60-80°C Типичная концентрация 10-20% 10-25% Скорость удаления Быстрое и короткое время погружения Медленнее и дольше время погружения Потери основного металла Низкий при торможении Высшее; необходим контроль ингибитора Основной недостаток Более высокая стоимость кислоты и удаление дыма Более высокие затраты на электроэнергию и перенос кислоты Маринование никогда не является самостоятельным этапом. После кислотной ванны проволоку промывают и покрывают известью, бурой или фосфатом, чтобы занести смазку в матрицу и предотвратить повторное ржавление. Отработанная кислота, промывочная вода и дым требуют обработки или регенерации, поэтому общие затраты на химическое удаление накипи обычно в 2–3 раза превышают прямые затраты на кислоту на тонну. Для проволоки с гальванопокрытием, пружинной проволоки или несущей проволоки почти полное удаление окалины при травлении оправдывает ее стоимость. Для стандартной вытяжки чистого стержня того же результата можно добиться дешевле с помощью механического удаления окалины, поэтому большинство современных высокоскоростных линий начинают с гибки и чистки щеткой, а травление добавляют только для критических марок. Выбор правильного способа удаления накипи из стальной проволоки: сравнение методов Выбирайте механическое удаление окалины для высокоскоростной вытяжки чистого свежекатаного стержня; выбирайте химическое травление, когда стержень сильно заржавел, для отделки требуется полностью очистить поверхность от окалины или процесс уже включает ванны для нанесения покрытия. Решение зависит от четырех факторов: состояния входящего стержня, скорости лески, требований к поверхности и ограничений окружающей среды. Механическое удаление накипи Удаление окалины на 85-95%, сухой процесс Работает в режиме онлайн на полной скорости рисования Никакой кислоты, никаких сточных вод, только сухая пыль. Самая низкая стоимость за тонну чистой штанги Оставляет тонкий остаточный оксидный слой. Химическое травление Удаление накипи на 98-100%, поверхность без оксидов. Периодический или поточный, с подогревом и вентиляцией Требуется кислота, промывочная вода и обработка дымом. Более высокая стоимость за тонну плюс этап нанесения покрытия Необходим для обшивки, холодной высадки, шинного корда. 85-95% Удаление путем сгибания и чистки 98-100% Удаление травлением HCl 40-60% Потеря ресурса матрицы без удаления окалины 0 л Жидкие кислотные отходы, механическая линия Эффективность удаления накипи методом удаления накипи Обратный изгиб 85-95% Дробеструйная очистка 90-95% Травление H2SO4 95-98% травление HCl 98-100% Механический легкий рассольник 99-100% 0 25 50 75 100 Эффективность удаления в процентах, типовые значения для катанки диаметром 5,5-13 мм. Правило выбора: запустите механическое удаление накипи, когда стержень чистый и график вытяжки соответствует стандарту; добавьте кислотное травление, когда на стержне видна видимая ржавчина или если продукт требует гальванопокрытия, холодной высадки или отделки шинного корда. Удаление накипи в линии: интеграция процесса без дополнительной обработки Современная линия волочения проволоки включает удаление окалины непосредственно между отводом и первой матрицей, поэтому удаление окалины не требует дополнительных операций и выполняется на скорости линии. Это конфигурация, которую CHENG-I PREMIUM WIRE EQUIPMENT (CHENG-I) встраивает в свои пакеты отдачи, удаления окалины, волочения и приемки. Линейная станция механического удаления накипи работает в следующей последовательности: Окупаемость с контролем натяжения подает катушку с постоянной скоростью и предотвращает перекручивание проволоки между катушкой и первым шкивом. Обратный изгиб unit сгибает проволоку на четырех-шести шкивах; чередующиеся изгибы разрушают хрупкий оксидный слой, в то время как проволока остается ниже предела текучести. Щеточно-воздушная станция снимает с поверхности отколовшуюся окалину; Материал щетки, давление и объем воздуха соответствуют диаметру проволоки и скорости линии. Сбор пыли улавливает частицы сухого оксида до того, как они осядут на матрице, смазке или готовом рулоне. Вход в коробку штампа получает проволоку с удаленной на 85-95% окалиной и однородной поверхностью, равномерно впитывающей волочильную смазку. Выбор оборудования зависит от дальности и скорости проволоки. Машина для удаления окалины со стержня диаметром 5,5–13 мм на линии сухого волочения обычно работает со скоростью 2–5 м/с, тогда как для более тяжелого стержня требуются шкивы большего диаметра и более высокая мощность щетки. Компания CHENG-I, основанная в 1970 году с производством в Тайнане, Тайвань, и Гуандэ, Аньхой, Китай, поставляет сертифицированные CE машины для удаления окалины и комплектные линии для обработки проволоки производителям крепежных изделий, шинного корда, пружинной проволоки и несущей проволоки в США, Европе, Юго-Восточной Азии, Индии и Японии. Наиболее экономически эффективное решение по удалению окалины принимается на этапе планирования завода: выбор механического, химического или комбинированного оборудования для удаления окалины до того, как линия будет построена, а не модернизация ее после того, как затраты на штампы и процент брака уже выявили проблему. Часто задаваемые вопросы об удалении накипи с проволоки Может ли механическое удаление окалины удалить всю окалину со стальной проволоки? Нет. Механическое удаление накипи удаляет от 85 до 95 процентов оксидного слоя. Он ломается и счищает большую часть чешуи, но оставляет тонкий, прочно связанный остаток в впадинах на поверхности. При обшивке, холодной высадке или шинопроводной проволоке этот остаточный слой необходимо удалить с помощью легкого кислотного травления. В чем разница между удалением накипи и маринованием? Удаление накипи — это общий процесс удаления оксидной окалины со стальной проволоки, а травление — это особый химический метод, в котором для растворения оксида используется кислота. Механическая очистка от накипи удаляет накипь путем сгибания и чистки щеткой; травление основано на химическом растворении и оставляет поверхность полностью свободной от оксидов. С какими диаметрами проволоки может работать линейная механическая машина для удаления окалины? Большинство машин для удаления окалины с обратным изгибом рассчитаны на катанку диаметром от 5,5 до 25 мм. При толщине ниже 5,5 мм становится трудно контролировать изгибающие усилия, и более распространено химическое травление, поскольку тонкая проволока не создает достаточной поверхностной деформации для надежного разрушения окалины. Замедляет ли удаление накипи процесс рисования? Механическое удаление окалины в линии не снижает скорость волочения, если машина имеет правильный размер, поскольку станция удаления окалины работает синхронно с волочильным станом. Кислотное травление, напротив, часто представляет собой этап периодической обработки, который увеличивает время обработки; если травление установлено в линию, скорость линии ограничивается временем погружения и секциями промывки и нанесения покрытия. .descale-steel-wire-guide{--accent:#c8282a;--text:#1f2430;counter-reset:section;color:var(--text);font-family:Arial,"Helvetica Neue",Helvetica,sans-serif;}.descale-steel-wire-guide .lead{font-size:18px !important;line-height:1.8;border-left:4px solid var(--accent);padding-left:16px;margin-bottom:24px !important;}.descale-steel-wire-guide p{font-size:16px !important;margin-bottom:12px;line-height:1.9;}.descale-steel-wire-guide h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px !important;margin-top:52px;line-height:1.6;padding:12px 16px;background:color-mix(in srgb,var(--accent) 7%,#ffffff);border-left:6px solid var(--accent);letter-spacing:0.4px;color:var(--text);}.descale-steel-wire-guide .article-section h2::before{counter-increment:section;content:"0" counter(section);display:inline-block;background:var(--accent);color:#ffffff;font-size:14px;font-weight:bold;padding:2px 8px;margin-right:12px;border-radius:4px;letter-spacing:1px;line-height:2;}.descale-steel-wire-guide h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;line-height:1.9;color:var(--accent);letter-spacing:0.3px;text-transform:uppercase;}.descale-steel-wire-guide ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;line-height:1.9;}.descale-steel-wire-guide ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;line-height:1.9;}.descale-steel-wire-guide li{list-style:inherit;font-size:16px;margin-bottom:6px;line-height:1.9;}.descale-steel-wire-guide ul.spec-list{list-style:none;list-style-position:outside;padding-left:0;margin-bottom:12px;}.descale-steel-wire-guide ul.spec-list li{position:relative;padding-left:22px;margin-bottom:10px;list-style:none;}.descale-steel-wire-guide ul.spec-list li::before{content:"";position:absolute;left:0;top:7px;width:9px;height:9px;background:var(--accent);border-radius:2px;}.descale-steel-wire-guide ol.process-steps{list-style:none;list-style-position:outside;counter-reset:step;position:relative;padding-left:0;margin:22px 0 26px;}.descale-steel-wire-guide ol.process-steps::before{content:"";position:absolute;left:14px;top:8px;bottom:8px;width:2px;background:color-mix(in srgb,var(--accent) 30%,transparent);}.descale-steel-wire-guide ol.process-steps li{counter-increment:step;position:relative;padding-left:52px;margin-bottom:20px;list-style:none;}.descale-steel-wire-guide ol.process-steps li::before{content:counter(step);position:absolute;left:0;top:2px;width:30px;height:30px;line-height:30px;text-align:center;border-radius:50%;background:var(--accent);color:#ffffff;font-weight:bold;font-size:14px;}.descale-steel-wire-guide .article-section table{display:table !important;width:100%;border-collapse:collapse;margin:18px 0 20px;}.descale-steel-wire-guide .article-section thead{display:table-header-group !important;}.descale-steel-wire-guide .article-section tbody{display:table-row-group !important;}.descale-steel-wire-guide .article-section tr{display:table-row !important;}.descale-steel-wire-guide .article-section th{display:table-cell !important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.descale-steel-wire-guide .article-section td{display:table-cell !important;border:1px solid #cccccc;padding:8px;font-size:15px;line-height:2;}.descale-steel-wire-guide .article-section tr:first-child td{background:var(--accent);color:#ffffff;font-weight:bold;}.descale-steel-wire-guide .article-section tr:nth-child(even) td{background:color-mix(in srgb,var(--accent) 5%,#ffffff);}.descale-steel-wire-guide .article-section td:first-child{font-weight:bold;color:var(--accent);}.descale-steel-wire-guide .article-section tr:first-child td:first-child{color:#ffffff;}.descale-steel-wire-guide caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;line-height:1.9;margin-top:8px;}.descale-steel-wire-guide .data-bar{background:var(--accent);color:#ffffff;padding:16px 20px;border-radius:6px;font-size:16px !important;line-height:1.9;margin:20px 0 22px !important;box-shadow:0 4px 12px color-mix(in srgb,var(--accent) 25%,transparent);}.descale-steel-wire-guide .data-tag{display:block;font-size:14px;letter-spacing:1.5px;text-transform:uppercase;margin-bottom:6px;line-height:2;}.descale-steel-wire-guide .def-block{background:color-mix(in srgb,var(--accent) 6%,#ffffff);border-top:4px solid var(--accent);border-radius:8px;padding:18px 20px;margin:22px 0 !important;box-shadow:0 2px 8px rgba(0,0,0,0.06);font-size:16px !important;line-height:1.9;}.descale-steel-wire-guide .def-term{font-weight:bold;color:var(--accent);}.descale-steel-wire-guide .quote-card{background:linear-gradient(135deg,color-mix(in srgb,var(--accent) 12%,#ffffff),color-mix(in srgb,var(--accent) 4%,#ffffff));border-left:5px solid var(--accent);border-radius:8px;padding:20px 22px;margin:22px 0 !important;box-shadow:0 3px 12px rgba(0,0,0,0.06);font-size:18px !important;line-height:1.8;font-style:italic;}.descale-steel-wire-guide .note-card{background:#ffffff;border-top:4px solid var(--accent);border-radius:8px;padding:18px 20px;margin:22px 0 !important;box-shadow:0 3px 12px rgba(0,0,0,0.08);font-size:16px !important;line-height:1.9;}.descale-steel-wire-guide .rule-block{display:flex;gap:14px;align-items:flex-start;background:#ffffff;border:1px solid #eeeeee;border-radius:8px;padding:16px 18px;margin:22px 0 !important;box-shadow:0 2px 8px rgba(0,0,0,0.05);font-size:16px !important;line-height:1.9;}.descale-steel-wire-guide .rule-block::before{content:"RULE";background:var(--accent);color:#ffffff;font-size:14px;font-weight:bold;letter-spacing:1px;padding:6px 10px;border-radius:4px;flex-shrink:0;line-height:2;}.descale-steel-wire-guide .compare-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:22px 0;}.descale-steel-wire-guide .compare-card{border:1px solid #e5e5e5;border-radius:8px;padding:18px 20px;background:#ffffff;box-shadow:0 2px 8px rgba(0,0,0,0.04);}.descale-steel-wire-guide .compare-card.mech{border-top:4px solid var(--accent);}.descale-steel-wire-guide .compare-card.chem{border-top:4px solid color-mix(in srgb,var(--accent) 45%,#888888);}.descale-steel-wire-guide .compare-title{font-weight:bold;letter-spacing:0.5px;text-transform:uppercase;color:var(--accent);margin-bottom:8px !important;}.descale-steel-wire-guide .metric-row{display:flex;flex-wrap:wrap;gap:14px;margin:22px 0;}.descale-steel-wire-guide .metric-card{flex:1 1 150px;background:color-mix(in srgb,var(--accent) 5%,#ffffff);border-top:3px solid var(--accent);border-radius:6px;padding:16px 14px;text-align:center;box-shadow:0 2px 8px rgba(0,0,0,0.05);}.descale-steel-wire-guide .metric-value{display:block;font-size:26px;font-weight:bold;line-height:1.4;color:var(--accent);margin-bottom:4px;}.descale-steel-wire-guide .metric-label{display:block;font-size:14px;line-height:2;color:var(--text);}.descale-steel-wire-guide .chart-block{background:color-mix(in srgb,var(--accent) 4%,#ffffff);border-radius:8px;padding:20px 18px 14px;margin:22px 0;text-align:center;}.descale-steel-wire-guide .chart-title{font-weight:bold;letter-spacing:0.4px;margin-bottom:14px !important;}.descale-steel-wire-guide svg{display:block;margin:0 auto;width:520px;height:auto;}.descale-steel-wire-guide figcaption{font-size:14px;line-height:2;color:#808080;font-style:italic;margin-top:8px;}.descale-steel-wire-guide .faq-item{border-top:3px solid var(--accent);background:color-mix(in srgb,var(--accent) 3%,#ffffff);border-radius:6px;padding:16px 18px;margin-bottom:16px;}.descale-steel-wire-guide .faq-item h3{margin-bottom:8px;}.descale-steel-wire-guide .faq-item p:last-child{margin-bottom:0;}@media (max-width:768px){.descale-steel-wire-guide .compare-grid{grid-template-columns:1fr;}.descale-steel-wire-guide .metric-row{flex-direction:column;}.descale-steel-wire-guide .metric-card{flex:1 1 auto;}.descale-steel-wire-guide .rule-block{flex-direction:column;}.descale-steel-wire-guide svg{width:100%;height:auto;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
    2026-08-20
  • Новости компании Проволока и трубы – Китай 2026
    Тема: Приглашение посетить нас на выставке Wire & Tube China 2026, Шанхай Уважаемый клиент, Мы искренне приглашаем вас посетить выставку Wire & Tube China 2026 — профессиональную выставку №1 в Азии для отрасли производства проводов, кабелей и труб. Основная информация о шоу Полное название: 12-я Международная выставка проводов и кабелей (wire China) + 12-я Международная выставка труб (Tube China) Дата: 21–24 сентября 2026 г Часы работы: 09:00 – 17:00 ежедневно Место проведения: Шанхайский новый международный выставочный центр Адрес: № 2345 Longyang Road, новый район Пудун, Шанхай, Китай Организатор: Messe Düsseldorf (Германия), Шанхайский научно-исследовательский институт электрических кабелей Масштаб: Общая выставочная площадь 115 000 ㎡, более 1100 экспонентов по всему миру, ожидается 55 000 профессиональных покупателей по всему миру Выставочные зоны и продукция Проволочные китайские залы (E1-E7) Оборудование для обработки проволоки: волочильные машины, скруточные машины, машины для удаления окалины и полировки, оборудование для термообработки, автоматические производственные линии, приемные и отдающие машины Сырье и экологически чистые соединения: медные/алюминиевые стержни, изоляционные и оболочные материалы, переработанные металлические провода Готовые провода и кабели: силовые кабели, жгуты электромобилей, специальные кабели для ветроэнергетики, оптические кабели, проволока из нержавеющей стали, проволока из пружинной стали Вспомогательные детали: волочильные штампы, смазочные материалы, приспособления, намоточные и упаковочные машины Испытательные и измерительные приборы: тестеры натяжения, детекторы сопротивления напряжения кабеля, оборудование для онлайн-мониторинга размеров Залы из трубчатого фарфора (W1-W3) Готовые трубы: бесшовные стальные трубы, прецизионные нержавеющие трубы, трубы из сплавов, пластиковые композитные трубы, фитинги и фланцы для труб Оборудование для обработки труб: линии сварки труб, станки лазерной резки, станки для гибки труб, оборудование для термообработки и очистки поверхности Высокопроизводительное сплавное и металлическое сырье Оборудование для проверки, резки и поддержки труб Показать основные моменты Крупнейшее промышленное мероприятие в Азии, посвященное проволоке и трубкам, связанное со всемирно известной флагманской выставкой проволоки и трубок, проходившей в Дюссельдорфе, Германия. Сосредоточьтесь на новых секторах энергетики: электромобилях, ветроэнергетике, хранении энергии, центрах обработки данных и решениях для маловысотной экономики в области проводов и трубок. Множество отраслевых семинаров, посвященных интеллектуальному производству, низкоуглеродному производству, переработке металлов и международной импортно-экспортной торговле. Соберите менеджеров по закупкам на заводах, зарубежных агентов, инжиниринговые компании и поставщиков сырья со всего мира. На нашем стенде мы представим весь наш ассортимент станков для обработки проволоки. Если вы планируете приехать в Шанхай во время выставки, пожалуйста, свяжитесь с нами заранее. Мы организуем личную встречу и предоставим вам бесплатную услугу регистрации посетителей. С нетерпением ждем встречи с вами в Шанхае! С уважением, Элейн Чжао
    2026-06-24